 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
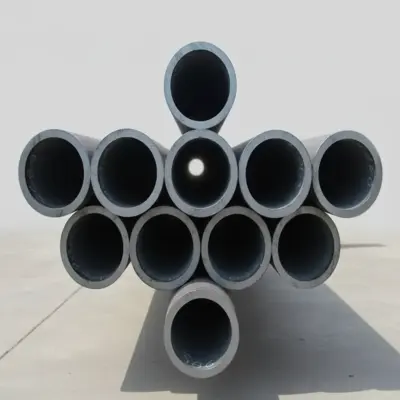
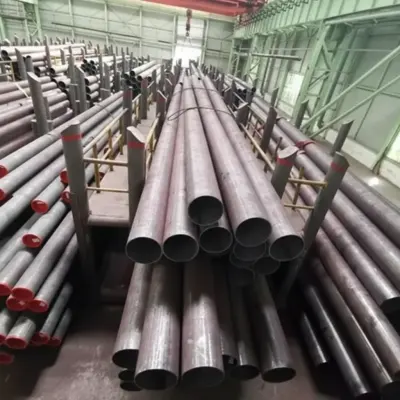
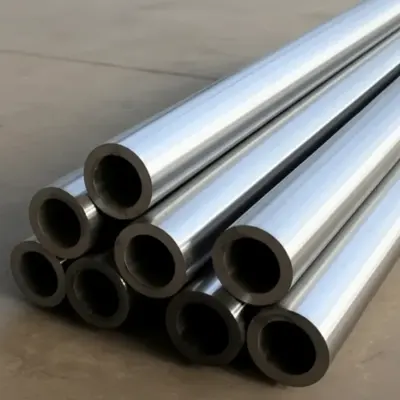
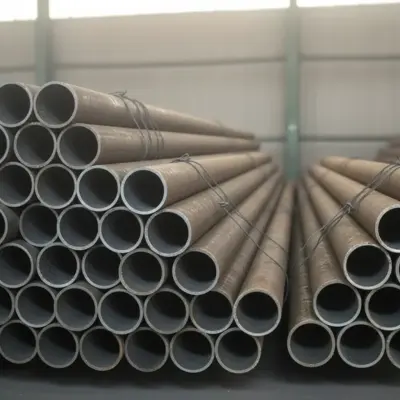
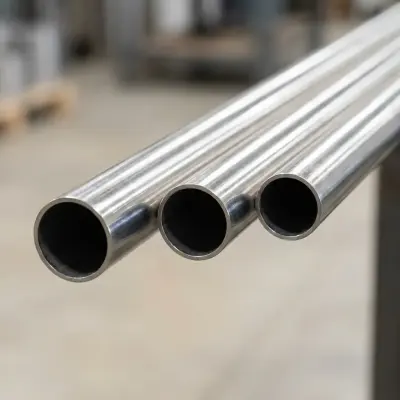
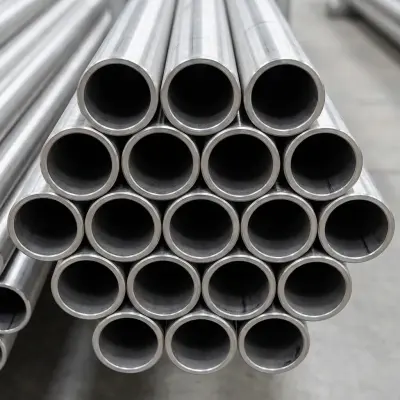
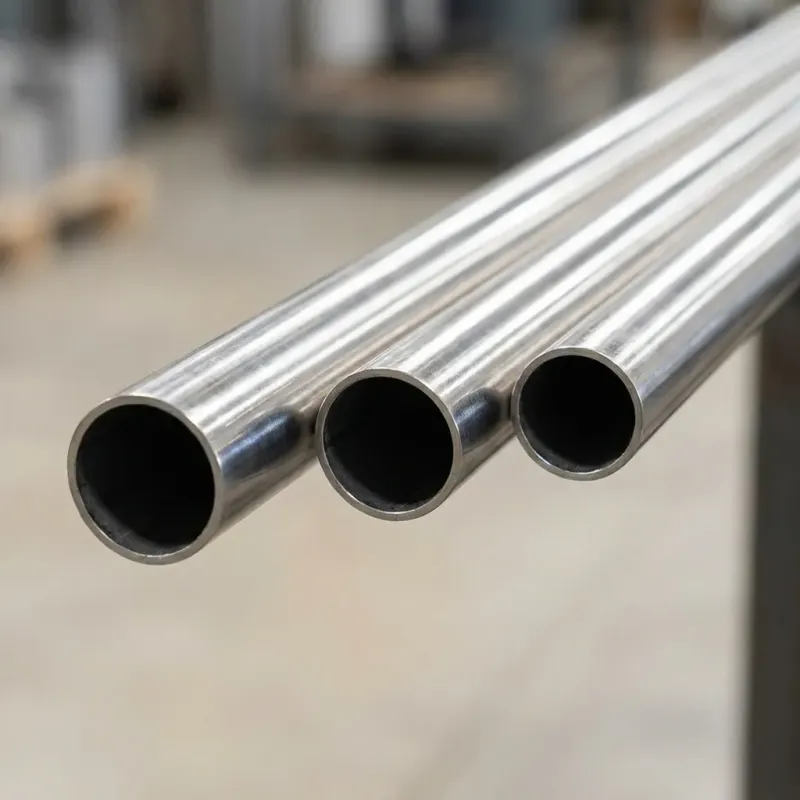
Austenitisches Edelstahlrohr – ASTM A312/A213 Grade 304/316 geschweißt & nahtlos
 China
Anpassungsmöglichkeiten des Lieferanten
- Anpassung nach Zeichnung
- Anpassung nach Muster
- Vollständige Anpassung
Mindestbestellmenge: 1 Tonne
Versandkosten: nach Vereinbarung
- Lieferzeit:
- wird mit dem Angebot bestätigt
- Verpackung:
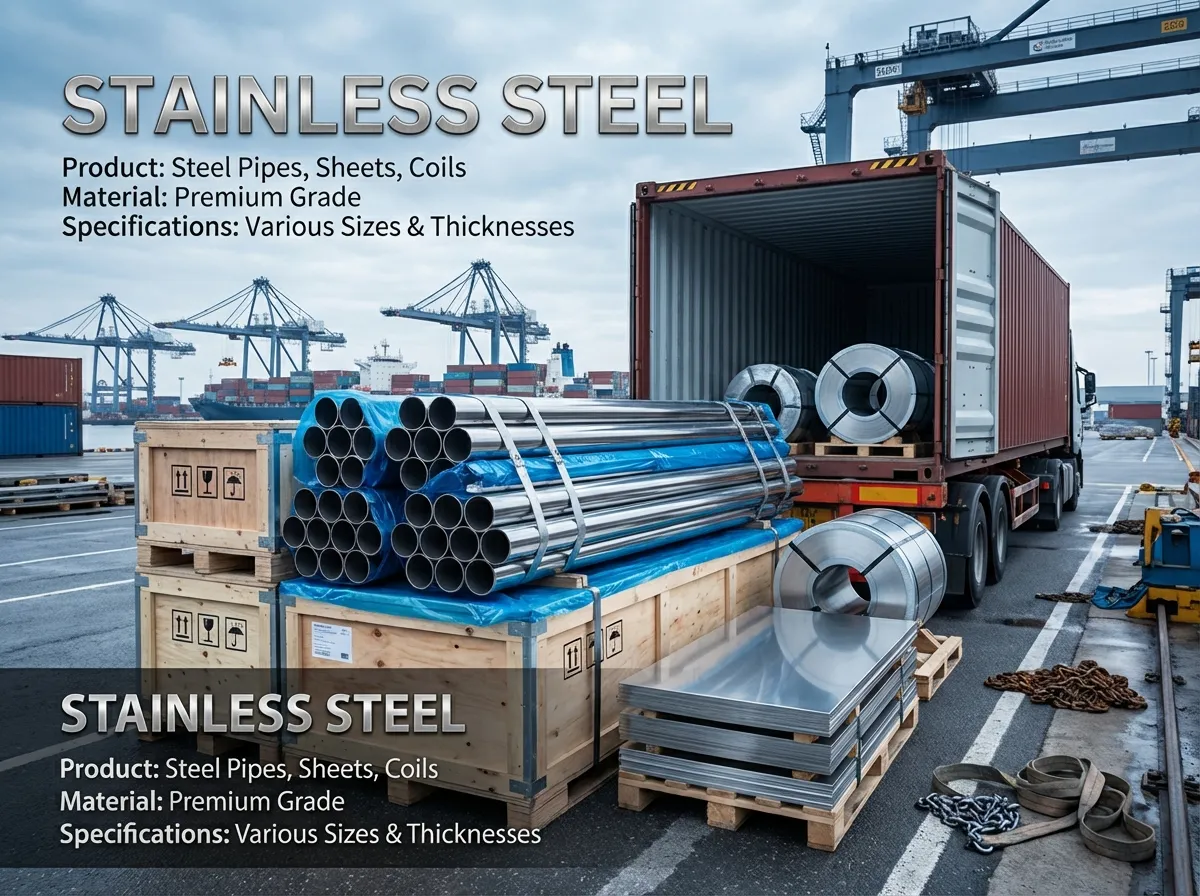
- seemäßige Standard-Exportverpackung
- Muster:
- auf Anfrage erhältlich
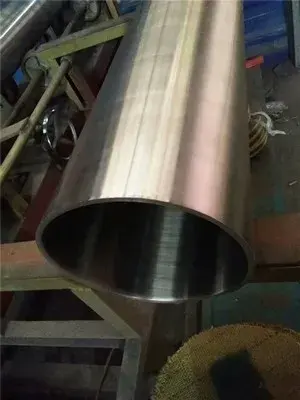
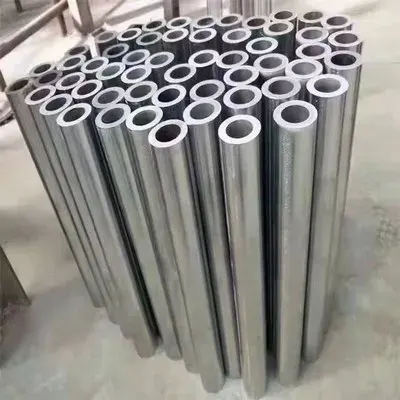
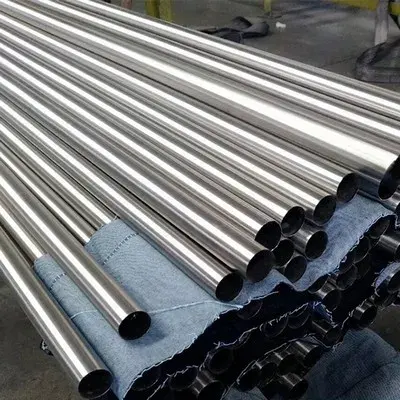
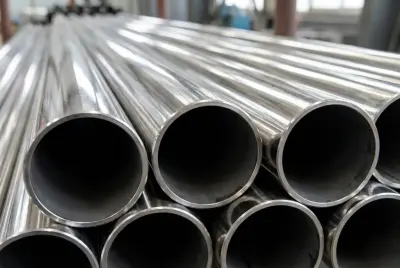
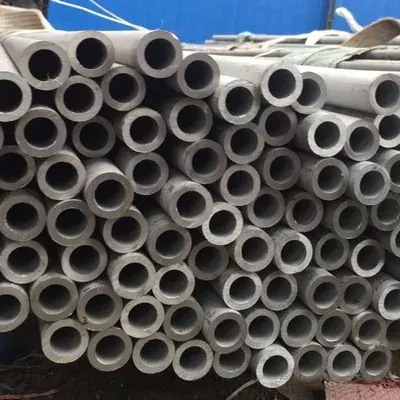
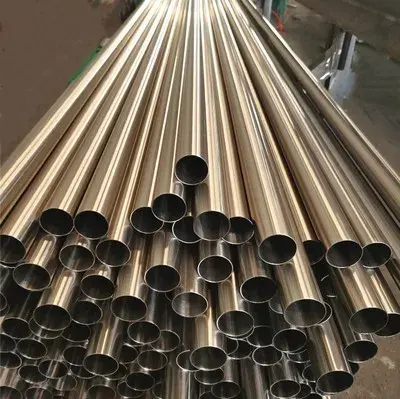
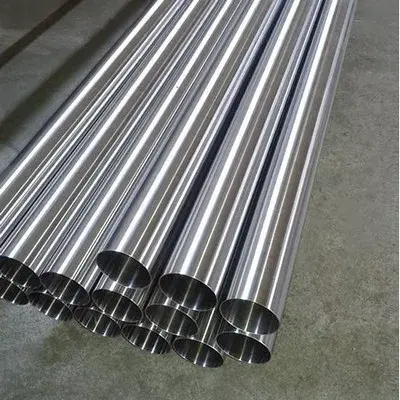
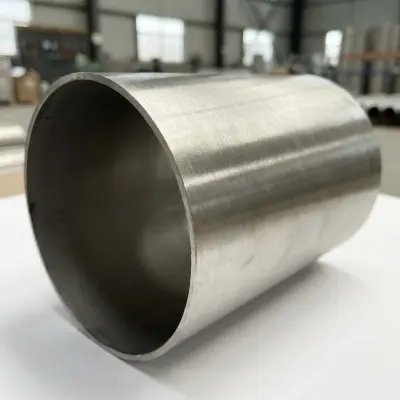
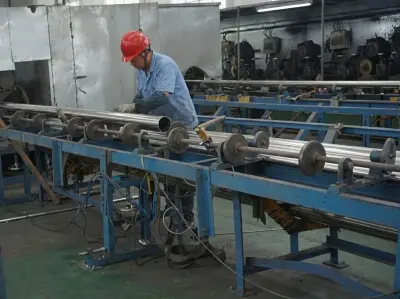
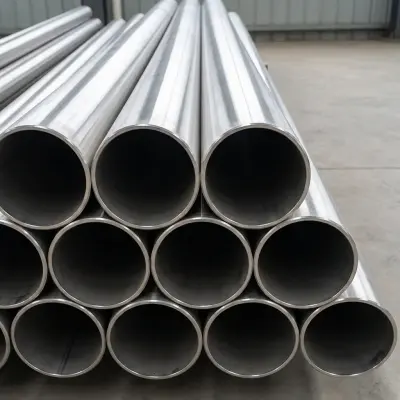
Produktdetails
Technische Spezifikationen für austenitisches Edelstahlrohr
| Eigenschaft | Parameter | Beschreibung |
|---|---|---|
| Produktname | Rohr aus austenitischem Edelstahl | Korrosionsbeständiges Stahlrohr mit austenitischem Gefüge |
| Werkstoffgüte | 304/304L, 316/316L, 321, 310S | Gängige austenitische Güten gemäß ASTM-Normen |
| Normkonformität | ASTM A312, A213, A269, EN 10216-5 | Erfüllt internationale Normen für nahtlose und geschweißte Rohre |
| Kohlenstoff (C) | ≤0,08 % (304), ≤0,03 % (304L/316L) | Niedriger Kohlenstoffgehalt für verbesserte Schweißbarkeit |
| Chrom (Cr) | 17,0-20,0 % (304/316-Serie) | Hauptelement für die Korrosionsbeständigkeit |
| Nickel (Ni) | 8,0-14,0 % | Stabilisiert das austenitische Gefüge und erhöht die Duktilität |
| Molybdän (Mo) | 2,0-3,0 % (nur 316/316L) | Verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion |
| Zugfestigkeit | ≥515 MPa | Mindestzugfestigkeit gemäß ASTM A312 |
| Streckgrenze | ≥205 MPa | Mindeststreckgrenze bei 0,2 % Dehngrenze |
| Dehnung | ≥35 % | Duktilität bei 50 mm Messlänge |
| Härte | ≤200 HBW (geglühter Zustand) | Maximale Brinell-Härte |
| Außendurchmesserbereich | 6 mm - 914 mm | Verfügbare Außendurchmesser für nahtlos und geschweißt |
| Wandstärke | 0,5 mm - 60 mm | Standard-Wanddickenreihen und kundenspezifische Wandstärke |
| Länge | 6 m - 12 m oder kundenspezifisch | Standard- und kundenspezifische Längen verfügbar |
| Oberflächenausführung | Blankgeglüht (BA), Beizbehandelt, Poliert | Mehrere Oberflächenbehandlungsoptionen |
| Temperaturbereich | -196 °C bis 925 °C (316L bis 925 °C) | Einsatzfähigkeit von kryogenen bis zu hohen Temperaturen |
| Korrosionsbeständigkeit | Ausgezeichnet in oxidierenden Umgebungen | Überlegene Beständigkeit gegen atmosphärische und chemische Korrosion |
| Anwendung | Chemische Verarbeitung, Lebensmittel & Getränke, Pharmazie, Marine | Typische Anwendungsbranchen |
| Zertifizierung | EN 10204 3.1, NACE MR0175, ISO 9001 | Qualitätszertifizierungen und Materialprüfberichte werden bereitgestellt |
| MOQ | 500 kg | Mindestbestellmenge für Standardgüten |
Austenitisches Edelstahlrohr – ASTM A312/A213 Grade 304/316 geschweißt & nahtlos
Austenitisches Edelstahlrohr ist die am häufigsten spezifizierte Kategorie korrosionsbeständiger Rohrleitungslösungen für industrielle, chemische Verarbeitungs- und Hochreinheitsanwendungen. Gekennzeichnet durch eine kubisch-flächenzentrierte Kristallstruktur mit Chrom (16-26%) und Nickel (6-22%), bieten diese Rohre außergewöhnliche Beständigkeit gegen Oxidation, überlegene mechanische Eigenschaften über breite Temperaturbereiche und hervorragende Verarbeitungseigenschaften. Entwickelt, um strenge internationale Standards zu erfüllen, einschließlich ASTM A312 für geschweißte und nahtlose Ausführungen und ASTM A213 für Kessel- und Wärmetauscherdienste, erfüllen austenitische Sorten wie 304, 304L, 316 und 316L kritische Rollen in der pharmazeutischen Herstellung, Lebensmittelverarbeitung, Meeresumgebungen und petrochemischen Anlagen, wo Materialintegrität direkt die Betriebssicherheit und Produktqualität beeinflusst.
Was ist austenitisches Edelstahlrohr?
Austenitisches Edelstahlrohr ist ein nichtmagnetisches Rohrprodukt, das aus Chrom-Nickel-Legierungen hergestellt wird, die durch kontrollierte Nickelzugaben bei Raumtemperatur eine austenitische Mikrostruktur beibehalten. Im Gegensatz zu ferritischen oder martensitischen Sorten weisen diese Rohre eine überlegene Duktilität mit Dehnungswerten von typischerweise über 40% auf und können nicht durch Wärmebehandlung gehärtet werden. Die austenitische Familie umfasst über 60 standardisierte Sorten, wobei 304 (18% Cr, 8% Ni) Allzweckanwendungen dient und 316 (16% Cr, 10% Ni, 2% Mo) eine verbesserte Beständigkeit gegen chloridinduzierte Lochfraßkorrosion bietet. Die Herstellungsverfahren umfassen nahtlose Produktion durch Heißextrusion oder Kaltpilgern für Größen bis zu 24 Zoll sowie geschweißte Fertigung mittels WIG- oder Plasmalichtbogenschweißen für größere Durchmesser, wobei eine Wärmebehandlung nach dem Schweißen je nach Einsatzbedingungen und Kohlenstoffgehaltspezifikationen optional ist.
Technische Spezifikationen für austenitisches Edelstahlrohr
Standardabmessungen austenitischer Rohre entsprechen ASME B36.19M für Edelstahlrohrleitungen und bieten Nennweiten (NPS) von 1/8 Zoll bis 48 Zoll mit Schedule-Bezeichnungen von 5S bis XXS. Wanddickentoleranzen gemäß ASTM A999 erlauben Abweichungen von ±12,5 % für geschweißte Rohre unter 1/2 Zoll Außendurchmesser und ±10 % für nahtlose Ausführungen. Die chemische Zusammensetzung für Grade 304 begrenzt Kohlenstoff auf maximal 0,08 %, Mangan auf 2,0 %, Silizium auf 1,0 %, mit Chrom zwischen 18,0-20,0 % und Nickel 8,0-10,5 %, während die kohlenstoffarme Variante 316L Kohlenstoff auf maximal 0,03 % begrenzt, um Sensibilisierung während des Schweißens zu verhindern. Die mechanischen Eigenschaften schreiben eine Mindestzugfestigkeit von 515 MPa für 304 und 485 MPa für 316L gemäß ASTM A312 vor, mit Streckgrenzenwerten von 205 MPa bzw. 170 MPa, gemessen bei Raumtemperatur nach Lösungsglühbehandlung bei 1040-1120 °C.
Herstellungsstandards und Qualitätszertifizierungen
Die Produktion von Rohren aus austenitischem Edelstahl folgt mehreren internationalen Rahmenwerken, die Maßhaltigkeit und metallurgische Konsistenz gewährleisten. ASTM A312/A312M-21 regelt nahtlose, geschweißte und stark kaltverformte Rohre für korrosive oder Hochtemperaturdienste und schreibt hydrostatische Prüfungen bei Mindestdrücken vor, die nach ASME B31.3-Formeln berechnet werden. Die europäische Norm EN 10217-7:2014 behandelt technische Lieferbedingungen für geschweißte korrosionsbeständige Stahlrohre, während JIS G3459 Nennweitenrohrleitungen für japanische Industrieanwendungen abdeckt. Jede Produktionscharge wird einer zerstörungsfreien Prüfung unterzogen, einschließlich Ultraschallprüfung gemäß ASTM E213 für nahtlose Rohre und radiografischer Prüfung gemäß ASTM E1742 für Schweißverbindungen. Werkstoffprüfberichte (MTR), zertifiziert nach EN 10204 Typ 3.1, dokumentieren die chemische Analyse mittels optischer Emissionsspektrometrie, mechanische Prüfergebnisse aus Quer- und Längsproben sowie die Bestätigung der Beständigkeit gegen interkristalline Korrosion durch ASTM A262 Practice E-Prüfung für stabilisierte oder kohlenstoffarme Güten.
Korrosionsbeständigkeit und Umweltleistung
Das austenitische Gefüge bietet hervorragende Beständigkeit gegen atmosphärische Oxidation bis 870°C für Grade 304 und 925°C für Hochtemperaturvarianten der Grade 310S. In wässrigen Umgebungen regenerieren sich passive Chromoxidschichten bei Sauerstoffexposition spontan und gewährleisten Schutz in pH-Bereichen von 4 bis 10. Die molybdänverstärkte Zusammensetzung von Grade 316 zeigt überlegene Beständigkeit gegen Chlorid-Lochfraß, mit kritischen Lochfraßtemperaturen (CPT) von über 25°C in 10%igen Eisen(III)-chlorid-Lösungen gemäß ASTM G48 Method A. Allerdings besteht Anfälligkeit für Spannungsrisskorrosion bei Chloridkonzentrationen über 100 ppm und Temperaturen über 60°C, was für anspruchsvolle marine Anwendungen duplexe oder superaustenitische Alternativen erforderlich macht. Die Beständigkeit gegen Spaltkorrosion verbessert sich mit dem Molybdängehalt, wodurch 316L die bevorzugte Wahl für Meerwasser-Kühlsysteme und Entsalzungsanlagen ist, die unter ASTM D1141 synthetischen Meerwasser-Expositionsbedingungen betrieben werden.
Schweißverfahren und Fertigungsrichtlinien
Nahtloser austenitischer Edelstahl zeichnet sich durch hervorragende Schweißeignung bei Verwendung von Wolfram-Inertgasschweißen (GTAW), Metall-Inertgasschweißen (GMAW) und Lichtbogenhandschweißen (SMAW) ohne zwingende Vorwärmung aus. Die Wahl des Schweißzusatzes erfolgt gemäß AWS A5.9, wobei ER308L für Grundwerkstoff 304L und ER316L für molybdänhaltige Sorten verwendet wird, um die Korrosionsbeständigkeit zu gewährleisten und Heißrisse zu vermeiden. Die Zwischenlagentemperatur sollte unter 150°C bleiben, um Karbidausscheidungen zu minimieren, während eine Lösungsglühung nach dem Schweißen bei 1040°C für den Einsatz in sensibilisierenden Temperaturbereichen von 425-815°C spezifiziert werden kann. Orbitalschweißsysteme mit präziser Wärmeeinbringungssteuerung erzeugen eine gleichmäßige Wurzeldurchdringung für Rohrleitungen in Pharmagüte gemäß ASME BPE-Standards und erreichen Oberflächenrauheitswerte unter Ra 0,4 μm für die Verteilung von Reinstwasser. Eine ordnungsgemäße Nahtgestaltung mit 37,5°-Fasenwinkeln und 1,6 mm Wurzelspalt gewährleistet vollständige Durchschmelzung, wobei eine Spülung mit Schutzgas aus Argon oder Stickstoff den Sauerstoffgehalt unter 20 ppm hält, um Zuckerbildung auf der Wurzelseite zu verhindern.
Anwendungstechnik in verschiedenen Industriesektoren
Chemieanlagen spezifizieren austenitisches Edelstahlrohr für den Umgang mit korrosiven Medien, einschließlich Salpetersäurekonzentrationen bis zu 65 % bei Temperaturen bis 120 °C, wobei Grade 304L gemäß den NACE MR0175-Richtlinien ausreichenden Widerstand bietet. Pharmazeutische Produktionssysteme verwenden elektropoliertes 316L-Rohr, das die Biokompatibilitätsanforderungen der USP Class VI erfüllt, mit orbital geschweißten Verbindungen, die Spalten eliminieren, in denen Bakterienwachstum in CIP-Kreisläufen (Clean-in-Place) entsteht. Lebensmittel- und Getränkeverarbeitungsanlagen erfordern die Einhaltung von FDA 21 CFR 177.2600 für direkte Produktkontaktflächen, wobei 304-Rohr Pasteurisierungskreisläufe bei 85 °C bedient und 316L für Sole-Systeme mit 3,5 % Natriumchlorid spezifiziert wird. Marineantriebssysteme verwenden nahtloses 316L-Rohr nach Schedule 40 für Seewasserkühlkreisläufe, ausgelegt nach DNV-GL-Regeln mit Korrosionszuschlägen von 3 mm über eine 25-jährige Nutzungsdauer. Petrochemische Raffinerien verwenden dickwandiges nahtloses Rohr in Katalysator-Reformer-Zufuhrleitungen, wobei die titanstabilisierte Zusammensetzung von Grade 321 interkristallinen Angriff in Betriebsfenstern von 480–650 °C verhindert.
Häufig gestellte Fragen
Was ist die Mindestbestellmenge (MOQ)?
Die Standard-Mindestbestellmengen beginnen bei 1 metrischen Tonne für gängige Güten wie 304 und 316L in Lagerabmessungen, wobei nahtloses Rohr Mindestmengen von 3–5 Tonnen für Direktbestellungen ab Werk erfordert. Kundenspezifische Spezifikationen einschließlich nicht standardmäßiger Wandstärken, besonderer Längenanforderungen oder exotischer Güten wie 904L können Produktionsläufe von 10 Tonnen erforderlich machen, um Fertigungseffizienz und Preisgestaltung zu optimieren.
Stellen Sie Materialprüfzeugnisse bereit?
Alle Lieferungen von austenitischen Edelstahlrohren enthalten Werkszeugnisse nach EN 10204 Typ 3.1, die die chargenspezifische chemische Zusammensetzung gemäß ASTM E1086, die Zugfestigkeitseigenschaften bei Raumtemperatur, die Härtewerte und die Korngrößenmessungen dokumentieren. Zusätzliche Zertifizierungen sind auf Anfrage erhältlich, darunter Konformitätserklärungen nach NACE MR0175, Berichte zur positiven Materialidentifikation (PMI) und Zertifikate von Drittprüfstellen wie Lloyd's Register oder Bureau Veritas.
Wie lang ist die typische Lieferzeit?
Lagerware in Standardwandstärken (10S, 40S, 80S) für Größen von NPS 1/2 bis NPS 6 wird innerhalb von 5-7 Werktagen ab den regionalen Distributionszentren versandt. Direkt ab Werk bestellte nahtlose Rohre erfordern je nach Größe und Werkstoffverfügbarkeit eine Vorlaufzeit von 8-12 Wochen, während kundenspezifische geschweißte Fertigungen einschließlich Rohrspulen mit Fittings in der Regel innerhalb von 4-6 Wochen nach technischer Freigabe fertiggestellt werden.
Können Sie auf kundenspezifische Größen zuschneiden?
Präzisionszuschneidedienste erfüllen spezifische Längenanforderungen von mindestens 100 mm bis maximal 12 Meter mit Trennschleifern oder Plasmaschneidanlagen und halten dabei Schnitttoleranzen von ±1,5 mm gemäß ASTM A999 ein. Zu den Optionen der Endenbearbeitung gehören das Anfasen nach AWS D18.1 für das Orbital schweißen, das Gewindeschneiden nach ASME B1.20.1 für NPT-Anschlüsse und das Nuten für mechanische Kupplungssysteme, wobei alle bearbeiteten Oberflächen entgratet und passiviert werden.
Fordern Sie ein wettbewerbsfähiges Angebot für austenitische Edelstahlrohre an
Unser technisches Vertriebsteam bietet umfassende Projektunterstützung von der Materialauswahl bis zur Lieferlogistik und gewährleistet die optimale Werkstoffspezifikation für Ihre spezifischen Betriebsbedingungen. Durch direkte Walzwerksbeziehungen und strategische Lagerpositionierung in Nordamerika, Europa und der Region Asien-Pazifik liefern wir werkseitig wettbewerbsfähige Preise für sowohl Standard- als auch spezialisierte austenitische Rohrkonfigurationen. Fordern Sie detaillierte Angebote an, einschließlich Materialzertifizierungen, Maßprüfberichten und einer auf Ihre Beschaffungszeitplanung und Qualitätsanforderungen zugeschnittenen Lieferkostenanalyse.
- 24/7-Kundensupport per Telefon, E-Mail und Live-Chat verfügbar
- Kostenlose Muster zur Qualitätsbewertung mit vollständiger Rückverfolgbarkeitsdokumentation
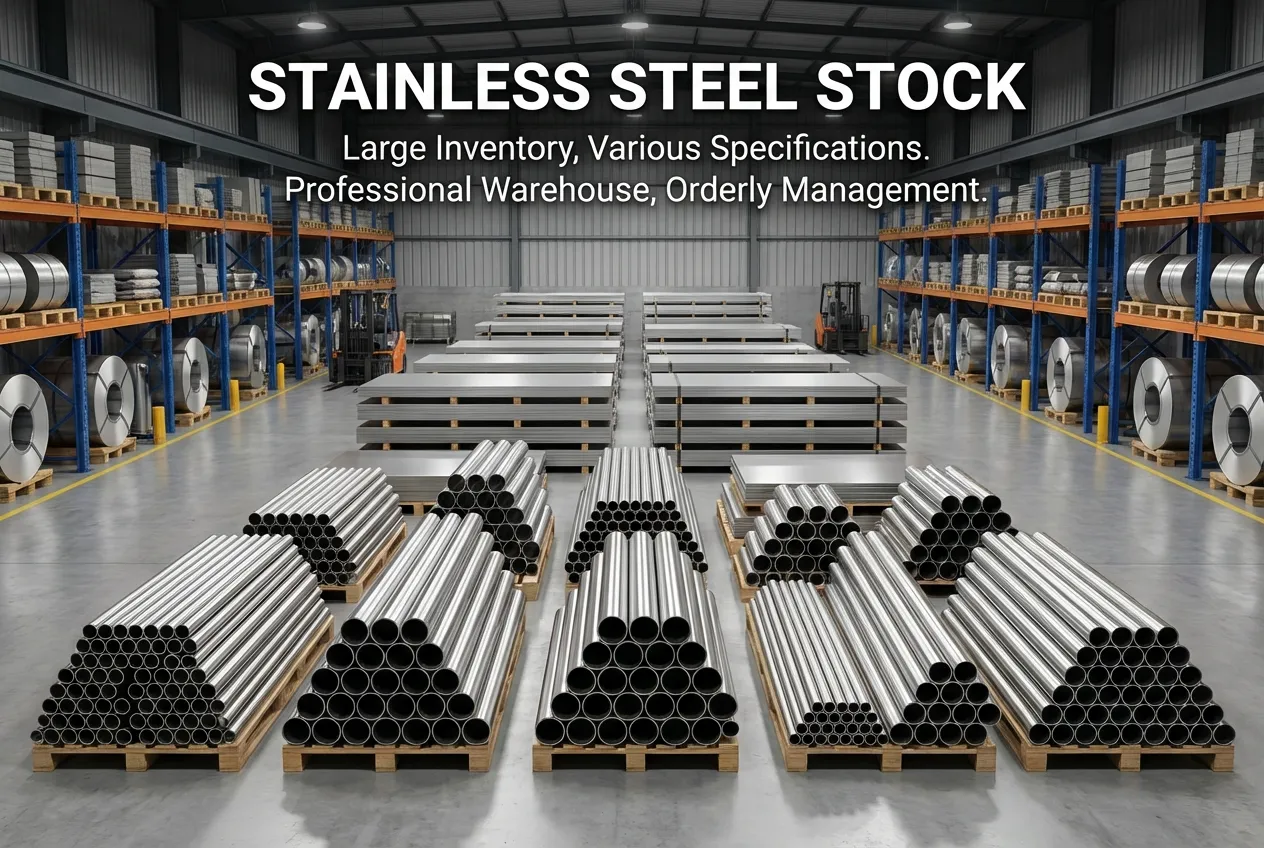
- Wettbewerbsfähige Preise für Großbestellungen mit Mengenrabattstrukturen
- Professionelle technische Beratung zu Materialauswahl und Anwendungstechnik
Kontaktieren Sie uns noch heute, um Ihr kostenloses Angebot innerhalb von 24 Stunden zu erhalten!
Bewertungen & Rezensionen
Lernen Sie den Lieferanten kennen
Anpassungsmöglichkeiten des Lieferanten
- Anpassung nach Zeichnung
- Anpassung nach Muster
- Vollständige Anpassung
Mindestbestellmenge: 1 Tonne
Versandkosten: nach Vereinbarung
- Lieferzeit:
- wird mit dem Angebot bestätigt
- Verpackung:
- seemäßige Standard-Exportverpackung
- Muster:
- auf Anfrage erhältlich