 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
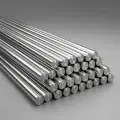
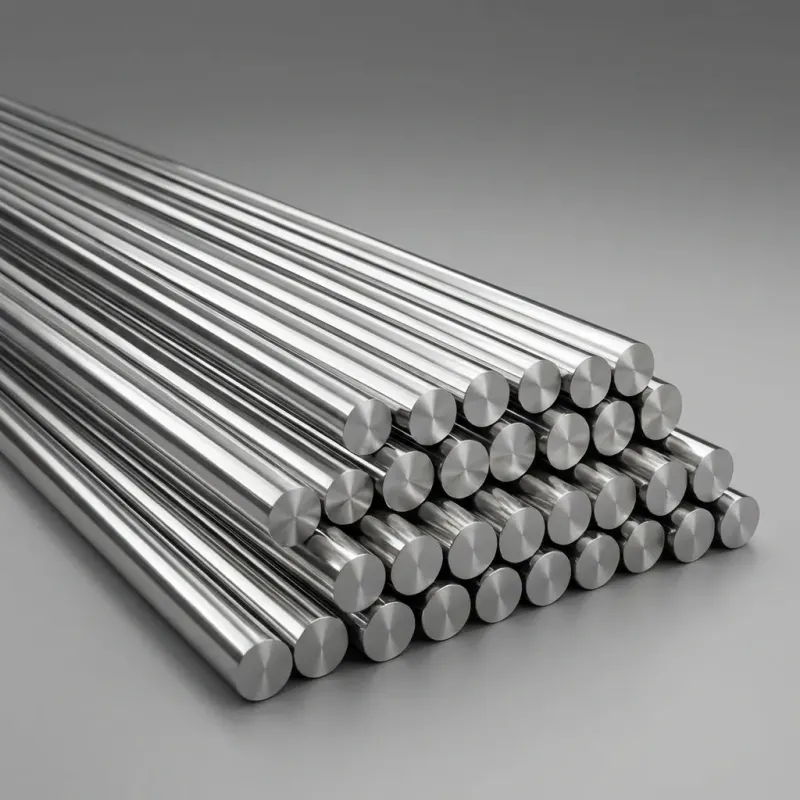
Tige en acier inoxydable 303 - Rectifiée de précision, ASTM A276, Résistante à la corrosion
 China
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
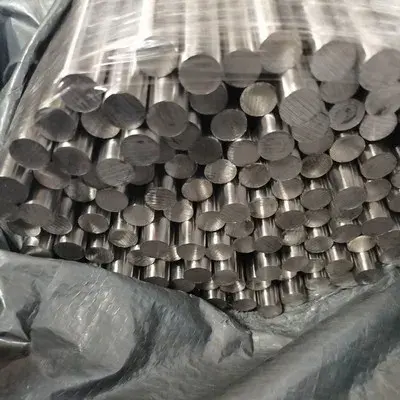
- emballage export standard
- Échantillons :
- disponibles sur demande
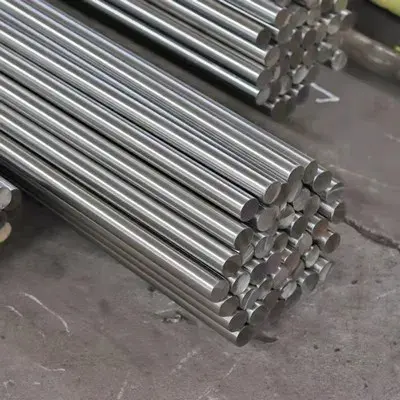
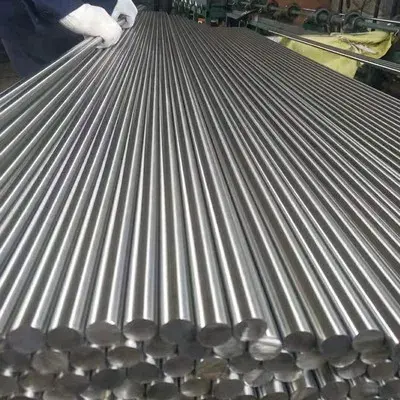
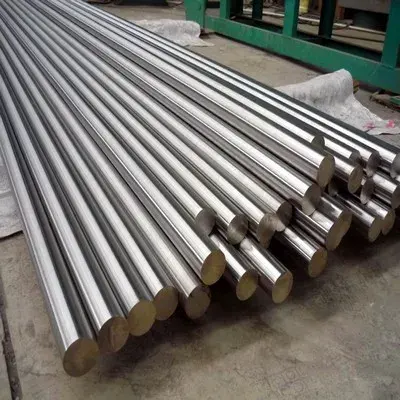
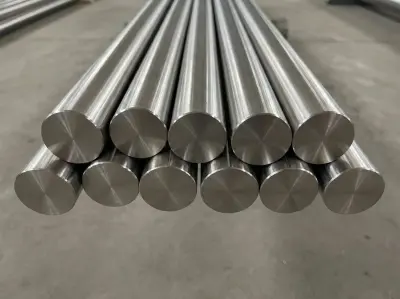
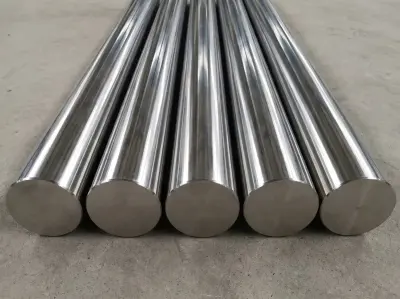
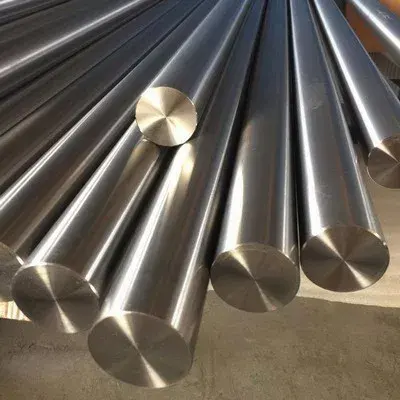
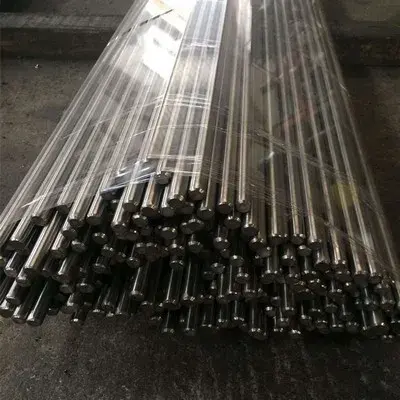
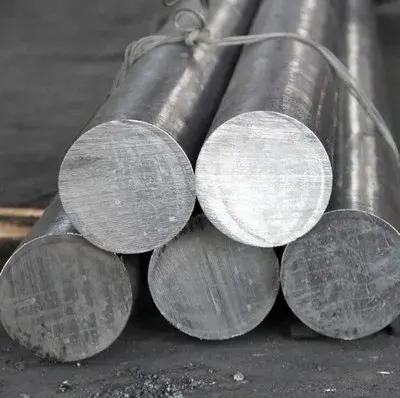
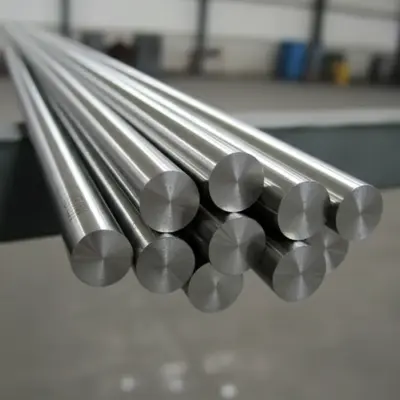
Détails du produit
Spécifications techniques de la tige en acier inoxydable 303
| Propriété | Paramètre | Description |
|---|---|---|
| Nom du produit | 303 Stainless Steel Rod | Barre en acier inoxydable austénitique à usinabilité améliorée |
| Nuance de matériau | AISI 303 / EN 1.4305 / UNS S30300 | Équivalences internationales de nuance |
| Conformité aux normes | ASTM A582, ASTM A276, EN 10088-3 | Conforme aux principales normes internationales |
| Carbone (C) | ≤0.15% | Teneur en carbone pour l'usinabilité |
| Chrome (Cr) | 17.0-19.0% | Assure la résistance à la corrosion |
| Nickel (Ni) | 8.0-10.0% | Améliore la ductilité et la résistance à la corrosion |
| Soufre (S) | ≥0.15% | Ajouté pour améliorer l'usinabilité |
| Phosphore (P) | ≤0.20% | Contrôlé pour l'usinabilité |
| Manganèse (Mn) | ≤2.0% | Améliore les propriétés de formage à chaud |
| Silicium (Si) | ≤1.0% | Élément désoxydant |
| Résistance à la traction | ≥515 MPa | Résistance à la traction minimale selon ASTM A582 |
| Limite d'élasticité | ≥205 MPa | Limite d'élasticité minimale |
| Allongement | ≥35% | Ductilité sur longueur de référence de 50mm |
| Dureté | ≤217 HBW | Dureté Brinell maximale |
| Plage de diamètre | 3mm - 300mm | Options de diamètre disponibles pour barres rondes |
| Longueur | 3m - 6m ou sur mesure | Longueurs standard et sur mesure disponibles |
| Finition de surface | Noir, Écroûté, Poli, Brillant | Plusieurs options de traitement de surface |
| Application | Usinage de précision, fixations, arbres, vannes | Secteurs d'application typiques |
| Certification | EN 10204 3.1, ISO 9001, ASTM | Certifications qualité fournies |
| Quantité minimale de commande | 500 kg | Quantité minimale de commande |
Tige en acier inoxydable 303 - Rectifiée de précision, ASTM A276, Résistante à la corrosion
La tige en acier inoxydable 303 représente un acier inoxydable austénitique à usinabilité améliorée, spécialement conçu pour les applications exigeant une usinabilité exceptionnelle combinée à une résistance modérée à la corrosion. Ce grade enrichi au soufre trouve une large application dans les composants de précision, les fixations et les opérations d'usinage automatisées où la productivité et la qualité de l'état de surface sont primordiales. Fabriquées selon les spécifications strictes ASTM A276, nos tiges en acier inoxydable 303 rectifiées de précision servent des industries allant de l'aérospatiale à la fabrication de dispositifs médicaux, offrant une précision dimensionnelle constante et des propriétés mécaniques supérieures.
Qu'est-ce qu'une tige en acier inoxydable 303 ?
La tige en acier inoxydable 303 est un acier inoxydable austénitique au chrome-nickel modifié par ajout de soufre pour améliorer l'usinabilité. La composition du matériau comprend 17-19 % de chrome, 8-10 % de nickel et une teneur minimale en soufre de 0,15 % selon ASTM A276-17 Section 5.1. Cet ajout délibéré de soufre crée des inclusions de sulfure de manganèse qui agissent comme brise-copeaux lors des opérations d'usinage, permettant d'atteindre des vitesses de coupe jusqu'à 50 % plus rapides que l'acier inoxydable 304 conventionnel. La forme de tige est produite par laminage à chaud suivi d'un rectifiage sans centre ou d'un tournage pour obtenir des tolérances de diamètre précises de ±0,005 pouces pour la finition rectifiée et de ±0,010 pouces pour la finition tournée.
Spécifications techniques de la tige en acier inoxydable 303
Nos tiges en acier inoxydable 303 sont conformes aux spécifications standard ASTM A276/A276M-17 pour les barres et profilés en acier inoxydable. Le matériau présente une densité de 8,03 g/cm³ à 20 °C et conserve une microstructure austénitique sur les températures de service typiques. La résistance à la traction varie de 515 MPa minimum à 860 MPa maximum, avec une limite d'élasticité de 205 MPa minimum selon les exigences ASTM. La teneur en carbone est contrôlée à 0,15 % maximum pour préserver la soudabilité, bien qu'un traitement thermique après soudage soit recommandé pour les applications critiques. Les valeurs de dureté se situent généralement entre 85-95 HRB à l'état recuit, avec une rugosité de surface atteignant Ra 0,8 μm ou mieux sur les finitions rectifiées de précision.
Composition chimique et propriétés du matériau
La composition chimique de la tige en acier inoxydable 303 respecte strictement les exigences du tableau 1 de l'ASTM A276. Une teneur en chrome de 17,00-19,00 % fournit la base de la résistance à la corrosion, tandis que le nickel à 8,00-10,00 % stabilise la structure austénitique. La caractéristique distinctive est une teneur en soufre de 0,15 % minimum, nettement supérieure aux nuances austénitiques standard. Le phosphore est limité à 0,20 % maximum, le manganèse à 2,00 % maximum et le silicium à 1,00 % maximum. Le molybdène n'est pas ajouté intentionnellement, ce qui différencie cette nuance des matériaux de la série 316. Cette chimie spécifique offre une formation optimale des copeaux lors de l'usinage à grande vitesse tout en maintenant une résistance à la corrosion adéquate pour les environnements non marins.
Processus de fabrication et contrôle qualité
La production de barres en acier inoxydable 303 commence par la fusion au four à arc électrique, suivie d'une décarburation à l'argon-oxygène pour obtenir un contrôle chimique précis. L'acier en fusion est coulé en continu sous forme de billettes, qui sont ensuite laminées à chaud à des températures comprises entre 1150-1200°C pour former des dimensions intermédiaires de barres. Les opérations de rectification sans centre éliminent la décarburation superficielle et atteignent les spécifications dimensionnelles finales avec une tolérance de concentricité de 0,002 pouces TIR maximum. Chaque lot de production reçoit des certificats d'essai matière selon EN 10204 Type 3.1, documentant l'analyse chimique par spectroscopie d'émission optique, les essais de traction selon ASTM E8, et la vérification de la dureté selon la méthode de l'échelle Rockwell B. Les essais par ultrasons selon ASTM A276 Supplement S1 garantissent la santé interne pour les applications critiques.
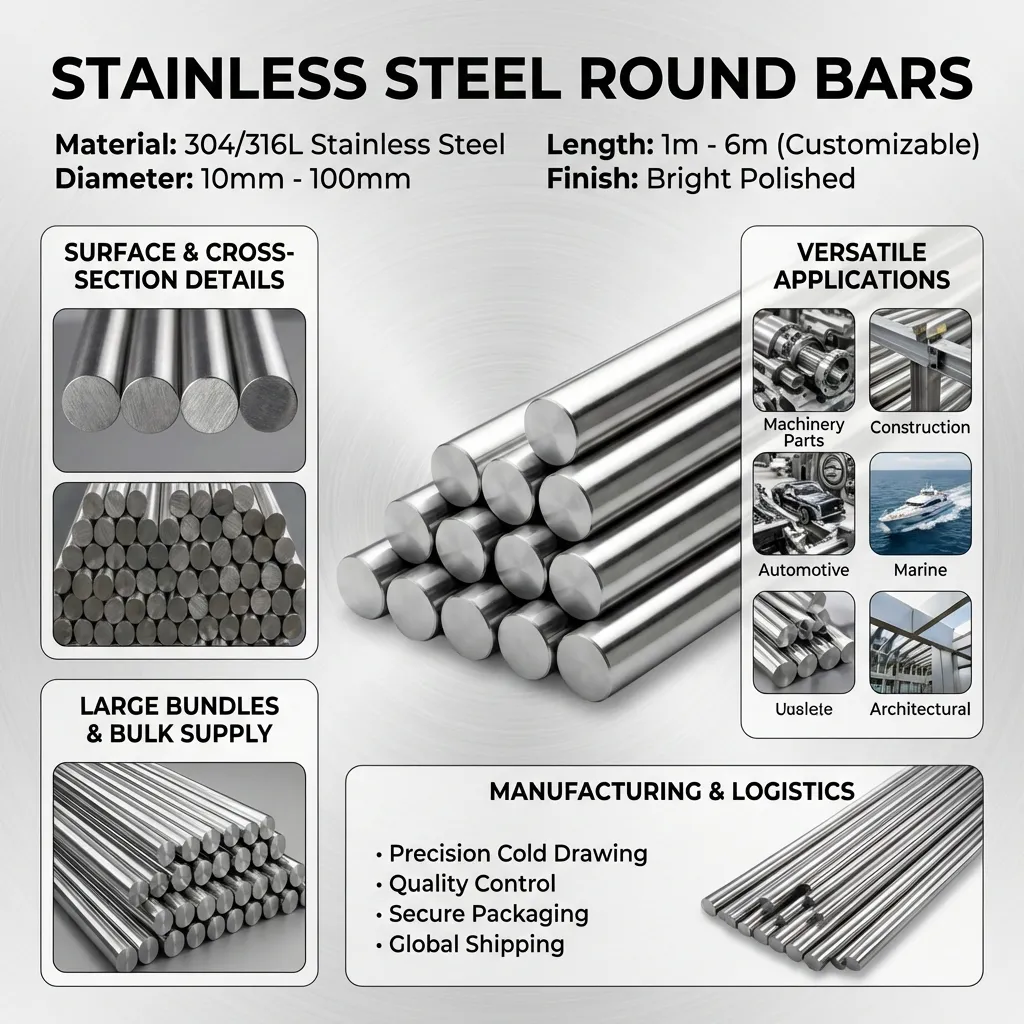
Applications et utilisation industrielle
La barre en acier inoxydable 303 est le choix privilégié pour les composants de précision usinés en grande série dans divers secteurs. Dans la fabrication aérospatiale, le matériau est couramment utilisé pour les raccords d'aéronefs, les composants de systèmes hydrauliques et les pièces d'instruments nécessitant des tolérances serrées. Les applications de dispositifs médicaux incluent les instruments chirurgicaux, les équipements dentaires et les appareils de laboratoire où une résistance modérée à la corrosion suffit. Le secteur automobile utilise la barre 303 pour les composants d'injection de carburant, les pièces de systèmes de freinage et les boîtiers de capteurs. Les fabricants d'équipements de transformation alimentaire spécifient cette nuance pour les arbres, les tiges de soupapes et les fixations dans des environnements non acides. L'usinabilité supérieure permet la production de géométries complexes, notamment des filetages, des gorges et des dégagements, avec une usure minimale des outils et une excellente qualité d'état de surface.
Caractéristiques et performances d'usinage
L'usinabilité exceptionnelle de la tige en acier inoxydable 303 provient d'une teneur contrôlée en soufre créant des inclusions bénéfiques de sulfure de manganèse. Les vitesses de coupe recommandées pour les opérations de tournage vont de 80 à 120 pieds de surface par minute avec des outils en carbure, avec des avances de 0,010 à 0,020 pouce par tour. Les opérations de filetage atteignent sans difficulté la tolérance de classe 2A, tandis que le perçage produit des trous propres avec une formation minimale de bavures. Le matériau présente un indice d'usinabilité d'environ 78 % par rapport au laiton de décolletage, nettement supérieur à l'indice de 45 % de l'acier inoxydable 304. L'application de liquide de refroidissement est essentielle pour gérer la génération de chaleur et prévenir l'écrouissage, avec des émulsions d'huile soluble à 10 % de concentration offrant des résultats optimaux. La durée de vie des outils est prolongée de 2 à 3 fois par rapport aux nuances austénitiques standard lorsque des paramètres de coupe appropriés sont maintenus.
Résistance à la corrosion et limites environnementales
Bien que la tige en acier inoxydable 303 offre une résistance à la corrosion adéquate pour de nombreuses applications, les ajouts de soufre créent des limitations environnementales spécifiques. Le matériau se comporte de manière satisfaisante dans des conditions atmosphériques, en eau douce et dans des environnements chimiques doux avec des valeurs de pH comprises entre 5 et 9. Cependant, les inclusions de sulfure de manganèse agissent comme sites d'initiation pour la corrosion par piqûres dans les environnements contenant des chlorures, rendant cette nuance inadaptée aux applications marines ou à l'exposition aux sels de déverglaçage. La température critique de piqûration se situe généralement autour de 15°C dans une solution de chlorure de sodium à 1 % selon ASTM G48 Méthode A. Pour les applications nécessitant à la fois une usinabilité supérieure et une résistance à la corrosion améliorée, des nuances alternatives telles que l'acier inoxydable 316 doivent être envisagées. Le traitement de passivation selon ASTM A380 améliore la résistance à la corrosion de surface en éliminant la contamination par le fer libre et en favorisant la formation de la couche d'oxyde de chrome.
Traitement thermique et traitement thermique
La tige en acier inoxydable 303 est fournie à l'état recuit en solution, ayant été chauffée à 1010-1120°C puis refroidie rapidement selon ASTM A276 Section 8.2. Ce traitement thermique dissout les carbures et atteint une ductilité optimale avec des valeurs de dureté de 85-95 HRB. Contrairement aux aciers inoxydables martensitiques, cette nuance austénitique ne peut pas être durcie par traitement thermique seul. Les opérations de travail à froid peuvent augmenter la résistance à la traction jusqu'à 1100 MPa avec une réduction correspondante de la ductilité. Le recuit de détente à 400-450°C pendant 30-60 minutes élimine les contraintes résiduelles d'usinage sans affecter significativement les propriétés mécaniques. Les opérations de soudage nécessitent un recuit en solution après soudage à 1040-1120°C pour restaurer la résistance à la corrosion dans la zone affectée thermiquement, bien que le soudage ne soit généralement pas recommandé pour cette nuance à usinage libre en raison de la sensibilité à la fissuration à chaud induite par le soufre.
Gamme de dimensions et tolérances dimensionnelles
Notre stock de barres en acier inoxydable 303 couvre des diamètres allant de 3 mm (0,118 pouce) à 300 mm (11,811 pouces) pour répondre à divers besoins d'application. Les barres rectifiées de précision maintiennent une tolérance de diamètre de ±0,005 pouce (±0,127 mm) avec un écart de rectitude ne dépassant pas 0,125 pouce par 5 pieds de longueur. Les barres tournées et polies offrent une tolérance de diamètre de ±0,010 pouce (±0,254 mm) avec des spécifications de rectitude comparables. Les longueurs de production standard vont jusqu'à 6 mètres (20 pieds) avec des services de coupe sur mesure disponibles selon les spécifications du client. L'état de surface des barres rectifiées atteint un maximum de 32 Ra micro-pouces, tandis que la finition tournée offre généralement 63 Ra micro-pouces. La tolérance de concentricité est maintenue à 0,002 pouce en lecture totale maximale de l'indicateur, garantissant des performances optimales dans les applications de roulements et d'arbres de précision.
Comparaison avec les nuances alternatives d'acier inoxydable
Lors de l'évaluation de la barre en acier inoxydable 303 par rapport aux nuances austénitiques alternatives, des compromis de performance distincts apparaissent. Comparé à l'acier inoxydable 304, le 303 offre une usinabilité nettement supérieure mais une résistance à la corrosion et une soudabilité réduites. La variante 304L offre de meilleures caractéristiques de soudage et des performances de corrosion dans certains environnements, bien que la productivité d'usinage diminue considérablement. Pour les applications nécessitant à la fois une excellente usinabilité et une résistance à la corrosion améliorée, l'acier inoxydable 316 avec ajout de molybdène joue des rôles critiques dans le traitement marin et chimique, acceptant des vitesses d'usinage plus faibles comme compromis nécessaire. La variante 303Se remplace le soufre par du sélénium, offrant une usinabilité comparable avec une résistance à la corrosion légèrement améliorée. Une sélection rentable nécessite d'équilibrer l'efficacité d'usinage, l'exposition environnementale et les exigences de propriétés mécaniques spécifiques à chaque application.
Options de finition de surface et post-traitement
La tige en acier inoxydable 303 est facilement disponible en plusieurs configurations de finition de surface pour répondre aux exigences spécifiques des applications. La finition rectifiée sans centre offre la surface la plus lisse à 16-32 Ra microinches, idéale pour les roulements de précision et les applications de glissement. La finition tournée et polie offre une texture de surface de 32-63 Ra microinches adaptée au stock d'usinage général. La finition étirée à froid offre 63-125 Ra microinches avec une précision dimensionnelle améliorée par rapport au matériau laminé à chaud. Les options de post-traitement supplémentaires incluent l'électropolissage pour atteindre 8-12 Ra microinches pour les équipements pharmaceutiques, la passivation selon ASTM A380 ou ASTM A967 pour une résistance à la corrosion améliorée, et le revêtement d'oxyde noir pour les applications esthétiques. Les opérations de laminage de filets tirent parti des caractéristiques d'écrouissage du matériau pour produire des filets de fixation à haute résistance avec une résistance à la fatigue supérieure par rapport aux filets coupés.
Certifications de qualité et documentation de conformité
Chaque expédition de tige en acier inoxydable 303 comprend des certificats d'essai de matériaux complets documentant la conformité aux normes spécifiées. Nos rapports d'essai d'usine sont conformes à la certification EN 10204 Type 3.1, fournissant une vérification indépendante par un tiers de la composition chimique et des propriétés mécaniques. L'analyse chimique est effectuée par spectroscopie d'émission optique selon ASTM E415, avec des résultats traçables aux matériaux de référence certifiés. Les essais de traction suivent les procédures ASTM E8/E8M en utilisant des éprouvettes standard de 0,500 pouce de diamètre, documentant la limite d'élasticité, la résistance à la traction ultime et les valeurs d'allongement. Les mesures de dureté sont effectuées selon ASTM E18 en utilisant la méthode de l'échelle Rockwell B. Les rapports d'inspection dimensionnelle vérifient la conformité du diamètre, de la rectitude et de la finition de surface aux spécifications du client. Les certifications supplémentaires disponibles sur demande incluent NACE MR0175/ISO 15156 pour les applications en service acide et la documentation de conformité DFARS pour les exigences de l'industrie de la défense.
Recommandations de stockage et de manutention
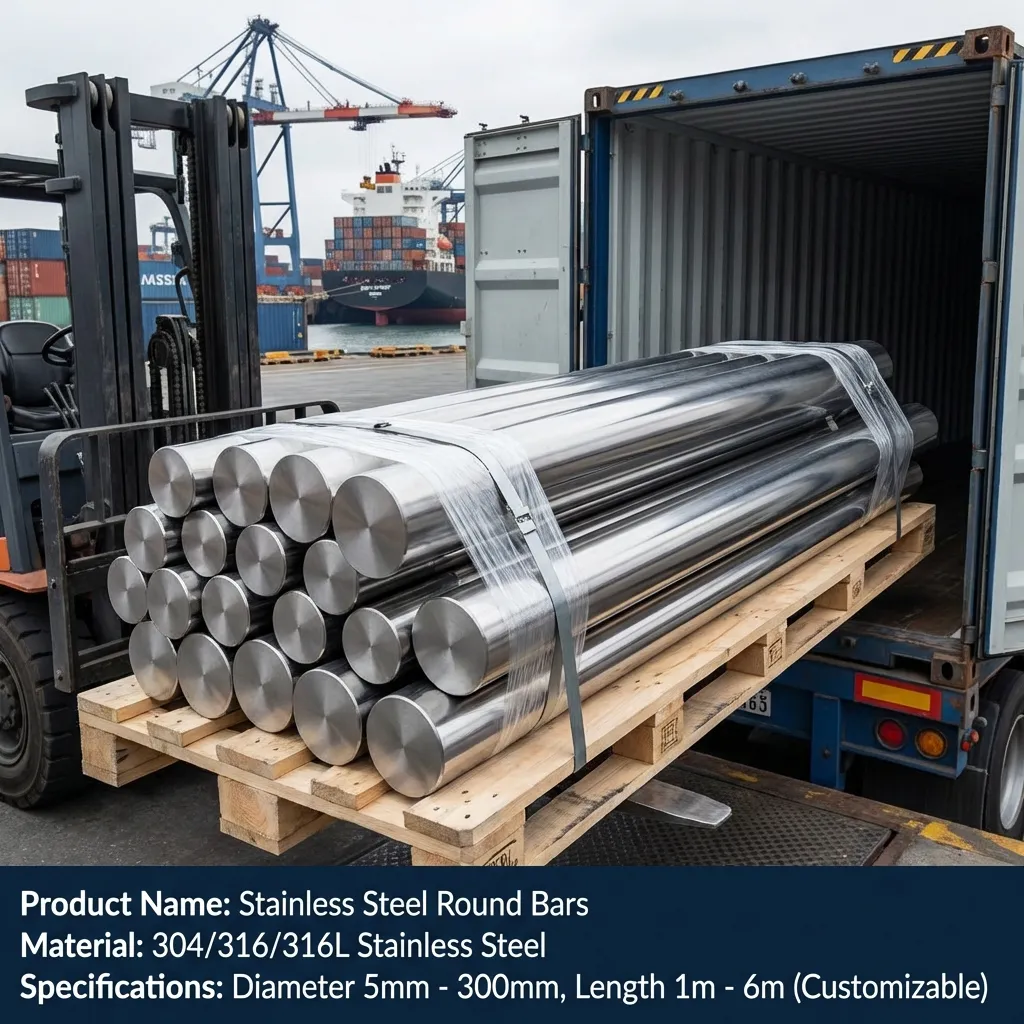
Des pratiques appropriées de stockage et de manutention préservent la qualité et l'état de surface du stock de tiges en acier inoxydable 303. Le matériau doit être stocké dans des installations couvertes et sèches maintenant une humidité relative inférieure à 60 % pour prévenir les taches de surface. Les tiges doivent être soutenues à des intervalles ne dépassant pas 1 mètre pour prévenir une déflexion permanente par flexion, avec des berceaux en bois ou en plastique empêchant le contact avec les surfaces en acier au carbone qui pourraient causer une corrosion galvanique ou une contamination par le fer. Un emballage protecteur utilisant du papier VCI (inhibiteur de corrosion volatil) est recommandé pour les périodes de stockage prolongées dépassant 6 mois. L'équipement de manutention doit employer des élingues non métalliques ou des fixations rembourrées pour éviter d'endommager la surface. Avant les opérations d'usinage, les tiges doivent être nettoyées à l'aide de solutions détergentes alcalines pour éliminer toute huile protectrice ou contaminant de surface susceptible d'affecter la performance des outils de coupe ou la précision dimensionnelle.
Questions fréquemment posées
Quelle est la quantité minimale de commande pour la tige en acier inoxydable 303 ?
Notre quantité minimale de commande standard est de 100 kilogrammes par diamètre, bien que nous acceptions des quantités plus petites pour les finitions rectifiées de précision sous réserve de frais de découpe. Une tarification volumique devient disponible pour les commandes dépassant 500 kilogrammes, avec des remises supplémentaires pour les accords d'achat annuels globaux. Les diamètres personnalisés nécessitent des commandes minimales de 1000 kilogrammes pour justifier des séries de production spécialisées.
Fournissez-vous des certificats d'essai de matériaux avec chaque expédition ?
Oui, chaque expédition comprend des certificats d'essai de matériaux EN 10204 Type 3.1 documentant la composition chimique selon l'analyse ASTM E415, les propriétés mécaniques selon les essais ASTM E8, et la vérification dimensionnelle. Les certificats sont traçables à des numéros de coulée et des lots de production spécifiques. Des certifications supplémentaires, y compris la conformité NACE MR0175 ou la documentation DFARS, sont disponibles sur demande au moment de la passation de la commande.
Quel est le délai de livraison typique pour les dimensions standard ?
Les diamètres standard issus de notre stock sont expédiés sous 3 à 5 jours ouvrables après confirmation de la commande. Les finitions rectifiées de précision nécessitant un traitement supplémentaire sont généralement livrées sous 10 à 15 jours ouvrables. Les diamètres sur mesure ou les exigences de longueurs spéciales nécessitent un délai de production de 6 à 8 semaines. Un traitement accéléré est disponible pour les applications critiques, sous réserve de frais supplémentaires et de la disponibilité du planning de production.
Pouvez-vous couper la tige en acier inoxydable 303 à des longueurs personnalisées ?
Nous fournissons des services de découpe de précision aux longueurs spécifiées par le client avec une tolérance de ±1,5 mm en utilisant des méthodes de tronçonnage abrasif qui minimisent les zones affectées thermiquement. La longueur de coupe minimale est de 100 mm pour garantir une manipulation sûre et une précision dimensionnelle. Des frais de coupe s'appliquent en fonction du nombre de coupes et du diamètre du matériau. Les extrémités ébavurées sont standard, avec des services d'usinage supplémentaires incluant le dressage, le chanfreinage et le perçage de centre disponibles sur demande.
Obtenez un devis compétitif pour la tige en acier inoxydable 303
Notre équipe technique expérimentée est prête à vous assister pour la sélection des matériaux, la vérification des spécifications et le support d'ingénierie d'application pour vos besoins en tiges en acier inoxydable 303. Nous maintenons un inventaire étendu sur les plages de diamètres courantes, permettant une exécution rapide des commandes de prototype et de volume de production. Demandez votre devis détaillé dès aujourd'hui et découvrez pourquoi les principaux fabricants font confiance à notre tarification directe d'usine et à notre qualité constante.
- Assistance client 24/7 disponible par téléphone, e-mail et chat en direct
- Échantillons gratuits pour l'évaluation de l'usinabilité et la vérification de la qualité
- Tarification compétitive pour les commandes en gros avec des conditions de paiement flexibles
- Consultation technique professionnelle sur la sélection des matériaux et l'ingénierie d'application
- Documentation complète incluant les MTR, les rapports dimensionnels et les certificats de conformité
- Capacités d'expédition mondiales avec options de livraison accélérée
Contactez-nous dès aujourd'hui pour recevoir votre devis détaillé sous 24 heures, complet avec les spécifications techniques et la planification de la livraison !
Notes & avis
Connaître le fournisseur
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande