 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
Fabricant de bobines d'acier prélaqué | Bobine d'acier prélaqué durable pour toiture et construction
 China
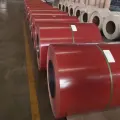
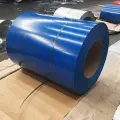
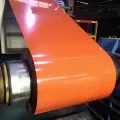
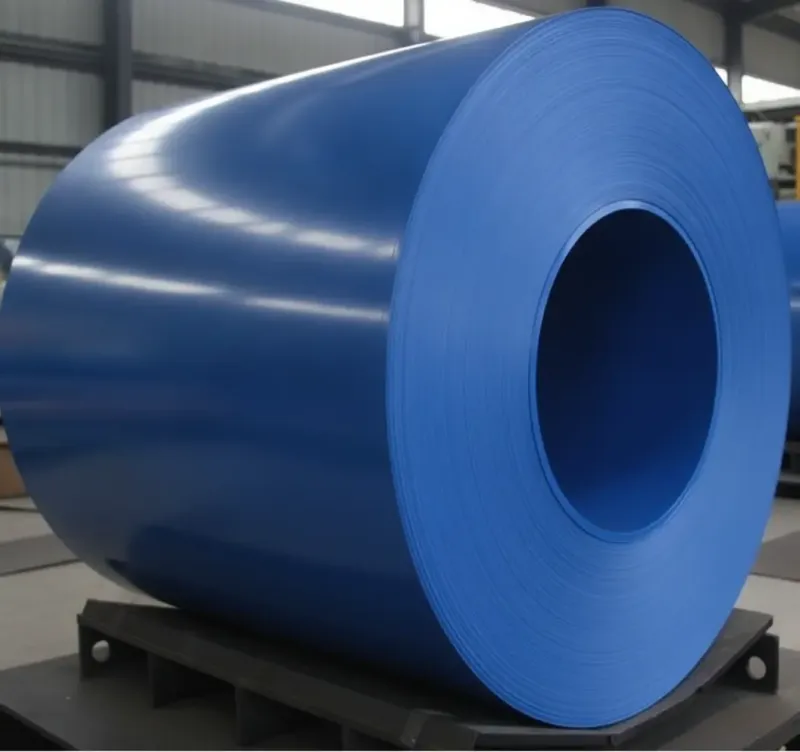
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande
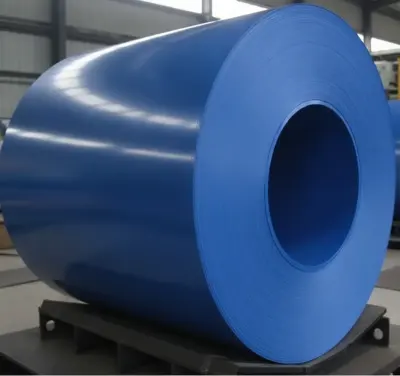
Détails du produit
Spécifications techniques des bobines d'acier prélaqué
| Article | Spécification technique |
|---|---|
| Nom du produit | Bobine d'acier prélaqué |
| Substrat | Acier galvanisé par immersion à chaud, acier Galvalume, acier électro-galvanisé ou acier laminé à froid |
| Nuance d'acier | Qualité commerciale, qualité emboutissage, nuance structurelle ou acier à haute résistance |
| Épaisseur du métal de base | 0,20–1,20 mm, personnalisée selon les exigences d'application |
| Largeur de la bobine | 600–1 250 mm, largeurs personnalisées disponibles |
| Diamètre intérieur de la bobine | 508 mm ou 610 mm |
| Diamètre extérieur de la bobine | Maximum environ 1 500–2 000 mm, selon le poids de la bobine et les exigences du client |
| Poids de la bobine | 3–10 tonnes métriques par bobine, personnalisable |
| Revêtement de zinc ou Al-Zn | Généralement Z40–Z275 g/m² pour substrat galvanisé ou AZ30–AZ150 g/m² pour substrat Galvalume |
| Épaisseur du revêtement de peinture | Revêtement supérieur : 10–35 μm ; revêtement inférieur : 5–15 μm |
| Type de peinture | PE, SMP, HDP, PVDF ou autres systèmes de revêtement haute performance |
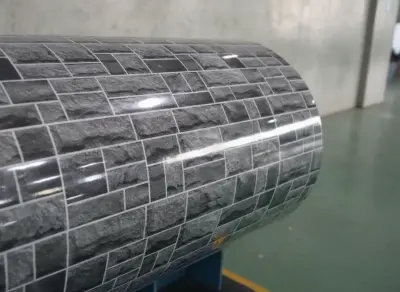
| Finition de surface | Brillante, mate, gaufrée, texturée ou ridée |
| Couleur | Couleurs RAL, couleurs unies, couleurs métallisées ou correspondance de couleurs personnalisée |
| Performance de la peinture | Bonne résistance aux intempéries, à la corrosion, à l'adhérence, à la flexibilité et aux UV ; la performance dépend du système de revêtement |
| Limite d'élasticité | Généralement 180–550 MPa, selon la nuance d'acier |
| Résistance à la traction | Généralement 270–650 MPa, selon la nuance d'acier et l'application |
| Allongement | Généralement 8 %–30 %, selon la nuance et l'épaisseur du substrat |
| Tolérance dimensionnelle | Selon EN, ASTM, JIS, GB ou exigences spécifiques du client |
| Normes applicables | EN 10169, EN 10346, ASTM A755/A755M, ASTM A792/A792M, JIS G3312, JIS G3322 ou normes équivalentes |
| Options de traitement | Coupe à longueur, refendage, profilage, formage à froid et traitement de surface personnalisé |
| Applications | Tôles de toiture, bardage mural, panneaux de construction, panneaux sandwich, portes de garage, appareils électroménagers, bâtiments agricoles et construction industrielle |
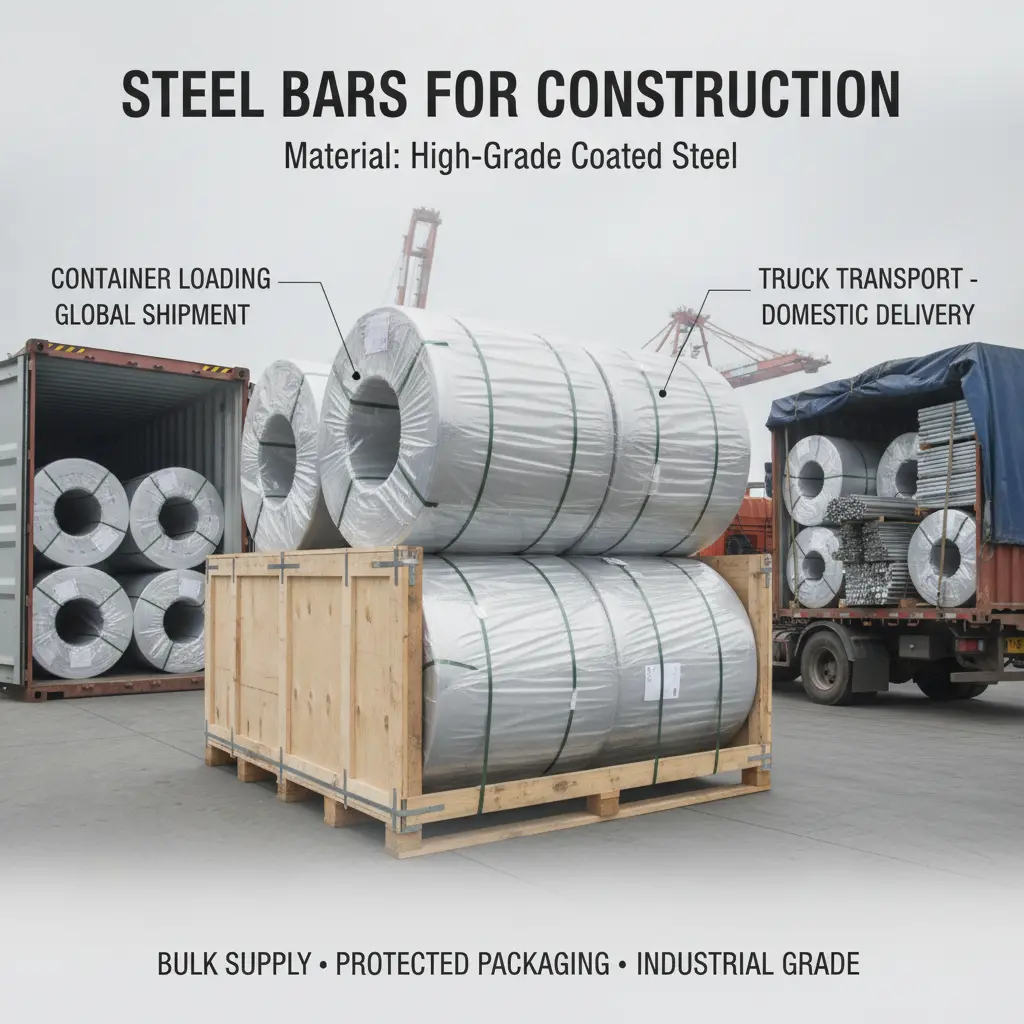
| Emballage | Emballage d'exportation standard adapté au transport maritime avec papier imperméable, tôle d'acier galvanisée, cerclages en acier et protection des bords |
| Contrôle qualité | Inspection des dimensions, de l'épaisseur du revêtement, de la différence de couleur, de l'adhérence de la peinture, des propriétés mécaniques et de l'aspect de surface |
| Personnalisation | Nuance d'acier, épaisseur, largeur, poids de revêtement, système de peinture, couleur, poids de bobine et emballage personnalisés disponibles |
Fabricant de bobines d'acier prélaqué | Bobine d'acier prépeint durable pour toiture et construction
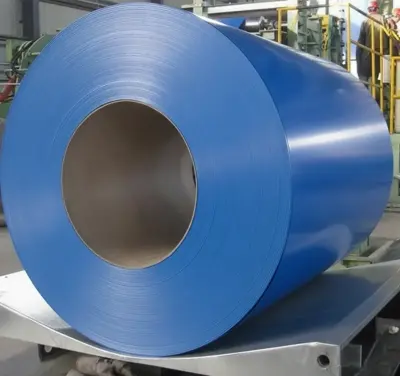
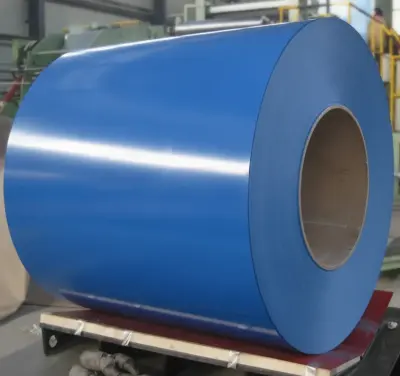
La bobine d'acier prélaqué est un produit plat en acier fini en usine, conçu pour la toiture, le bardage mural, les composants architecturaux, les appareils électroménagers et la fabrication générale dans le bâtiment. Elle s'adresse aux distributeurs étrangers, aux entreprises de profilage, aux fabricants de matériaux de construction, aux entrepreneurs de projets et aux OEM industriels qui exigent une apparence de revêtement constante, une protection contre la corrosion et un traitement efficace. En combinant un substrat en acier à revêtement métallique avec un prétraitement contrôlé, une couche primaire et des couches de finition, le produit réduit les travaux de peinture en aval et permet une production reproductible. Les acheteurs peuvent spécifier le type de substrat, la nuance d'acier, les dimensions, le système de revêtement, la couleur, la brillance et les exigences de performance en fonction de l'environnement prévu et de la norme internationale applicable.
Aperçu du produit Bobine d'acier prélaqué
La bobine d'acier prélaqué, également largement décrite comme bobine d'acier prépeinte, est fabriquée en appliquant des revêtements organiques sur un substrat en acier préparé dans une ligne de revêtement en continu. Un itinéraire de production typique comprend le nettoyage de surface, le prétraitement chimique, l'application de la couche primaire, l'application de la couche de finition, le durcissement contrôlé, le refroidissement, l'inspection et le rembobinage. Ce processus continu offre une répartition du film et un aspect de surface plus uniformes que la peinture de composants formés individuellement après fabrication.
Le substrat est normalement de l'acier au carbone revêtu métallique, sélectionné en fonction de la résistance à la corrosion requise, des performances de formage et des spécifications du projet. Les catégories de substrats courantes comprennent l'acier galvanisé à chaud et l'acier revêtu d'alliage aluminium-zinc. La désignation exacte du revêtement, la nuance d'acier et la masse du revêtement métallique doivent être indiquées dans le contrat d'achat plutôt que déduites de la couleur finie. Les acheteurs comparant les options de substrat peuvent consulter [[INTERNAL_LINK]] et demander la documentation pertinente des essais en aciérie avant de confirmer une commande.
Un système de revêtement standard pour bobine d'acier prélaqué comprend généralement un prétraitement, une couche primaire et une couche de finition sur la face exposée. La face arrière peut utiliser une couche de protection ou un autre système de peinture spécifié. Les technologies de revêtement disponibles peuvent inclure les systèmes polyester, polyester modifié au silicone, polyuréthane et polyfluorure de vinylidène, sous réserve des capacités de fabrication et des exigences de commande. Ces systèmes n'offrent pas des performances identiques en matière de résistance aux intempéries, de flexibilité, de résistance chimique ou de coût. La sélection appropriée dépend de l'exposition aux UV, de la corrosivité atmosphérique, de la durée de vie prévue, de la sévérité du formage et des conditions de maintenance.
Les caractéristiques importantes du produit comprennent l'adhérence du revêtement, la constance de la couleur, le contrôle de la brillance, la résistance à la fissuration lors du formage et la compatibilité avec les opérations de profilage à froid ou d'estampage. Un film de protection de surface peut être demandé pour certains profils ou itinéraires de fabrication, mais son adéquation, sa force de pelage, sa durée de stockage et ses conditions de retrait doivent être convenues avant la production. Pour les formats associés de tôle et de bobine prélaquées, voir [[INTERNAL_LINK]].
Spécifications et normes des bobines d'acier prélaqué
Les bobines d'acier prélaqué doivent être commandées selon une norme de produit clairement identifiée et une spécification technique détaillée. ASTM A755/A755M couvre les tôles d'acier à revêtement métallique obtenu par le procédé d'immersion à chaud et prélaquées par le procédé de revêtement en bobine pour les produits de construction exposés en extérieur. EN 10169 spécifie les produits plats en acier à revêtement organique appliqué en continu et inclut les conditions techniques de livraison. JIS G 3312 s'applique aux tôles et bandes en acier galvanisé à chaud prélaqué, tandis que GB/T 12754 couvre les tôles et bandes en acier prélaqué dans le système de normes chinois.
Ces normes ne sont pas automatiquement interchangeables. La terminologie, les classifications des substrats, les méthodes d'essai, les tolérances et les désignations de revêtement peuvent différer. Un bon de commande doit identifier une norme directrice, ainsi que toute exigence spécifique au projet. Les substrats à revêtement métallique peuvent également être spécifiés selon des normes telles que ASTM A653/A653M pour les tôles d'acier revêtues de zinc ou d'alliage zinc-fer, ASTM A792/A792M pour les tôles d'acier revêtues d'alliage aluminium-zinc à 55 %, EN 10346 pour les produits plats en acier revêtus en continu par immersion à chaud, ou la norme de substrat JIS ou GB/T pertinente.
| Élément de spécification | Base de sélection disponible | Note d'achat |
|---|---|---|
| Substrat | Acier galvanisé à chaud, acier revêtu d'alliage aluminium-zinc, ou un autre substrat à revêtement métallique convenu | Indiquer la norme du substrat, la nuance et la désignation du revêtement métallique |
| Épaisseur | Produite selon la plage de fabrication du fournisseur et la norme convenue | Confirmer si la valeur commandée désigne l'épaisseur du métal de base, l'épaisseur revêtue ou une autre définition contractuelle |
| Largeur | Largeur de laminage ou largeur de refendage selon l'exigence de transformation | Préciser la tolérance de largeur et l'état des bords |
| Poids du coil | Sous réserve de la capacité de la ligne, de l'équipement de manutention et des limites d'expédition | Confirmer le poids minimal et maximal acceptable du coil ainsi que la tolérance de poids du coil |
| Diamètre intérieur | Sélectionné selon l'équipement de réenroulement du fournisseur et le dérouleur de l'acheteur | Ne pas présumer de la compatibilité ; indiquer le diamètre intérieur requis dans la demande |
| Revêtement métallique | Spécifié par type de revêtement et désignation selon la norme de substrat applicable | Demander une confirmation documentaire plutôt que de se fier à un nom de produit général |
| Système de revêtement supérieur | Polyester, polyester modifié au silicone, polyuréthane, PVDF, ou un autre système convenu | Sélectionner selon l'environnement, l'attente de durabilité, le procédé de formage et le budget |
| Couleur et brillance | Système de couleurs standard, échantillon physique approuvé ou référence convenue d'un commun accord | Définir la tolérance de couleur, la plage de brillance et si une correspondance lot à lot est requise |
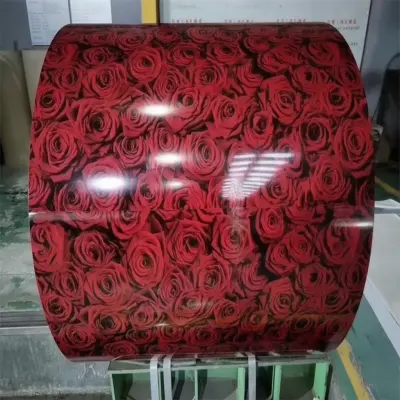
| Finition de surface | Lisse, texturée, à motifs ou autre finition disponible | Confirmer la disponibilité et approuver un échantillon lorsque la cohérence visuelle est critique |
| État des bords | Bord de laminage ou bord refendu | Les limites de bavure de refendage doivent être convenues pour le formage de précision |
Les propriétés mécaniques sont principalement déterminées par la nuance et l'état du substrat, et non par la couleur seule. Un profil de toiture structurel, un panneau d'appareil électroménager profondément formé et un revêtement décoratif peuvent nécessiter une limite d'élasticité, une résistance à la traction et un allongement différents. Par conséquent, aucun tableau unique de propriétés mécaniques ne s'applique à chaque bobine d'acier prélaqué. Les acheteurs doivent spécifier la nuance requise selon ASTM A755/A755M, EN 10169 avec la norme de substrat pertinente, JIS G 3312 ou GB/T 12754 et demander le certificat d'inspection correspondant.
| Exigence de performance | Vérification recommandée | Référence applicable |
|---|---|---|
| Propriétés mécaniques de l'acier | Examiner le certificat de contrôle en usine pour la nuance de substrat commandée | Norme applicable au substrat et au produit prélaqué |
| Masse du revêtement métallique | Vérifier les résultats d'essai et la désignation du revêtement par rapport au bon de commande | ASTM A653/A653M, ASTM A792/A792M, EN 10346, ou équivalent convenu |
| Adhérence et flexibilité de la peinture | Utiliser les essais de pliage, d'adhérence ou d'impact convenus, adaptés au procédé de formage final | ASTM A755/A755M, EN 10169, JIS G 3312, ou GB/T 12754 |
| Écart de couleur | Comparer avec un échantillon de référence approuvé à l'aide d'un instrument et d'une règle d'acceptation convenus | Spécification d'achat et norme applicable |
| Épaisseur du film sec | Mesurer les systèmes de revêtement en face supérieure et en face inférieure selon le mode opératoire d'essai convenu | Spécification d'achat et norme de produit applicable |
Étant donné que la formulation de la peinture et la chimie du substrat varient selon la commande, la composition chimique et les valeurs mécaniques doivent être tirées de la spécification de nuance approuvée et des documents d'inspection réels. Les équipes d'approvisionnement peuvent consulter [[INTERNAL_LINK]] pour une explication des désignations de revêtement et [[INTERNAL_LINK]] pour des conseils sur la lecture des certificats de contrôle des aciéries.
Applications des bobines d'acier prélaqué
La bobine d'acier prélaqué est utilisée lorsqu'un composant en acier fabriqué nécessite à la fois un aspect fini et une protection contre son environnement de service. L'adéquation dépend du substrat, du système de peinture, de la conception du composant, de la méthode d'installation et des conditions d'exposition.
Toiture et bardage mural
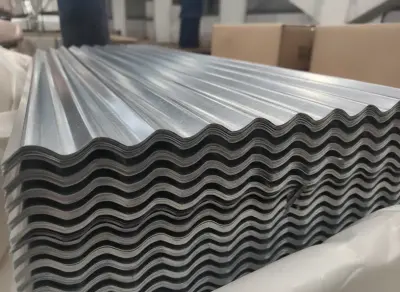
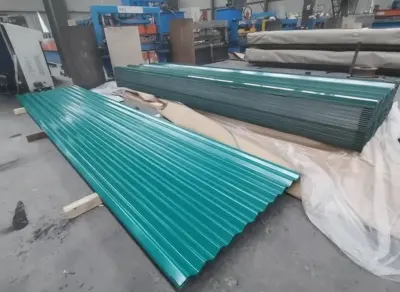
Les profileuses transforment des bobines prépeintes en tôles ondulées, panneaux à joint debout, profilés trapézoïdaux, panneaux muraux et composants d'enveloppe du bâtiment associés. Pour les toitures extérieures, les acheteurs doivent prendre en compte l'intensité des UV, les précipitations, l'humidité, les polluants industriels, l'exposition marine, la pente du toit, la protection des bords coupés et l'entretien prévu. Le choix de la peinture doit être fondé sur l'environnement réel du projet plutôt que sur la seule préférence de couleur. Des profilés de toiture associés sont disponibles via [[INTERNAL_LINK]].
Panneaux sandwich isolés
Les fabricants de panneaux utilisent la bobine d'acier prélaqué comme parement extérieur et intérieur des systèmes de murs et toitures isolés. La bobine doit être compatible avec la ligne de production de panneaux, le système adhésif, la géométrie de profilage et l'environnement de construction prévu. Les propriétés du revêtement de la face arrière peuvent être particulièrement importantes lorsque la surface en acier est collée à un noyau isolant.
Composants architecturaux et intérieurs
L'acier prépeint peut être formé en systèmes de plafond, cloisons, volets, portes, soffites, panneaux décoratifs et autres éléments architecturaux visibles. Ces applications imposent souvent des contrôles plus stricts sur la teinte, la brillance, la texture, la propreté de surface et la constance des lots. Un échantillon d'approbation physique est conseillé lorsque plusieurs livraisons seront installées côte à côte.
Appareils électroménagers et enceintes industrielles
Certaines nuances de bobine d'acier prélaqué peuvent être utilisées pour les boîtiers d'appareils électroménagers, les armoires d'équipement, les composants d'éclairage et les enceintes électriques. Ces produits peuvent exiger des tolérances dimensionnelles serrées, des surfaces propres, une formabilité maîtrisée et une résistance aux dommages de manipulation. L'acheteur doit communiquer les procédés d'emboutissage, de pliage, d'assemblage et de nettoyage afin que la compatibilité du revêtement puisse être évaluée.
Produits d'évacuation des eaux pluviales et produits annexes du bâtiment
Gouttières, descentes d'eau pluviale, solins, profilés de finition, faîtages et autres accessoires peuvent être produits à partir de bobines prélaquées assorties. L'utilisation de lots coordonnés aide à réduire les variations de couleur visibles entre composants adjacents. Les instructions de fabrication doivent traiter des rayons de pliage, des méthodes de découpe, de l'élimination des copeaux, de la compatibilité des mastics et du stockage après profilage. D'autres conseils de fabrication sont disponibles sur [[INTERNAL_LINK]].
Comment choisir une bobine d'acier prélaqué / Guide d'achat
L'achat d'une bobine d'acier prélaqué nécessite plus que le choix d'un code couleur. Une demande de devis utile doit relier la spécification technique au procédé de fabrication, à l'environnement d'utilisation final, aux exigences d'inspection et au plan de livraison.
Définir le substrat et l'exigence de formage
Indiquez la norme applicable, le type de substrat, la nuance d'acier, la désignation du revêtement métallique, l'épaisseur nominale, la largeur et l'état des bords. Précisez au fournisseur si le matériau sera ondulé, profilé à la molette, plié, estampé, laminé ou à nouveau refendu. La sévérité du formage influence le choix de la nuance et du revêtement. L'acheteur doit également identifier le diamètre intérieur du dérouleur et les limites de poids des bobines afin d'éviter des problèmes de manutention à la réception.
Sélectionner le système de revêtement adapté à l'environnement
Fournissez le lieu d'installation et précisez si le produit fini sera utilisé à l'intérieur, à l'extérieur, près d'une côte, dans une atmosphère industrielle ou dans un autre environnement exigeant. Demandez au fabricant de documenter la catégorie de primaire et de couche de finition proposée, l'épaisseur nominale du film, la brillance, le système de face arrière et les tests de performance pertinents. Les garanties produit, lorsqu'elles sont offertes, doivent être examinées quant à leur portée, leurs exclusions, leurs exigences d'installation et leurs obligations d'entretien ; elles ne remplacent pas une sélection correcte du matériau.
Maîtriser l'approbation des couleurs et la cohérence des lots
Une référence de système de couleurs peut amorcer la discussion, mais un échantillon physique signé est préférable pour les commandes sensibles à l'aspect. Définissez comment la différence de couleur et la brillance seront évaluées, en particulier pour les commandes répétées. Dans la mesure du possible, le matériel destiné à une façade ou à une phase de projet devrait être planifié en tenant compte de la cohérence des lots. Les acheteurs peuvent consulter [[INTERNAL_LINK]] pour des considérations pratiques de contrôle des couleurs.
Confirmer la certification et l'inspection
Spécifiez les documents requis avant la cotation. Selon le contrat, ceux-ci peuvent inclure un certificat d'essai d'usine, un rapport d'essai de revêtement, un relevé de mesure de couleur, un certificat de conformité, une liste de colisage et un rapport d'inspection tiers. Les contrats basés sur les EN doivent identifier le type de document d'inspection requis selon l'EN 10204, tel que 2.2 ou 3.1, uniquement lorsque cela est applicable et convenu. L'inspection par un tiers doit définir l'organisme d'inspection, la base d'échantillonnage, les critères d'acceptation et la partie responsable des coûts.
Évaluer la quantité minimale de commande et le délai de production
La quantité minimale de commande est influencée par la disponibilité du substrat, l'approvisionnement en peinture, la couleur, le système de revêtement, la largeur, l'épaisseur et la planification de la production. Une couleur standard et une spécification courante peuvent avoir des conditions commerciales différentes d'une teinte personnalisée ou d'un revêtement spécialisé. Demandez la quantité minimale de commande par spécification et par couleur plutôt que de demander un chiffre général. Le délai de livraison doit être confirmé après l'approbation technique et l'acceptation de la commande, avec une marge supplémentaire pour l'approbation des échantillons, l'inspection, le transport intérieur, les procédures d'exportation et le fret maritime ou terrestre.
Planifier l'emballage et la logistique internationale
L'emballage d'exportation doit protéger le Color Coated Steel Coil contre les infiltrations d'eau, la condensation, les chocs sur les bords, le télescopage et les mouvements pendant le transport. Confirmez l'orientation du coil, la direction de l'œil, la conception du berceau, la méthode d'enveloppement, la protection des bords, les étiquettes, la méthode de levage et le plan de chargement en conteneur ou en véhicule. Le poids et les dimensions du colis doivent convenir à la fois aux restrictions de transport et à l'équipement de déchargement de l'acheteur. Les instructions de stockage sont également importantes car l'humidité piégée et une exposition prolongée à l'extérieur peuvent endommager les surfaces prépeintes avant même la fabrication. Voir [[INTERNAL_LINK]] pour les pratiques de manutention et de stockage des coils.
Comparer les devis sur la même base technique
Une comparaison pertinente doit normaliser la norme du substrat, la nuance, le revêtement métallique, la définition de l'épaisseur, le système de peinture, les exigences de film, la tolérance de largeur, le poids du coil, la portée de l'inspection, l'emballage, l'Incoterm et le calendrier de livraison. Un prix unitaire coté inférieur peut représenter un substrat, une désignation de revêtement, une technologie de peinture ou une portée de certification différents. Les responsables des achats doivent résoudre par écrit toute exception technique avant d'émettre le bon de commande.
Questions fréquentes sur le Color Coated Steel Coil
Q : Quelle est la différence entre le Color Coated Steel Coil et le coil en acier galvanisé ?
R : Le coil en acier galvanisé possède un revêtement métallique à base de zinc appliqué pour la protection contre la corrosion, tandis que le Color Coated Steel Coil ajoute un système de revêtement organique sur un substrat préparé à revêtement métallique. Le produit prépeint offre une couleur, un brillant, un fini de surface spécifiés et une protection barrière supplémentaire. Le choix correct dépend de la nécessité pour le composant fini d'avoir une surface décorative appliquée en usine et des performances associées au système de peinture sélectionné.
Q : En quoi le substrat galvanisé diffère-t-il du substrat revêtu d'alliage aluminium-zinc ?
A: Les deux substrats utilisent des compositions de revêtement métallique différentes et sont spécifiés selon des normes ou désignations différentes. Leur comportement à la corrosion, leurs performances sur bords coupés, leur réflectivité thermique, leur réponse au formage et leur compatibilité avec des environnements particuliers peuvent différer. La sélection doit être basée sur la norme produit applicable, les conditions d'exposition, la conception du composant et les recommandations du fournisseur plutôt que sur le seul nom du substrat.
Q: Quelles certifications peuvent être fournies avec le Color Coated Steel Coil ?
A: La documentation dépend de la norme convenue, de la voie de fabrication, du contrat et de l'étendue de l'inspection. Les demandes courantes incluent un certificat d'essai d'usine, un certificat de conformité, des résultats d'inspection dimensionnelle, des résultats de revêtement métallique, des données d'essai du film de peinture et des enregistrements d'emballage. Si un document d'inspection EN 10204 ou une inspection par un tiers est obligatoire, précisez l'exigence exacte dans la demande afin que la disponibilité et le coût puissent être confirmés avant la commande.
Q: Quelle est la quantité minimale de commande ?
A: La MOQ dépend du fournisseur et des spécifications. Elle peut varier selon l'épaisseur, la largeur, la nuance du substrat, le revêtement métallique, le type de peinture, la couleur, le brillant et si le matériau nécessite une production dédiée. Les acheteurs doivent soumettre une spécification complète et la quantité demandée pour chaque couleur. Le fabricant peut alors confirmer si l'exigence correspond à une production régulière, à des arrangements de refendage ou à une campagne personnalisée.
Q: Quels modes de paiement sont disponibles pour les commandes internationales ?
A: Les conditions de paiement sont négociées en fonction de la valeur de la commande, de l'évaluation du crédit, de la destination, de l'état de la production et de la politique de l'entreprise. Les transactions internationales d'acier utilisent couramment des accords de virement bancaire convenus ou des instruments documentaires, mais aucune méthode unique ne s'applique à chaque commande. Le devis ou le contrat de vente doit préciser le calendrier de paiement, les frais bancaires, les exigences documentaires et les conditions qui déclenchent la production et l'expédition.
Q: Quelle est la durée de production et de livraison ?
A: Le délai dépend du stock de substrat, de la disponibilité de la peinture, de l'approbation des couleurs, de la planification des lignes, du volume de la commande, de l'inspection, de l'emballage et de la logistique. Les couleurs personnalisées ou les systèmes de revêtement spécialisés peuvent nécessiter une préparation supplémentaire. Les acheteurs doivent demander des estimations distinctes pour l'approbation technique, la production, l'inspection et le transit, puis reconfirmer le calendrier après la finalisation des spécifications et des conditions commerciales.
Q: Une couleur personnalisée ou une finition de surface peut-elle être produite ?
A: L'adaptation de couleurs personnalisées et les finitions spéciales peuvent être possibles, sous réserve de la disponibilité du revêtement, de la faisabilité technique, de la quantité minimale de commande et de l'approbation des échantillons. L'acheteur doit fournir une référence de couleur reconnue ou un échantillon physique de référence et convenir d'une différence de couleur, d'un brillant, d'une texture et de conditions d'observation acceptables. L'approbation d'un échantillon de laboratoire ne supprime pas la nécessité de définir les tolérances des lots de production.
Q: Comment les bobines d'acier prépeint doivent-elles être stockées après livraison ?
A: Les bobines doivent être conservées dans un endroit sec, couvert et ventilé, et protégées de la pluie, de la condensation, des produits chimiques corrosifs et des changements rapides de température. L'emballage doit être inspecté rapidement pour détecter tout dommage ou humidité. Utilisez un équipement de levage approprié, évitez les impacts sur les bords des bobines et suivez les pratiques de rotation des stocks. Si de l'eau pénètre dans l'emballage, le matériau doit être évalué et traité rapidement sous la guidance d'un professionnel qualifié.
Q: La bobine d'acier revêtu de couleur peut-elle être profilée sans fissuration de la peinture ?
A : La réussite du profilage dépend de la ductilité du substrat, de la flexibilité du revêtement, de l'épaisseur du métal, de la géométrie du profil, du rayon de courbure, de l'état de l'outillage, de la configuration de la ligne et de la température. Le profil souhaité et le procédé de formage doivent être communiqués avant la commande. Une production d'essai ou une évaluation sur échantillon est recommandée pour les profils exigeants, en particulier lorsqu'ils comportent des courbures serrées ou des surfaces extérieures visibles.
Q : Quelles informations sont nécessaires pour obtenir un devis précis ?
A : Fournissez la norme du produit, le type et la nuance du substrat, la désignation du revêtement métallique, la définition de l'épaisseur, la largeur, la plage de poids des bobines, le diamètre intérieur, la référence de couleur, le brillant, le système de peinture, les exigences de revêtement supérieur et inférieur, l'état des bords, la quantité par couleur, les documents d'inspection, le mode d'emballage, la destination et le terme commercial souhaité. Les détails sur l'utilisation finale et le formage aident le fournisseur à identifier les conflits techniques avant la production.
Envoyez votre spécification complète de bobine d'acier prélaqué, l'application, la norme requise, la quantité par couleur, la destination et le calendrier de livraison souhaité pour recevoir un devis techniquement aligné. Les dessins, les détails de profil, les échantillons approuvés et les exigences d'inspection peuvent également être examinés avant la confirmation de la commande afin de réduire les risques d'approvisionnement et de garantir que le matériau proposé correspond à votre processus de production.
Notes & avis
Connaître le fournisseur
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande