 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
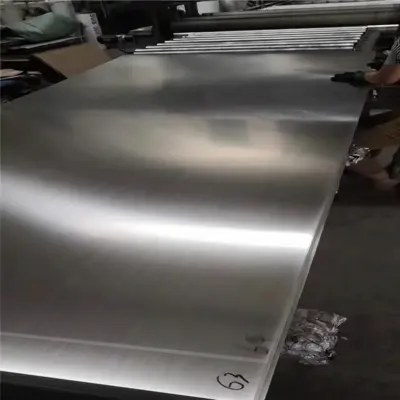
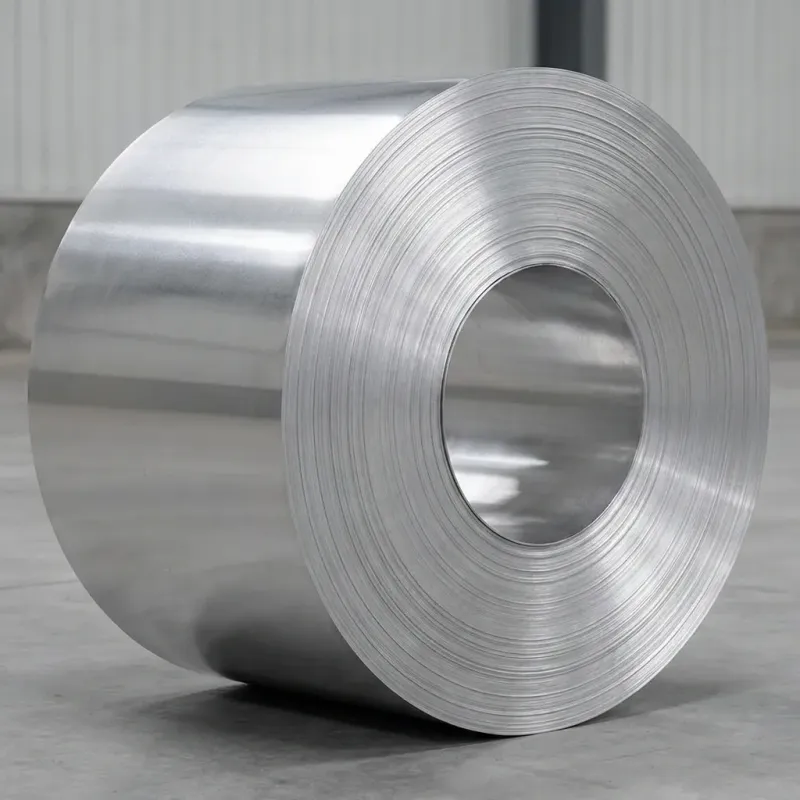
Bobine en acier inoxydable 301 - laminée à froid, ASTM A240, épaisseur 0,3–3,0 mm
 China
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande
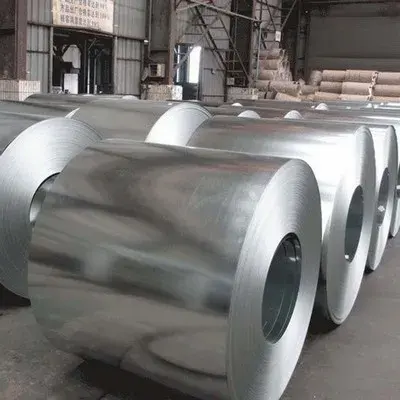
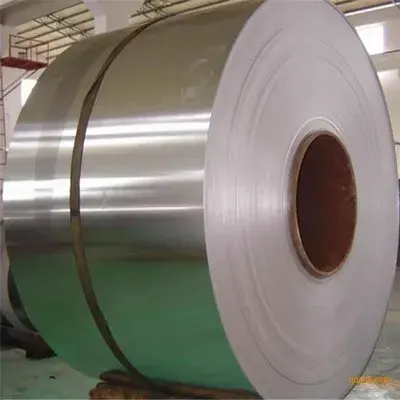
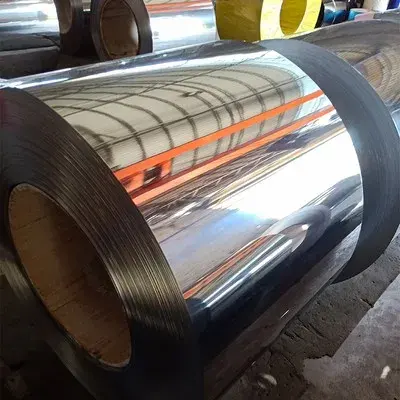
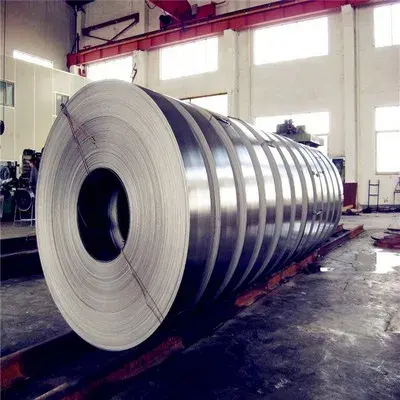
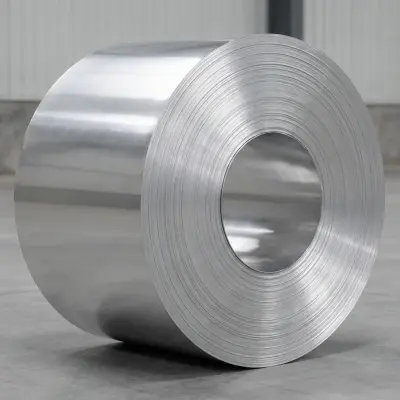
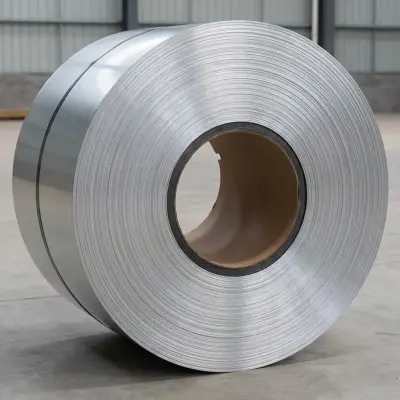
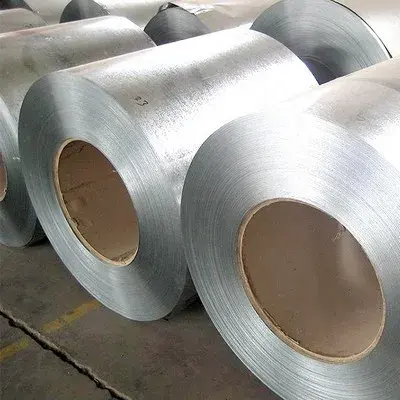
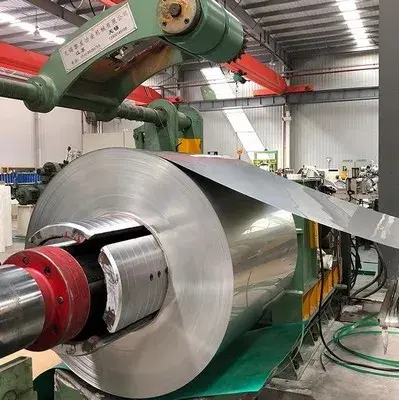
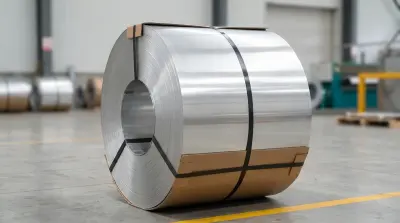
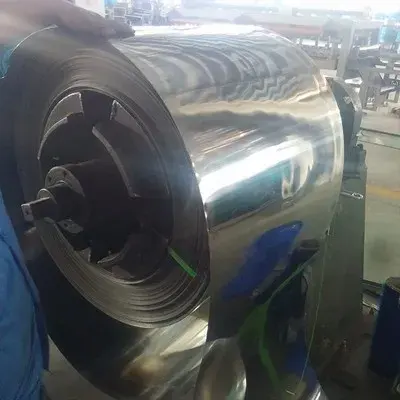
Détails du produit
Spécifications techniques du feuillard en acier inoxydable 301
| Propriété | Paramètre | Description |
|---|---|---|
| Nom du produit | Bobine en acier inoxydable 301 | Acier austénitique au chrome-nickel à taux de durcissement par écrouissage élevé |
| Nuance de matériau | 301 / EN 1.4310 / UNS S30100 / JIS SUS301 | Équivalences internationales de nuance |
| Conformité aux normes | ASTM A240, EN 10088-2, JIS G4305 | Conforme aux principales normes internationales |
| Teneur en carbone (C) | ≤0,15 % | Teneur en carbone pour la résistance et le durcissement |
| Chrome (Cr) | 16,0-18,0 % | Assure la résistance à la corrosion |
| Nickel (Ni) | 6,0-8,0 % | Améliore la ductilité et la formabilité |
| Manganèse (Mn) | ≤2,0 % | Améliore les propriétés mécaniques |
| Silicium (Si) | ≤1,0 % | Désoxydant et renforçateur |
| Résistance à la traction | ≥515 MPa (recuit), ≥1275 MPa (écroui à fond) | Résistance à la traction minimale selon ASTM A240 |
| Limite d'élasticité | ≥205 MPa (recuit), ≥1035 MPa (écroui à fond) | La limite d'élasticité minimale varie selon l'écrouissage |
| Allongement | ≥40 % (recuit), ≥5 % (écroui à fond) | Ductilité sur longueur de base de 50 mm |
| Dureté | ≤217 HBW (recuit), ≥363 HBW (écroui à fond) | Dureté Brinell selon l'état d'écrouissage |
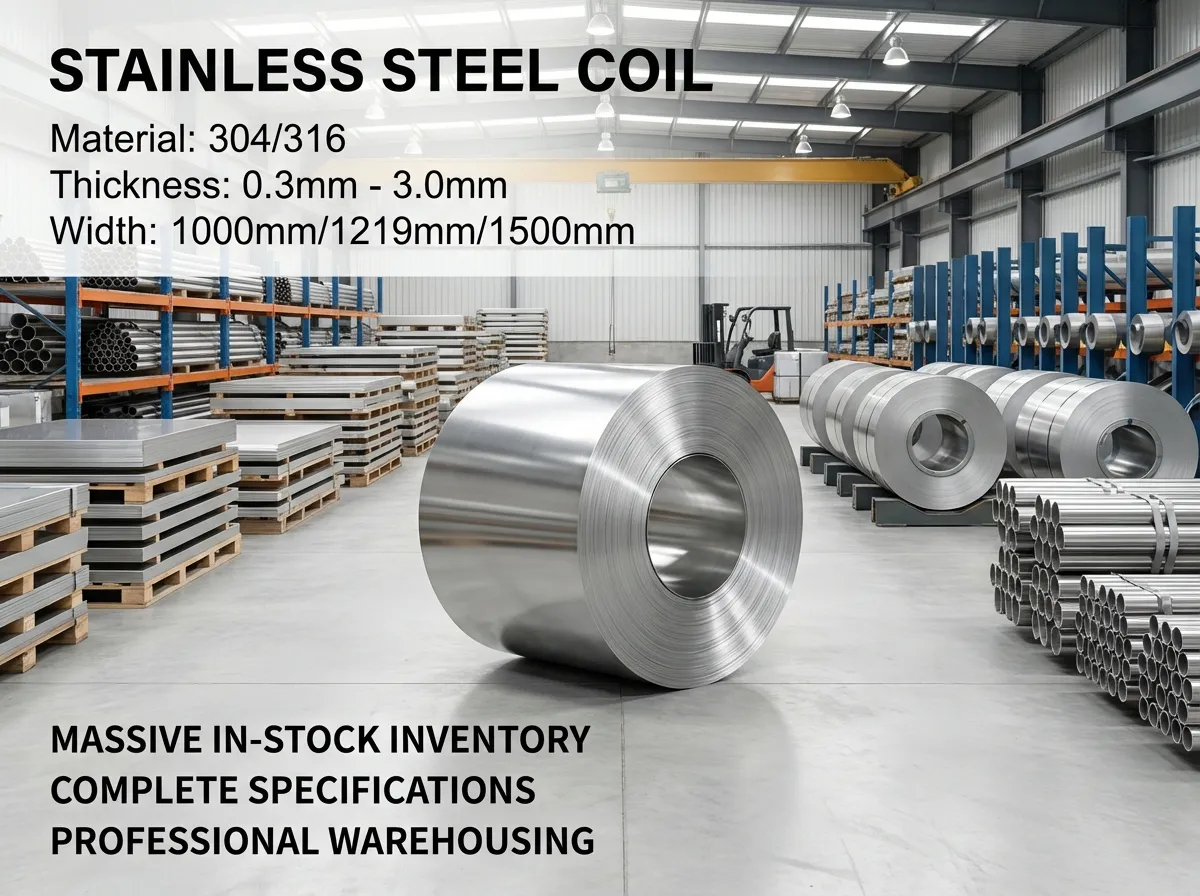
| Plage d'épaisseur | 0,1 - 6,0 mm | Options d'épaisseur de bobine disponibles |
| Plage de largeur | 600 - 1500 mm | Largeurs standard et personnalisées |
| Finition de surface | 2B, BA, No.4, HL | Plusieurs options de traitement de surface |
| État d'écrouissage | Recuit, 1/4 dur, 1/2 dur, 3/4 dur, écroui à fond | Divers niveaux de durcissement par écrouissage disponibles |
| Application | Fabrication de ressorts, garnitures automobiles, composants structurels | Applications à haute résistance nécessitant une formabilité |
| Certification | EN 10204 3.1, ISO 9001, ASTM A240 | Certifications de qualité fournies |
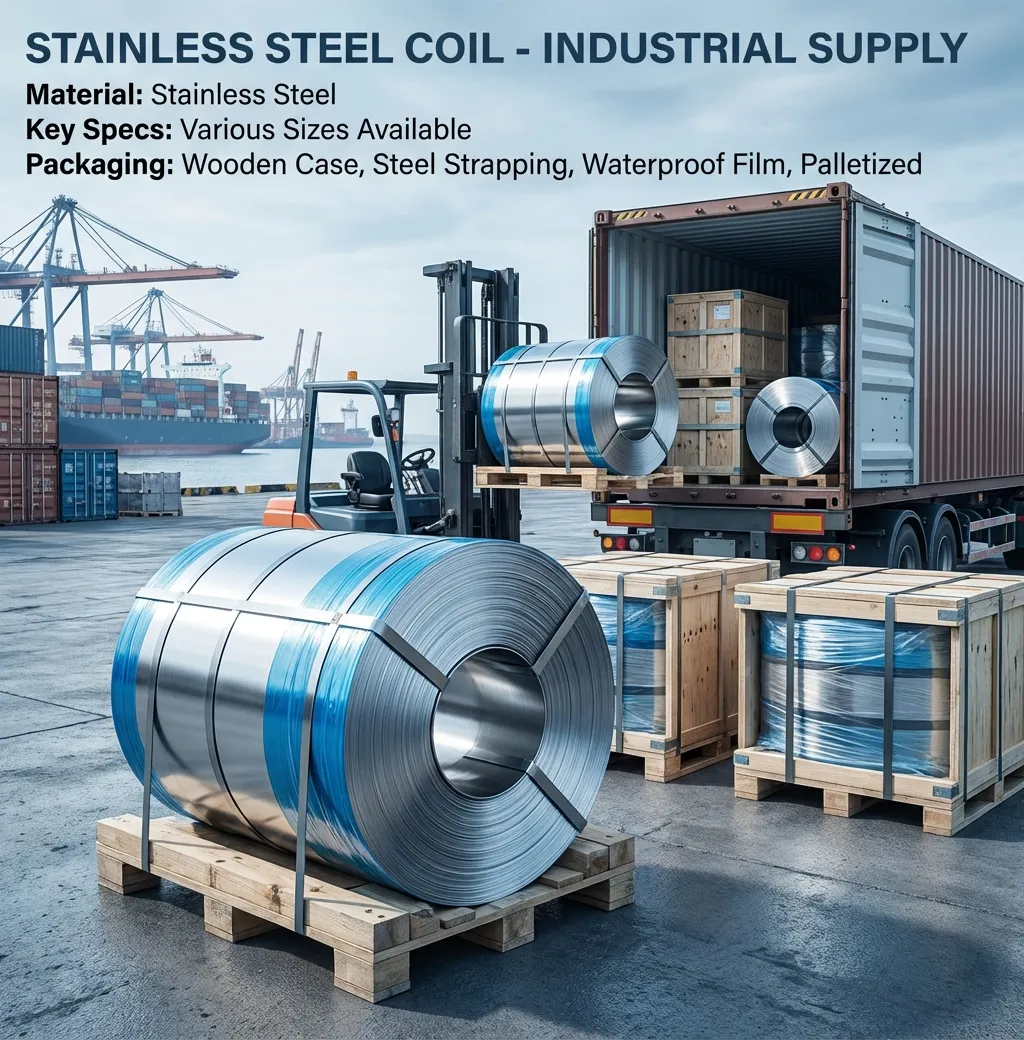
| Emballage | Œil vers le ciel ou œil vers la paroi, papier imperméable, cerclage en acier | Emballage d'exportation standard pour bobines |
| Quantité minimale de commande | 1 tonne | Quantité minimale de commande |
Bobine en acier inoxydable 301 - laminée à froid, ASTM A240, épaisseur 0,3–3,0 mm
Le feuillard en acier inoxydable 301 représente un alliage austénitique chrome-nickel à haute résistance conçu pour des applications exigeant des caractéristiques exceptionnelles de durcissement par écrouissage et des propriétés de ressort supérieures. Ce matériau laminé à froid trouve une large application dans la construction de voitures ferroviaires, les composants structurels automobiles et la fabrication de ressorts de précision où une formabilité améliorée combinée à une élévation de résistance induite par déformation s'avère essentielle. Fabriqué selon les normes strictes ASTM A240/A240M avec une épaisseur allant de 0,3 mm à 3,0 mm, ce grade offre des performances optimales pour les clients nécessitant à la fois une capacité d'emboutissage profond et un renforcement de résistance après formage.
Qu'est-ce qu'un feuillard en acier inoxydable 301 ?
Le feuillard en acier inoxydable 301 est un alliage austénitique chrome-nickel contenant 16-18 % de chrome et 6-8 % de nickel, caractérisé par son taux de durcissement par écrouissage exceptionnel lors des opérations de formage à froid. Contrairement au grade 304 conventionnel, ce matériau présente une augmentation rapide de résistance par écrouissage, atteignant des résistances à la traction dépassant 1 275 MPa à l'état complètement dur selon les spécifications ASTM A666. La teneur en carbone contrôlée de 0,15 % maximum permet des caractéristiques de soudage supérieures tout en maintenant la stabilité de la structure austénitique à travers divers procédés de fabrication.
Spécifications techniques du feuillard en acier inoxydable 301
Ce grade est conforme aux exigences chimiques de la section 6 de l'ASTM A240/A240M-20a, avec une teneur en chrome de 16,00-18,00 %, une teneur en nickel de 6,00-8,00 % et une teneur en manganèse limitée à 2,00 % maximum. Le matériau présente une densité de 7,93 g/cm³ à 20 °C, avec une conductivité thermique de 16,3 W/m·K à température ambiante. La limite d'élasticité à l'état recuit atteint 205 MPa minimum, tandis que la résistance à la traction ultime atteint 515 MPa minimum selon les dispositions du tableau 2 de l'ASTM A666. Les finitions de surface disponibles comprennent la finition brillante laminée à froid 2B et la finition brillante recuite BA selon les normes ASTM A480.
Principaux avantages du feuillard en acier inoxydable 301
Cet alliage offre une capacité exceptionnelle de durcissement par écrouissage, permettant de doubler la résistance par des opérations contrôlées de travail à froid tout en préservant une ductilité adéquate pour les séquences de formage complexes. Le matériau présente des propriétés élastiques supérieures avec un module d'élasticité de 193 GPa, ce qui en fait le choix privilégié pour les applications de ressorts de précision exigeant des performances constantes sur des cycles de service prolongés. Les propriétés de résistance à la corrosion répondent aux exigences de la norme ASTM A262 Practice E, garantissant des performances adéquates dans les atmosphères industrielles légèrement corrosives et les applications architecturales intérieures.
Caractéristiques de formabilité améliorées
La structure austénitique offre d'excellentes propriétés d'emboutissage profond avec un rapport limite d'emboutissage supérieur à 2,2:1 à l'état recuit, facilitant la production de composants automobiles complexes et d'éléments structurels de voitures ferroviaires. L'élévation de résistance après formage atteint 100-150 % grâce au durcissement contrôlé par écrouissage, éliminant les besoins de traitement thermique secondaire dans de nombreuses applications.
Solution de performance économique
La teneur en nickel réduite par rapport au grade 304 offre des avantages de prix direct d'usine tout en maintenant une résistance à la corrosion adéquate pour les environnements industriels non marins. Le matériau permet une réduction d'épaisseur grâce à l'amélioration de la résistance, offrant des économies de poids et une optimisation des coûts de matériaux dans la fabrication d'équipements de transport.
Applications courantes et utilisations industrielles
La construction de wagons ferroviaires utilise largement ce grade pour les panneaux latéraux structurels, les sections de toit et les systèmes de support de plancher où l'élévation de résistance après formage élimine les besoins de renforcement. Les fabricants automobiles emploient la bobine 301 pour les composants de ceintures de sécurité, les renforts structurels et les ressorts de suspension nécessitant un contrôle précis des propriétés mécaniques. L'industrie électronique spécifie ce matériau pour les contacts à ressort, les enceintes de blindage et les pièces estampées de précision exigeant un comportement élastique constant sur les plages de température de fonctionnement.
Fabrication d'équipements de transport
Les applications ferroviaires incluent les panneaux structurels de caisse de wagon fabriqués par des opérations de formage par étirage, atteignant des limites d'élasticité dépassant 800 MPa à l'état quart-dur. Les composants structurels automobiles utilisent la trempe demi-dure avec une résistance à la traction minimale de 965 MPa pour les éléments d'absorption d'énergie de collision.
Production de ressorts de précision
Les fabricants de ressorts industriels transforment le matériau à trempe pleine dure avec une résistance à la traction de 1275 MPa pour les ressorts de soupapes, les composants d'embrayage et les fixations mécaniques nécessitant une résistance supérieure à la fatigue. Les applications de dispositifs médicaux emploient ce grade pour les ressorts d'instruments chirurgicaux et les composants de dispositifs implantables conformes aux normes de biocompatibilité ASTM F899.
Considérations relatives à la sélection des matériaux
La sélection des conditions de trempe appropriées s'avère critique pour optimiser l'efficacité de fabrication et les performances finales des composants. La trempe recuite convient aux opérations de formage complexes nécessitant une ductilité maximale, tandis que les conditions quart-dur et demi-dur offrent une formabilité équilibrée avec une résistance accrue pour les applications de formage modéré. La trempe pleine dure sert à la fabrication de ressorts et aux applications où une résistance maximale sans traitement ultérieur est essentielle.
Guide de désignation des trempes
Le demi-dur (Rockwell B 80 maximum) offre une résistance à la traction minimale de 760 MPa avec un allongement de 15 %, adapté au formage modéré suivi d'exigences de résistance. Le demi-dur (Rockwell B 90 maximum) atteint une résistance à la traction de 965 MPa avec un allongement minimal de 10 %, optimal pour un formage limité avec des propriétés de résistance supérieures. Le dur (Rockwell C 32 minimum) fournit une résistance à la traction de 1275 MPa pour les applications de ressorts ne nécessitant aucune opération de formage ultérieure.
Directives de traitement et de fabrication
Les opérations de formage à froid doivent utiliser une géométrie d'outillage appropriée avec des rapports rayon-épaisseur supérieurs à 3:1 pour le matériau recuit et 5:1 pour le demi-dur afin de prévenir la fissuration des bords. Les procédés de soudage nécessitent des techniques à faible apport thermique avec une température interpass maximale de 150°C pour minimiser la précipitation de carbures dans les zones affectées thermiquement. Le recuit après soudage à 1040-1120°C restaure les propriétés de résistance à la corrosion lors du soudage du matériau dur.
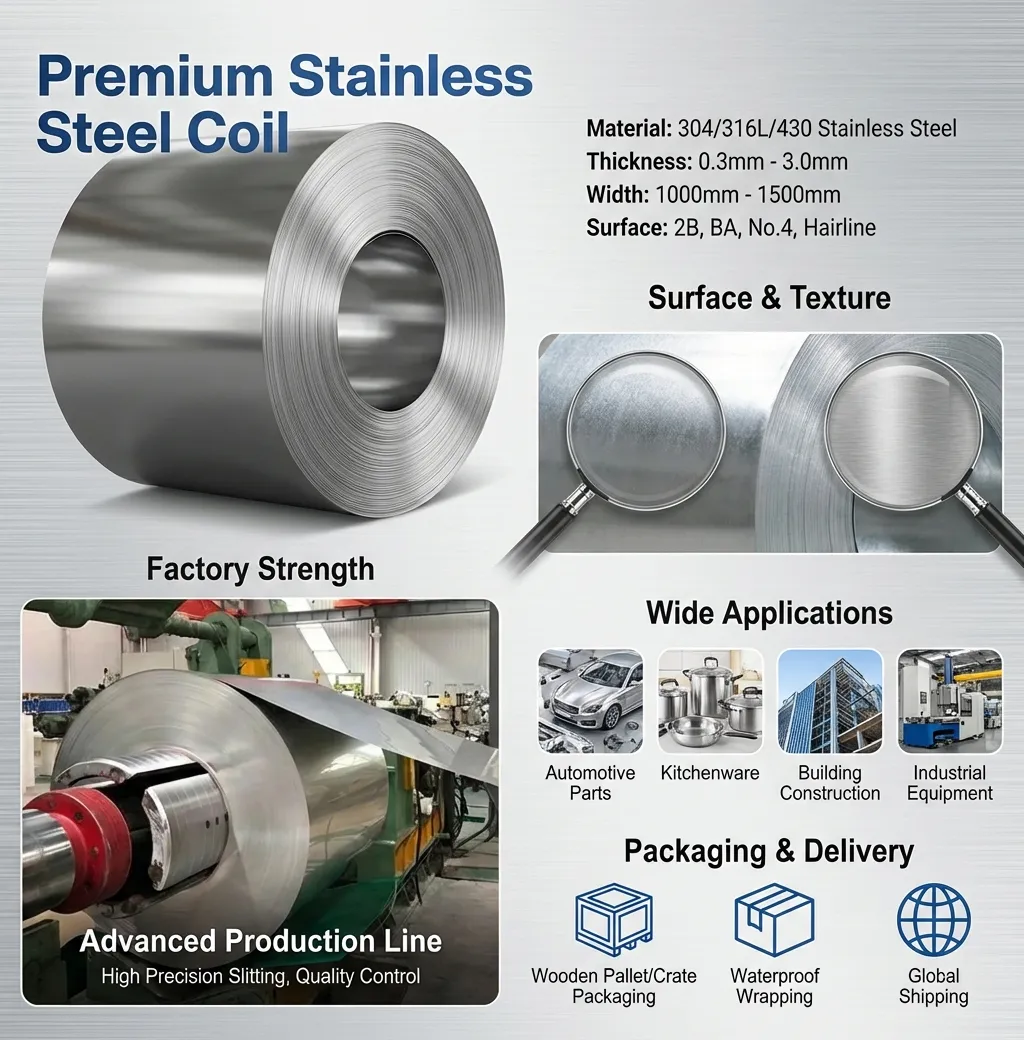
Exigences de finition de surface
La finition 2B offre une rugosité de surface de 0,5 μm Ra maximum, adaptée aux applications peintes et aux composants industriels généraux. La finition brillante recuite BA offre une qualité de surface de 0,2 μm Ra pour les applications décoratives et les composants nécessitant une préparation de surface minimale avant les opérations de revêtement.
Assurance qualité et essais
La certification des matériaux comprend l'analyse de la composition chimique selon la spectroscopie d'émission optique ASTM E1086, la vérification des propriétés mécaniques par essai de traction ASTM E8, et la détermination de la taille des grains selon les exigences ASTM E112. La validation de la résistance à la corrosion emploie l'essai ASTM A262 Practice E pour la susceptibilité à l'attaque intergranulaire dans des conditions sensibilisées.
Conformité aux normes d'inspection
Le contrôle de la qualité de surface suit les dispositions de l'ASTM A480 avec des critères d'acceptation définis dans le Tableau 4 pour les produits laminés à froid. Les tolérances dimensionnelles sont conformes aux spécifications du Tableau 3 de l'ASTM A666, garantissant une variation d'épaisseur dans les limites de ±0,05 mm pour les matériaux d'épaisseur inférieure à 1,0 mm et de ±0,08 mm pour la plage d'épaisseur de 1,0 à 3,0 mm.
Questions fréquemment posées
Quelle est la quantité minimale de commande (MOQ) ?
La quantité minimale de commande standard est établie à 5 tonnes métriques par spécification afin de garantir une planification économique de la production et un prix compétitif en direct de l'usine. Des quantités plus petites peuvent être fournies à partir du stock d'entrepôt sous réserve de disponibilité et de surcharges applicables pour petits lots en cas d'exigences de largeur ou de tempérament non standard.
Fournissez-vous des certificats d'essai des matériaux ?
Des certificats d'essai des matériaux complets selon EN 10204 Type 3.1 accompagnent toutes les expéditions, documentant l'analyse de la composition chimique, les résultats des essais de propriétés mécaniques et la vérification du traitement thermique. Les certificats incluent une traçabilité unique par numéro de coulée permettant une documentation complète de l'historique de fabrication pour les exigences des systèmes de gestion de la qualité.
Quel est le délai de livraison typique ?
Les commandes de production directe en usine nécessitent un délai de 8 à 12 semaines à partir de la confirmation du bon de commande, englobant la fusion de l'acier, le laminage à chaud, la réduction à froid et les opérations de recuit final. Les articles en stock d'entrepôt sont expédiés dans un délai de 5 à 7 jours ouvrables, sous réserve de la disponibilité des quantités et de la planification du transport vers les installations de destination.
Pouvez-vous découper à des dimensions personnalisées ?
Les services de refendage de précision respectent des tolérances de largeur de ±0,5 mm pour les largeurs de 100 à 600 mm et de ±1,0 mm pour les largeurs supérieures à 600 mm. Les opérations de cisaillement offrent une précision de coupe en longueur de ±2,0 mm pour des longueurs allant jusqu'à 6000 mm, avec une qualité de bord conforme aux exigences de condition de bord du tableau 7 de l'ASTM A480 pour les opérations de formage ultérieures.
Obtenez un devis compétitif pour la bobine en acier inoxydable 301
Notre équipe de vente technique fournit un accompagnement complet pour la sélection des matériaux, des conseils de fabrication et une tarification axée sur la valeur pour vos besoins en bobines en acier inoxydable 301. Grâce à nos relations d'approvisionnement direct auprès des aciéries et à notre vaste stock d'entrepôt, nous livrons un matériau de qualité constante répondant à vos calendriers de production et à vos paramètres budgétaires.
- Assistance client 24/7 disponible pour les questions techniques et le suivi des commandes
- Échantillons gratuits pour l'évaluation de la qualité avec documentation d'essai complète
- Tarification compétitive pour les commandes en gros avec conditions de paiement flexibles
- Consultation technique professionnelle pour la sélection des matériaux et l'optimisation de la fabrication
Contactez-nous dès aujourd'hui pour obtenir votre devis gratuit sous 24 heures !
Notes & avis
Connaître le fournisseur
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande