 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
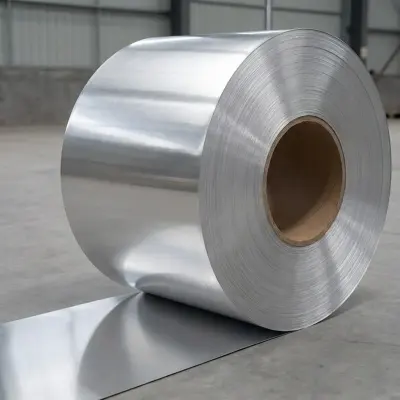
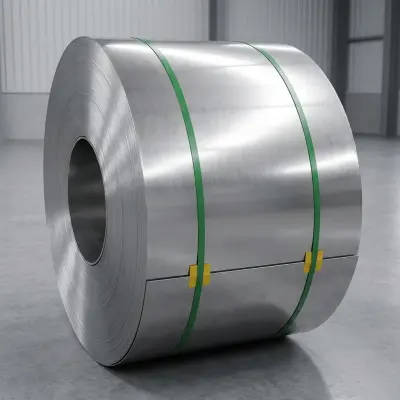
301不锈钢卷材 - 冷轧,ASTM A240,0.3–3.0mm厚度
 China
- 交期:
- 随报价一并确认
- 包装:
- 标准出口包装
- 样品:
- 可按需提供
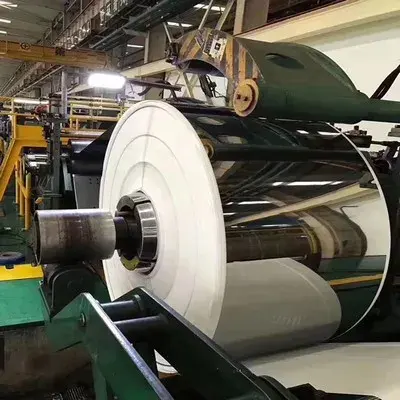
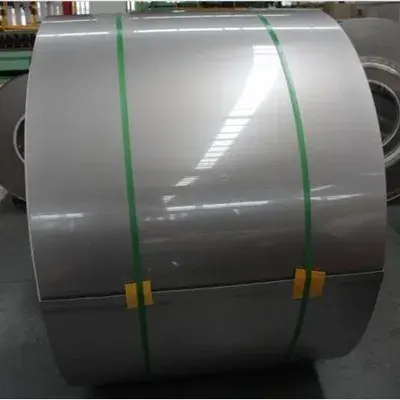
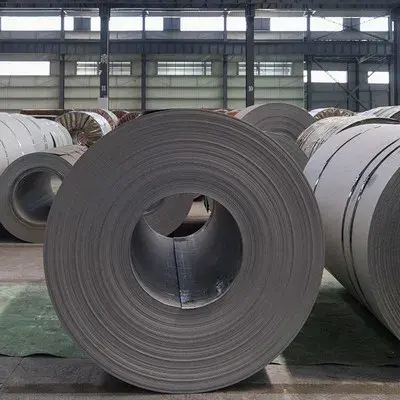
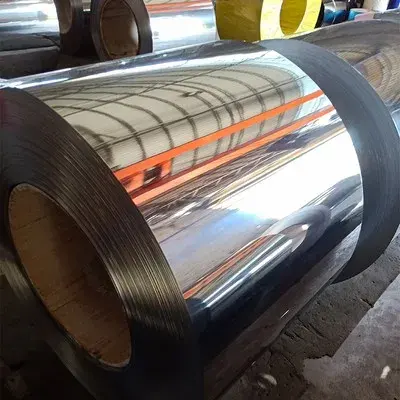
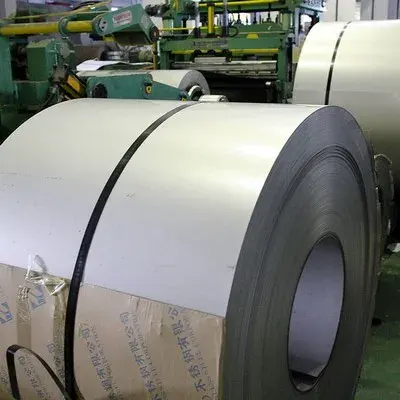
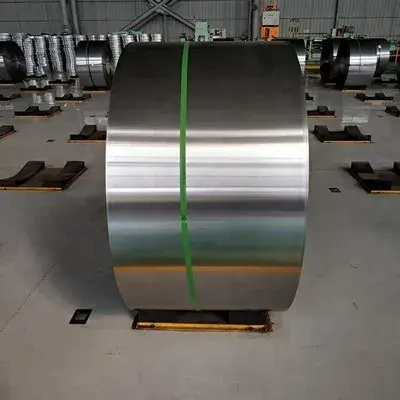
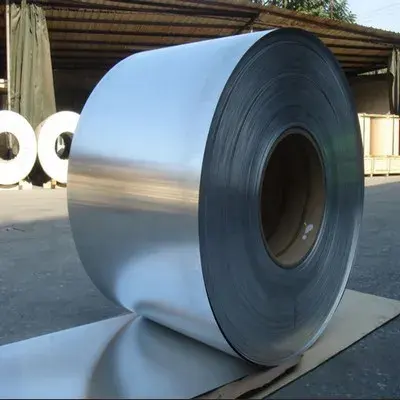
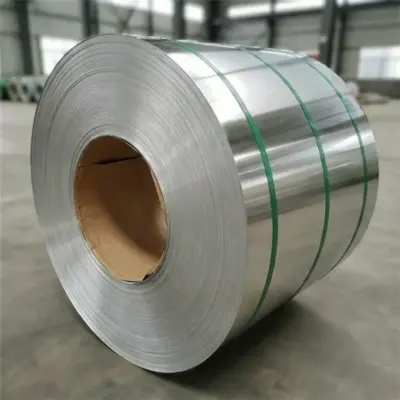
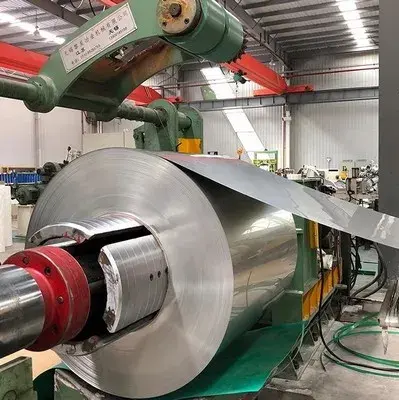
产品详情
301不锈钢卷的技术规格
| 属性 | 参数 | 描述 |
|---|---|---|
| 产品名称 | 301 Stainless Steel Coil | 具有高加工硬化率的奥氏体铬镍钢 |
| 材料牌号 | 301 / EN 1.4310 / UNS S30100 / JIS SUS301 | 国际牌号对应 |
| 标准符合性 | ASTM A240, EN 10088-2, JIS G4305 | 符合主要国际标准 |
| 碳含量 (C) | ≤0.15% | 用于强度和硬化的碳含量 |
| 铬 (Cr) | 16.0-18.0% | 提供耐腐蚀性 |
| 镍 (Ni) | 6.0-8.0% | 增强延展性和成形性 |
| 锰 (Mn) | ≤2.0% | 改善机械性能 |
| 硅 (Si) | ≤1.0% | 脱氧剂和强化剂 |
| 抗拉强度 | ≥515 MPa(退火),≥1275 MPa(全硬) | 符合 ASTM A240 的最低抗拉强度 |
| 屈服强度 | ≥205 MPa(退火),≥1035 MPa(全硬) | 最低屈服强度因回火状态而异 |
| 延伸率 | ≥40%(退火),≥5%(全硬) | 50mm 标距长度下的延展性 |
| 硬度 | ≤217 HBW(退火),≥363 HBW(全硬) | 按回火状态的布氏硬度 |
| 厚度范围 | 0.1 - 6.0 mm | 可提供的卷材厚度选项 |
| 宽度范围 | 600 - 1500 mm | 标准及定制宽度 |
| 表面处理 | 2B, BA, No.4, HL | 多种表面处理选项 |
| 回火状态 | 退火、1/4 硬、1/2 硬、3/4 硬、全硬 | 可提供多种加工硬化级别 |
| 应用 | 弹簧制造、汽车装饰件、结构部件 | 需要成形性的高强度应用 |
| 认证 | EN 10204 3.1, ISO 9001, ASTM A240 | 提供质量认证 |
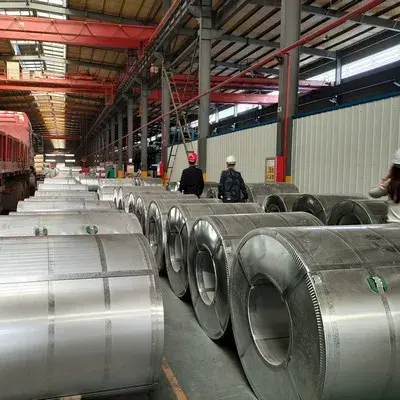
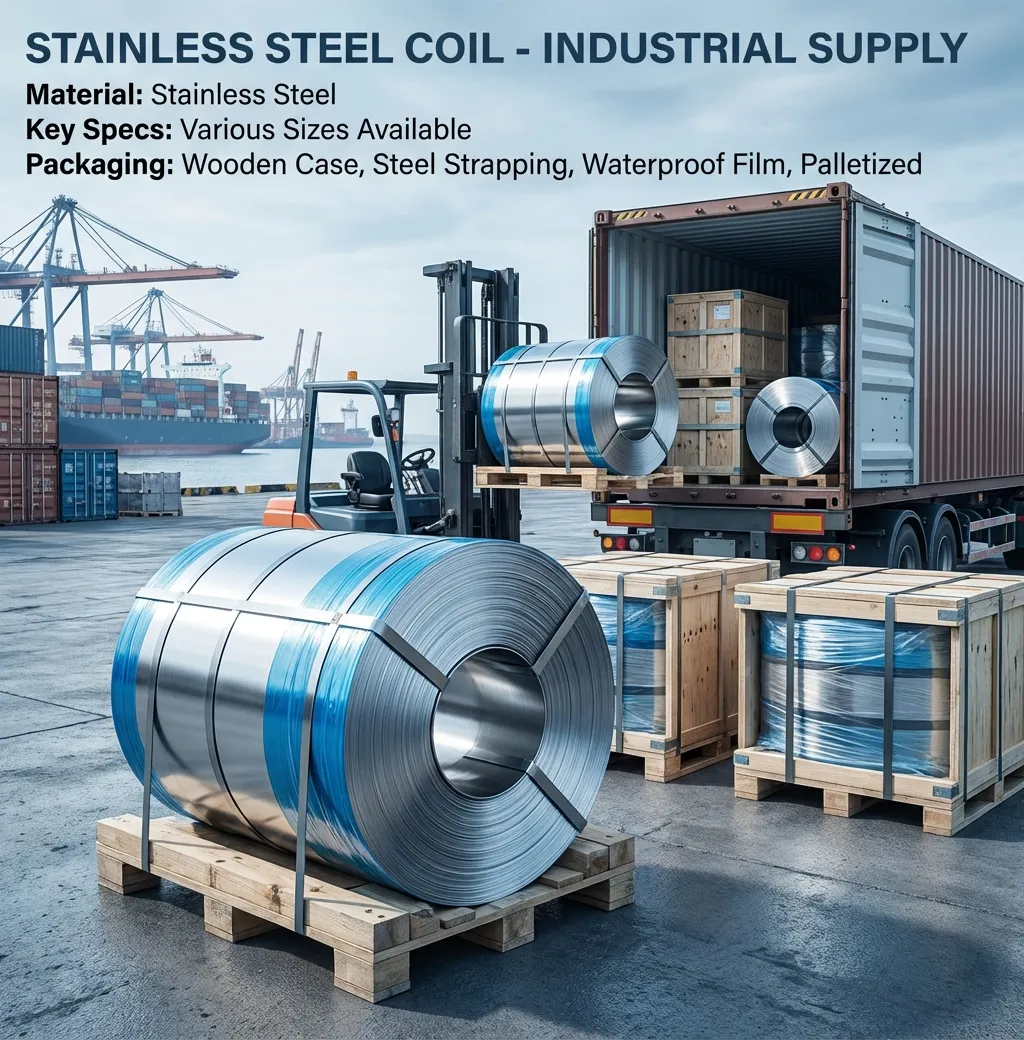
| 包装 | Eye-to-sky 或 eye-to-wall,防水纸,钢带捆扎 | 卷材标准出口包装 |
| MOQ | 1 吨 | 最小起订量 |
301不锈钢卷材 - 冷轧,ASTM A240,0.3–3.0mm厚度
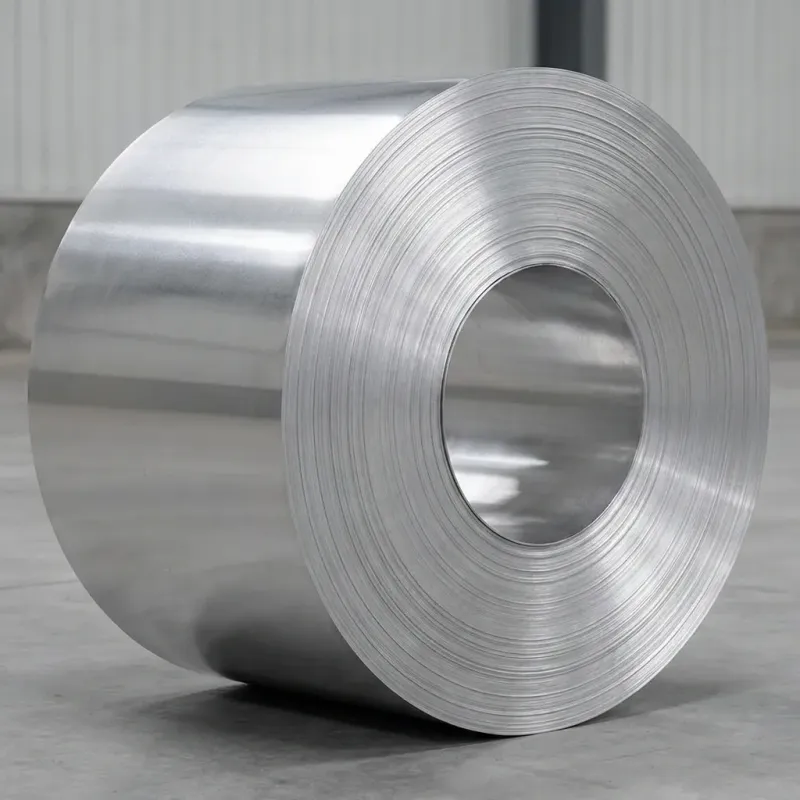
301不锈钢卷是一种高强度奥氏体铬镍合金,专为需要卓越加工硬化特性和优异弹簧性能的应用而设计。这种冷轧材料广泛应用于铁路车辆制造、汽车结构部件和精密弹簧制造,在这些领域中,增强的成形性与应变诱导的强度提升相结合至关重要。该牌号按照严格的ASTM A240/A240M标准制造,厚度范围为0.3mm至3.0mm,为需要深冲能力和成形后强度提升的客户提供最佳性能。
什么是301不锈钢卷?
301不锈钢卷是一种奥氏体铬镍合金,含有16-18%的铬和6-8%的镍,其特点是在冷成形操作中具有优异的加工硬化速率。与传统的304牌号不同,这种材料通过应变硬化表现出快速的强度增加,根据ASTM A666规范,在全硬状态下抗拉强度超过1275 MPa。最大0.15%的受控碳含量使其具有优异的焊接特性,同时在各种制造工艺中保持奥氏体结构稳定性。
301不锈钢卷技术规格
该牌号符合ASTM A240/A240M-20a第6节化学要求,铬含量为16.00-18.00%,镍含量为6.00-8.00%,锰限制在最大2.00%。该材料在20°C时密度为7.93 g/cm³,环境温度下热导率为16.3 W/m·K。根据ASTM A666表2规定,退火状态下的屈服强度最低达到205 MPa,而极限抗拉强度最低达到515 MPa。可用的表面处理包括符合ASTM A480标准的2B冷轧光亮表面和BA光亮退火表面。
301不锈钢卷的主要优势
该合金具有优异的应变硬化能力,通过受控冷加工操作可使强度翻倍,同时保持足够的延展性以适应复杂的成形工序。该材料表现出优异的弹簧性能,弹性模量为193 GPa,使其成为精密弹簧应用的首选,这些应用要求在延长服役周期内保持一致的性能。耐腐蚀性能符合ASTM A262 Practice E要求,确保在轻度腐蚀性工业大气和室内建筑应用中具有足够的性能。
增强的成形性能
奥氏体组织提供了出色的深冲性能,在退火状态下极限拉延比超过2.2:1,便于生产复杂的汽车零部件和铁路车辆结构件。成形后强度通过受控加工硬化提升可达100-150%,在众多应用中无需二次热处理。
经济高效的性能解决方案
与304牌号相比,镍含量降低,带来钢厂直销的价格优势,同时为非海洋工业环境保持足够的耐腐蚀性。该材料通过强度提升实现厚度减薄,在运输设备制造中提供减重和材料成本优化。
常见应用与行业用途
铁路车辆制造广泛采用该牌号用于结构侧板、车顶段和地板支撑系统,其中成形后强度提升消除了对加强件的需求。汽车制造商采用 301 卷材用于安全带组件、结构加强件和悬架弹簧,这些应用要求精确的力学性能控制。电子行业指定该材料用于弹簧触点、屏蔽外壳和精密冲压件,这些应用要求在工作温度范围内具有一致的弹性行为。
运输设备制造
铁路应用包括通过拉伸成形工艺制造的車体结构板,在四分之一硬度状态下屈服强度超过 800 MPa。汽车结构部件采用半硬回火状态,最低抗拉强度为 965 MPa,用于碰撞能量吸收构件。
精密弹簧生产
工业弹簧制造商加工全硬回火材料,抗拉强度为 1275 MPa,用于气门弹簧、离合器组件和需要优异抗疲劳性的机械紧固件。医疗器械应用采用该牌号用于手术器械弹簧和符合 ASTM F899 生物相容性标准的植入式器械组件。
材料选择考虑因素
选择合适的回火状态对于优化制造效率和最终部件性能至关重要。退火状态适用于需要最大延展性的复杂成形操作,而四分之一硬和半硬状态则提供平衡的成形性与增强的强度,适用于中等成形应用。全硬回火状态用于弹簧制造以及需要在无需进一步加工的情况下获得最大强度的应用。
回火状态标识指南
四分之一硬态(洛氏 B 80 最大值)提供最低 760 MPa 的抗拉强度和 15% 的延伸率,适用于中等成形后需要强度的应用。半硬态(洛氏 B 90 最大值)达到 965 MPa 抗拉强度和最低 10% 的延伸率,最适合有限成形且需要优异强度性能的应用。全硬态(洛氏 C 32 最小值)提供 1275 MPa 抗拉强度,适用于无需后续成形操作的弹簧应用。
加工与制造指南
冷成形操作应采用适当的模具几何形状,退火材料的半径与厚度比应超过 3:1,四分之一硬态材料应超过 5:1,以防止边缘开裂。焊接工艺需要低热输入技术,最大层间温度为 150°C,以尽量减少热影响区中的碳化物析出。焊接全硬态材料时,焊后 1040-1120°C 退火可恢复耐腐蚀性能。
表面处理要求
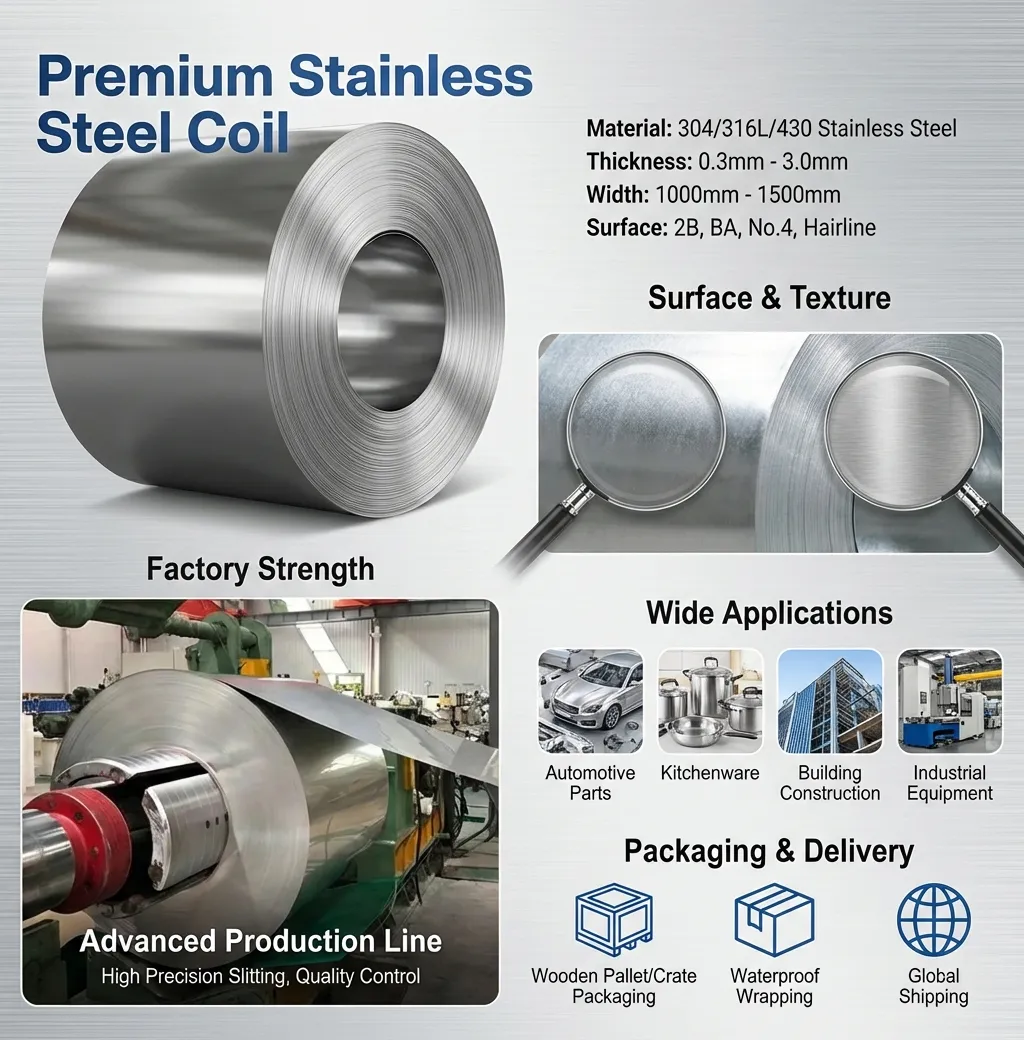
2B 表面处理提供最大 0.5 μm Ra 的表面粗糙度,适用于涂装应用和一般工业部件。BA 光亮退火表面处理提供 0.2 μm Ra 的表面质量,适用于装饰性应用以及涂装操作前需要最少表面准备的部件。
质量保证与测试
材料认证包括依据 ASTM E1086 光发射光谱法的化学成分分析、通过 ASTM E8 拉伸测试的力学性能验证,以及依据 ASTM E112 要求的晶粒度测定。耐腐蚀性验证采用 ASTM A262 实践 E 测试,评估敏化条件下的晶间腐蚀敏感性。
检验标准合规性
表面质量检验遵循 ASTM A480 规定,冷轧产品的验收标准见 Table 4。尺寸公差符合 ASTM A666 Table 3 规范,确保厚度小于 1.0mm 的材料厚度偏差在 ±0.05mm 以内,1.0-3.0mm 厚度范围的偏差在 ±0.08mm 以内。
常见问题
最小起订量(MOQ)是多少?
标准最小起订量定为每规格 5 公吨,以确保经济高效的生产排程和有竞争力的钢厂直供价格。较小数量可从仓库现货中供应,视库存情况而定,并可能对非标准宽度或硬度要求收取适用的小批量附加费。
你们提供材质证明书吗?
所有货物均随附符合 EN 10204 Type 3.1 的综合材质证明书,记录化学成分分析、力学性能测试结果和热处理验证。证书包含唯一炉号追溯信息,可为质量管理体系要求提供完整的制造历史记录。
典型交货时间是多久?
钢厂直供生产订单自采购订单确认起需要 8-12 周的交货周期,涵盖炼钢、热轧、冷轧和最终退火工序。仓库现货商品在 5-7 个工作日内发货,视数量供应情况和至目的地设施的运输安排而定。
你们可以按定制尺寸切割吗?
精密分条服务可满足宽度100-600mm时±0.5mm的宽度公差,以及宽度超过600mm时±1.0mm的宽度公差。剪切操作可提供长度达6000mm时±2.0mm以内的定长切割精度,边缘质量符合ASTM A480表7边缘条件要求,适用于后续成形操作。
获取301不锈钢卷的竞争力报价
我们的技术销售团队为您的301不锈钢卷需求提供全面的选材支持、加工指导和高性价比定价。凭借钢厂直采关系和充足的仓库库存,我们提供符合您生产计划和预算参数的一致优质材料。
- 提供24/7客户支持,解答技术咨询和更新订单状态
- 提供免费样品用于质量评估,并附完整检测文件
- 批量订单具有竞争力的价格和灵活的付款条件
- 提供专业的技术咨询,用于选材和加工优化
立即联系我们,24小时内获取免费报价!
评分与评价
了解供应商
- 交期:
- 随报价一并确认
- 包装:
- 标准出口包装
- 样品:
- 可按需提供