 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
Fabricant de bobines d'acier prélaqué | Fournisseur personnalisé de PPGI et PPGL
 China
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande
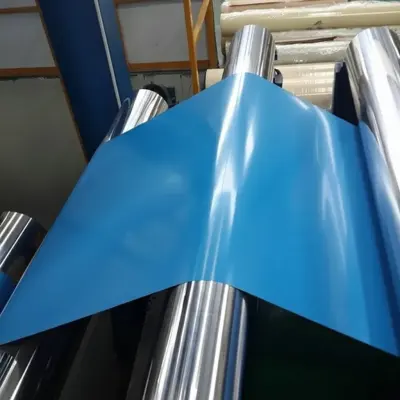
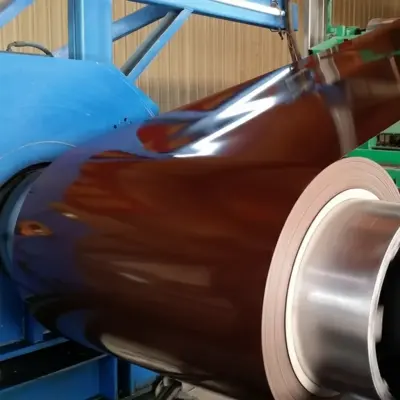
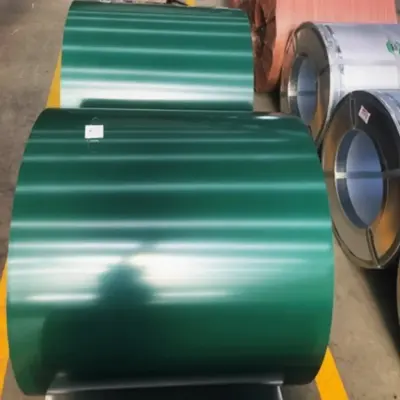
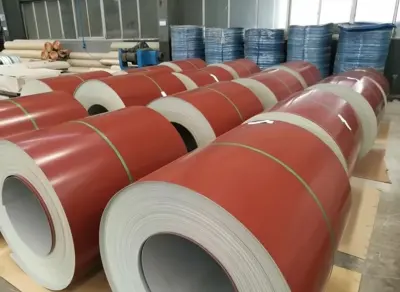
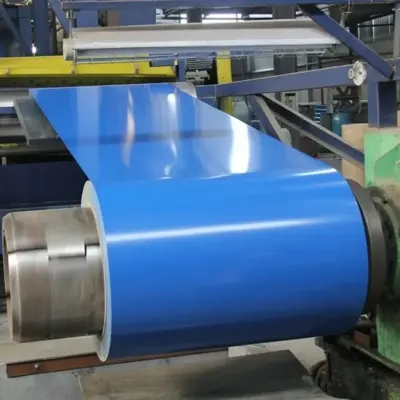
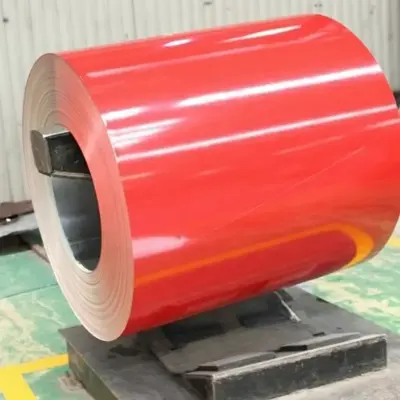
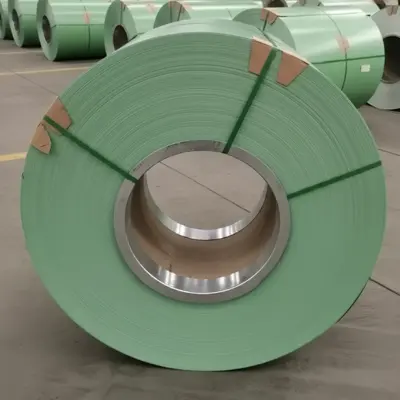
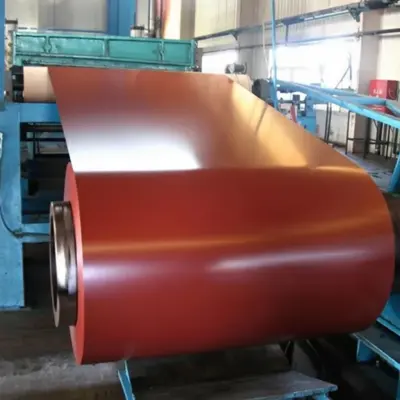
Détails du produit
Spécifications techniques des bobines d'acier prélaqué
| Propriété | Spécification |
|---|---|
| Nom du produit | Bobine d'acier prélaqué |
| Type de produit | Bobine d'acier galvanisé prélaqué (PPGI) / Bobine d'acier galvalume prélaqué (PPGL) |
| Métal de base | Acier laminé à froid, acier galvanisé ou acier revêtu d'Al-Zn |
| Normes applicables | ASTM A755/A755M, EN 10169, JIS G3312, GB/T 12754 |
| Nuance d'acier | DX51D, DX52D, DX53D, S220GD, S250GD, S280GD, S320GD, S350GD, S550GD, CGCC ou équivalent |
| Épaisseur | 0,12-2,00 mm, personnalisable |
| Largeur | 600-1 500 mm, personnalisable |
| Diamètre intérieur de bobine | 508 mm / 610 mm |
| Poids de bobine | 2-10 tonnes métriques ou selon les besoins |
| Revêtement de zinc | Z30-Z275 g/m² |
| Revêtement Al-Zn | AZ30-AZ185 g/m² |
| Épaisseur de peinture supérieure | 10-35 μm, selon le système de revêtement |
| Épaisseur de peinture arrière | 5-20 μm, selon l'application |
| Types de revêtement | PE, SMP, HDP, PVDF, PU et autres systèmes de revêtement personnalisés |
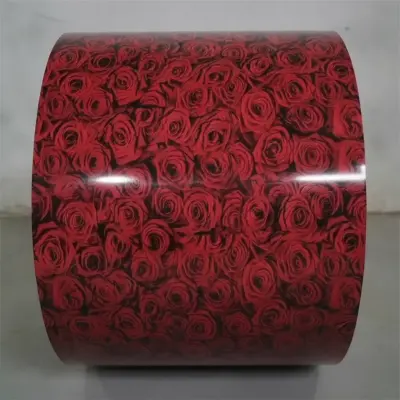
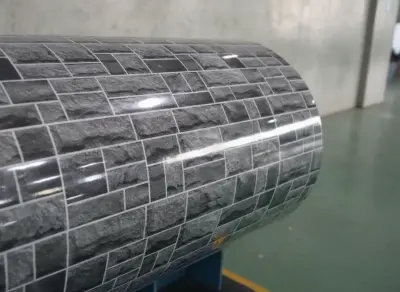
| Finition de surface | Brillante, mate, ridée, gaufrée, veinée bois, aspect pierre ou finition imprimée |
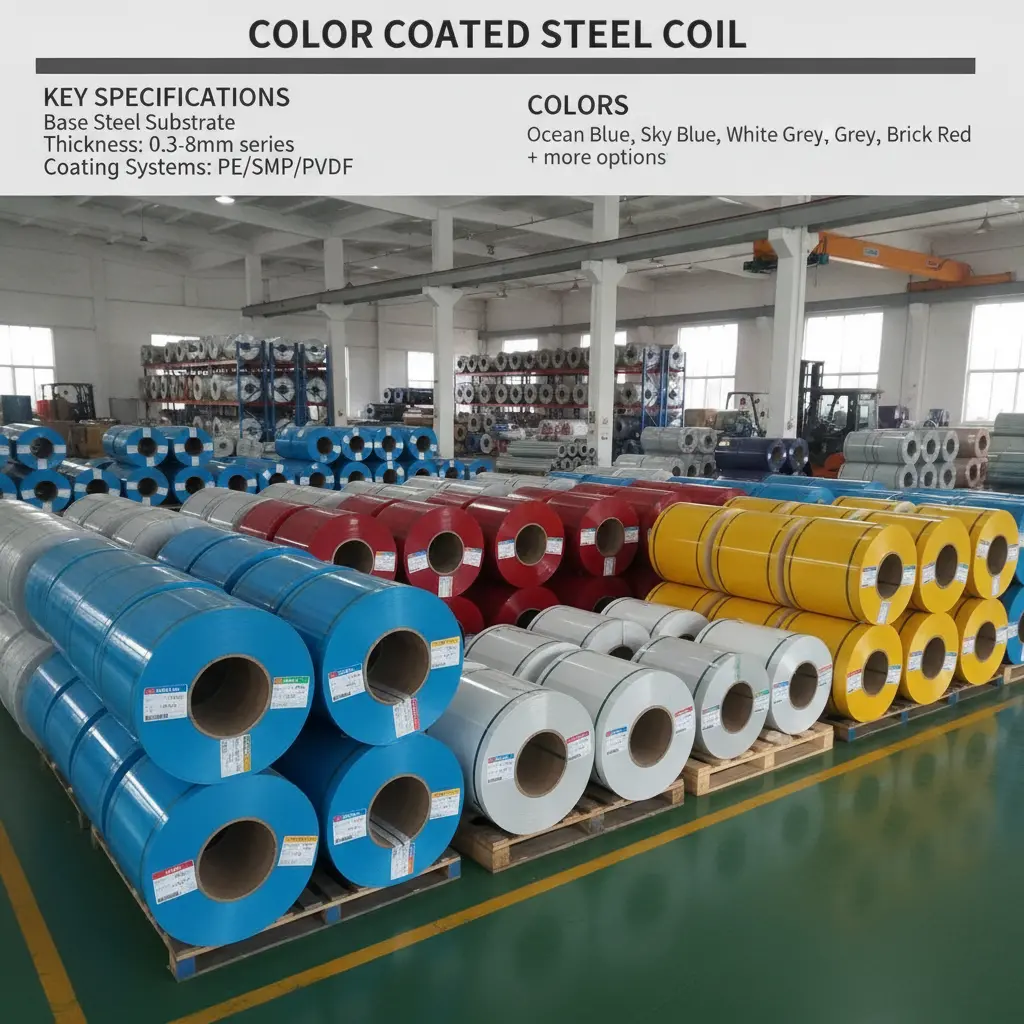
| Couleurs disponibles | Couleurs RAL ou correspondance de couleurs personnalisée |
| Niveau de brillance | Brillance faible, moyenne ou élevée ; généralement 5 %-90 % |
| Fleur de zinc | Fleur nulle, fleur minimisée, fleur régulière ou grande fleur |
| Protection de surface | Film protecteur disponible sur demande |
| Propriétés mécaniques | Limite d'élasticité, résistance à la traction et allongement selon la nuance d'acier et la norme sélectionnées |
| Essais de qualité | Épaisseur du revêtement, différence de couleur, brillance, pliage en T, dureté au crayon, résistance aux chocs, adhérence et essai au brouillard salin |
| État des bords | Bord de laminage ou bord refendu |
| Applications | Tôles de toiture, bardage mural, panneaux sandwich, appareils ménagers, portes de garage, plafonds, gaines et composants de construction |
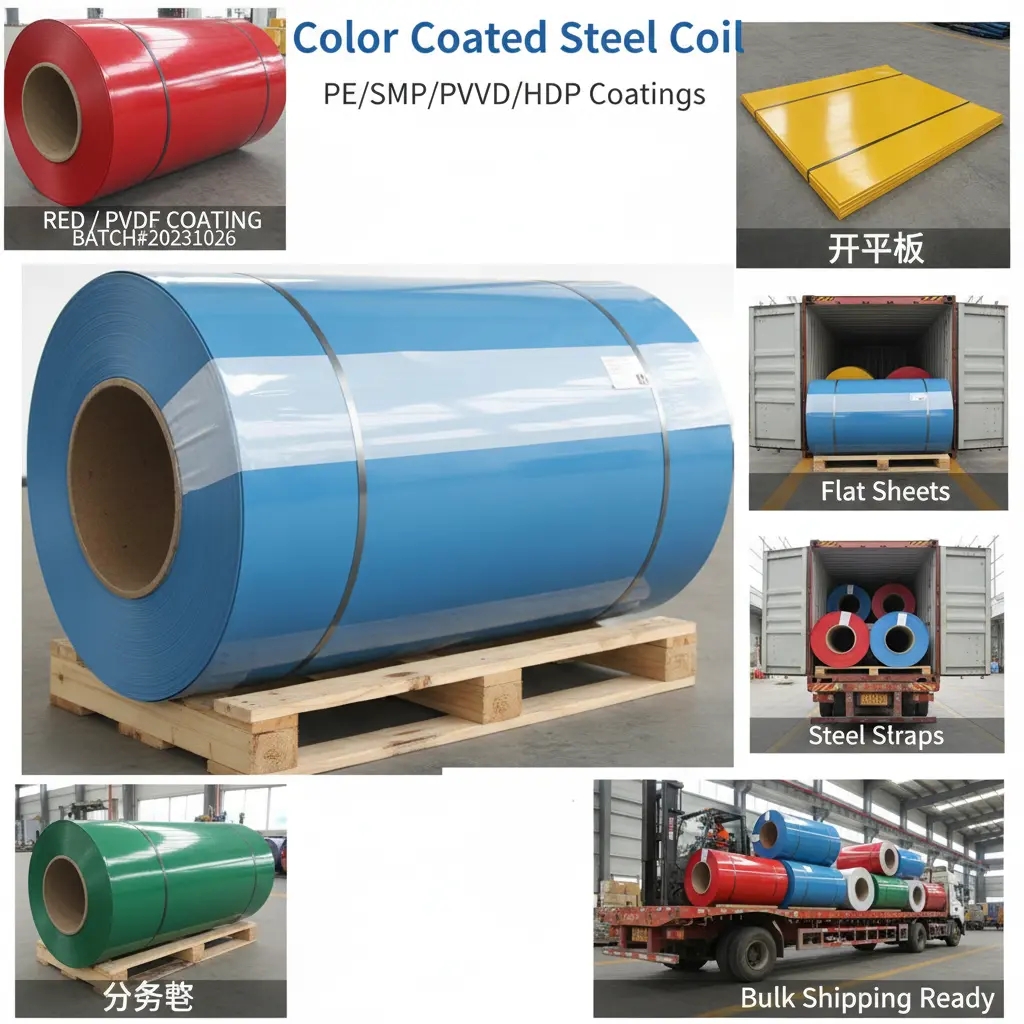
| Emballage | Emballage d'exportation maritime avec papier imperméable, protection en tôle d'acier, protections de bords et cerclages en acier |
| Personnalisation | Nuance d'acier, épaisseur, largeur, poids de revêtement, système de peinture, couleur, brillance, motif de surface et poids de bobine personnalisables |
Fabricant de bobines d'acier prélaqué | Fournisseur personnalisé de PPGI et PPGL
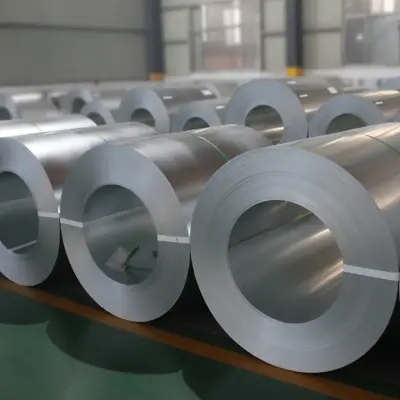
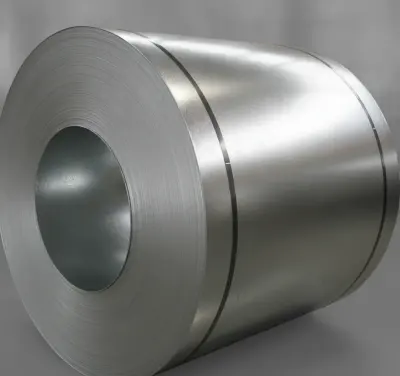
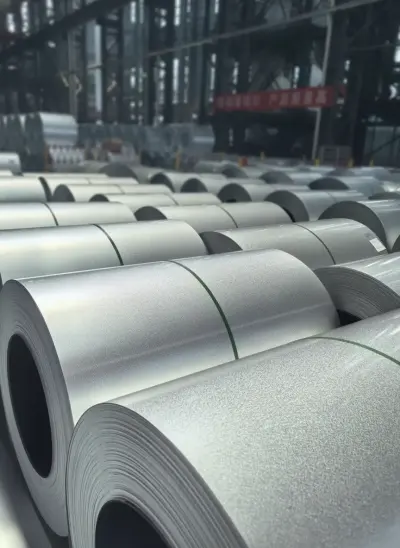
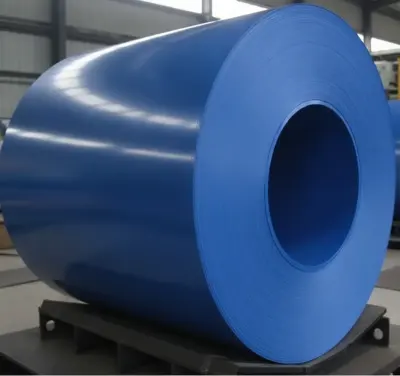
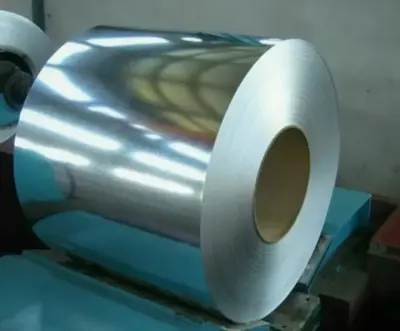
Le bobine d'acier prélaqué est un produit plat en acier fini en usine qui combine un substrat métallique revêtu avec des couches de peinture protectrices et décoratives. Il est conçu pour les distributeurs étrangers, les fabricants de toiture et de bardage, les producteurs d'appareils électroménagers, les entrepreneurs en construction et les fabricants industriels qui ont besoin d'une apparence constante, d'une protection contre la corrosion et d'un traitement en aval efficace. Disponible en PPGI, PPGL et autres configurations d'acier revêtu, le produit peut être spécifié par substrat, revêtement métallique, système de peinture, couleur, brillance, dimensions et nuance mécanique. Un programme d'approvisionnement correctement documenté aide les équipes d'approvisionnement à contrôler les performances de formage, l'adéquation à l'environnement de service, la constance des couleurs et le coût total rendu sur les commandes répétées.
Aperçu du produit Bobine d'acier prélaqué
La bobine d'acier prélaqué, également appelée bobine d'acier prépeinte, est produite en appliquant un revêtement organique sur un substrat en acier revêtu métallique préparé dans une ligne de revêtement en continu. Le processus comprend normalement le nettoyage du substrat, le prétraitement chimique, l'application de la couche primaire, l'application de la couche de finition, l'application de la couche arrière, le durcissement contrôlé, le refroidissement, l'inspection et le rembobinage. Cette méthode contrôlée en usine offre une finition plus uniforme que la peinture de composants individuels après fabrication.
PPGI désigne l'acier galvanisé prépeint, dans lequel le substrat en acier est protégé par un revêtement de zinc avant la peinture. PPGL désigne généralement l'acier revêtu d'alliage aluminium-zinc prépeint. L'option correcte dépend de la méthode de formage, des conditions d'exposition, de la durée de vie prévue, de la protection des bords et de la spécification de projet applicable. Les équipes d'approvisionnement comparant ces matériaux doivent consulter le [[INTERNAL_LINK]] associé plutôt que de sélectionner uniquement en fonction de la couche de finition visible.
Un bobine d'acier prélaqué typique comporte plusieurs couches fonctionnelles. Le substrat en acier fournit la résistance et la formabilité ; le revêtement en zinc ou en alliage aluminium-zinc assure une protection contre la corrosion métallique ; le prétraitement favorise l'adhérence du revêtement ; la couche primaire soutient la résistance à la corrosion et la liaison de la couche de finition ; et la couche de finition fournit la couleur, le brillant, la performance de résistance aux intempéries et la texture de surface. Une couche dorsale peut être choisie selon que le revers restera exposé, recevra une isolation ou sera collé à un autre matériau.
Les systèmes de finition courants comprennent le polyester, le polyester modifié au silicone, le polyuréthane et les systèmes de revêtement en polyfluorure de vinylidène. Leur adéquation varie selon le climat, l'exposition aux ultraviolets, la méthode de fabrication, le plan de maintenance et la spécification de garantie. Les noms des systèmes de peinture seuls n'établissent pas une performance équivalente : la formulation de la résine, la qualité des pigments, le prétraitement, la couche primaire, l'épaisseur du film sec et le contrôle du durcissement affectent également le produit fini. Les acheteurs doivent donc définir des exigences mesurables et se référer à un [[INTERNAL_LINK]] pertinent pour la sélection du système de revêtement.
La couleur peut généralement être spécifiée à l'aide d'une référence convenue telle qu'un numéro de couleur RAL ou un échantillon physique approuvé. Cependant, un code couleur n'est pas un critère d'acceptation complet. Le niveau de brillant, la texture de surface, l'angle de vision, le lot de revêtement et les réglages de l'instrument peuvent influencer la couleur perçue. Pour les projets architecturaux, convenir d'un échantillon maître et d'une méthode objective de tolérance de couleur avant la production réduit les litiges entre les expéditions séparées.
Spécifications et normes des bobines d'acier prélaqué
Les bobines d'acier prélaqué doivent être commandées conformément à une norme de produit reconnue et à un cahier des charges d'achat détaillé. ASTM A755/A755M couvre les tôles d'acier, revêtues métalliquement par le procédé d'immersion à chaud et prélaquées par le procédé de revêtement en bobine pour les produits de construction exposés en extérieur. EN 10169 spécifie les produits plats en acier à revêtement organique appliqué en continu. JIS G 3312 s'applique aux tôles et bandes en acier galvanisé à chaud prélaquées, tandis que JIS G 3322 couvre les tôles et bandes en acier revêtues par immersion à chaud d'un alliage à 55 % d'aluminium-zinc prélaquées. GB/T 12754 traite des tôles et bandes en acier prélaquées dans le système de normes chinois.
| Norme | Domaine d'application pertinent | Utilisation typique en approvisionnement |
|---|---|---|
| ASTM A755/A755M | Tôles en acier revêtues métalliquement par immersion à chaud et prélaquées pour produits de construction exposés en extérieur | Spécifications de construction nord-américaines et internationales |
| EN 10169 | Produits plats en acier à revêtement organique appliqué en continu | Applications européennes de construction et industrielles |
| JIS G 3312 | Tôles et bandes en acier galvanisé à chaud prélaquées | Commandes de PPGI utilisant les désignations de la norme japonaise |
| JIS G 3322 | Tôles et bandes en acier revêtues par immersion à chaud d'un alliage à 55 % d'aluminium-zinc prélaquées | Commandes de PPGL utilisant les désignations de la norme japonaise |
| GB/T 12754 | Tôles et bandes en acier prélaquées | Commandes basées sur les exigences nationales chinoises de produit |
Les exigences relatives au substrat doivent également être identifiées. Selon le produit sélectionné, les références pertinentes peuvent inclure ASTM A653/A653M pour les tôles d'acier revêtues par immersion à chaud de zinc ou d'alliage zinc-fer, ASTM A792/A792M pour les tôles d'acier revêtues d'un alliage à 55 % d'aluminium-zinc, EN 10346 pour les produits plats en acier revêtus en continu par immersion à chaud, JIS G 3302 pour les tôles et bandes d'acier revêtues par immersion à chaud de zinc, et JIS G 3321 pour les tôles et bandes d'acier revêtues par immersion à chaud d'un alliage à 55 % d'aluminium-zinc. Les acheteurs peuvent comparer les options de substrat via [[INTERNAL_LINK]].
| Paramètre de commande | Ce que l'acheteur doit spécifier | Pourquoi c'est important |
|---|---|---|
| Substrat | Acier galvanisé, revêtu d'alliage aluminium-zinc ou autre acier à revêtement métallique convenu | Influence le comportement à la corrosion, le formage, la performance des bords et le coût |
| Nuance d'acier | Nuance structurelle, commerciale, pour emboutissage ou autre nuance selon la norme choisie | Détermine la résistance, l'allongement et l'aptitude au profilage ou au formage |
| Revêtement métallique | Type et désignation du revêtement exigés par la norme applicable | Assure la protection contre la corrosion sous le système de peinture |
| Dimensions | Épaisseur commandée, largeur, diamètre intérieur, limite de diamètre extérieur et limite de poids de bobine | Détermine la compatibilité avec les équipements de transformation et les restrictions de transport |
| Système de peinture | Primaire, couche de finition, revêtement dorsal, catégorie de finition et exigences de film convenues | Affecte la résistance aux intempéries, la flexibilité, la résistance chimique et l'aspect |
| Aspect | Référence de couleur, brillance, texture et échantillon approuvé le cas échéant | Établit des critères d'acceptation visuelle cohérents |
| Essais de performance | Essais requis, méthodes, valeurs d'acceptation et fréquence d'inspection | Évite les interprétations divergentes de termes tels que adhérence ou dureté |
| Emballage | Orientation de l'œil de bobine, méthode de protection, identification et limites de levage | Réduit les dommages de manutention et facilite la traçabilité en entrepôt |
Les propriétés mécaniques et la composition chimique relèvent principalement de la nuance d'acier de base sélectionnée, et non d'une valeur universelle unique pour une bobine d'acier prélaqué. La limite d'élasticité, la résistance à la traction, l'allongement et la composition chimique admissible doivent donc être confirmés par rapport à la nuance et à l'édition exactes de la norme de substrat citée. Une nuance structurelle ne doit pas être supposée avoir le même comportement de formage qu'une nuance pour emboutissage, même lorsque les deux bobines ont la même couleur et la même épaisseur nominale.
Les essais de finition importants peuvent inclure l'épaisseur du revêtement, la brillance, la différence de couleur, la dureté au crayon, l'adhérence au pliage, la résistance aux chocs et les essais liés à la corrosion. La méthode d'essai applicable et le seuil d'acceptation doivent être inscrits dans le contrat, car la durée d'essai n'équivaut pas directement à la durée de vie en service extérieur. Par exemple, l'ASTM D523 est couramment utilisée pour la brillance spéculaire, l'ASTM D2244 traite du calcul des différences de couleur à partir de coordonnées colorimétriques mesurées instrumentalement, et l'ASTM D3363 couvre la dureté du feuil par essai au crayon. Les méthodes applicables doivent être convenues pour le système de revêtement et le marché visé.
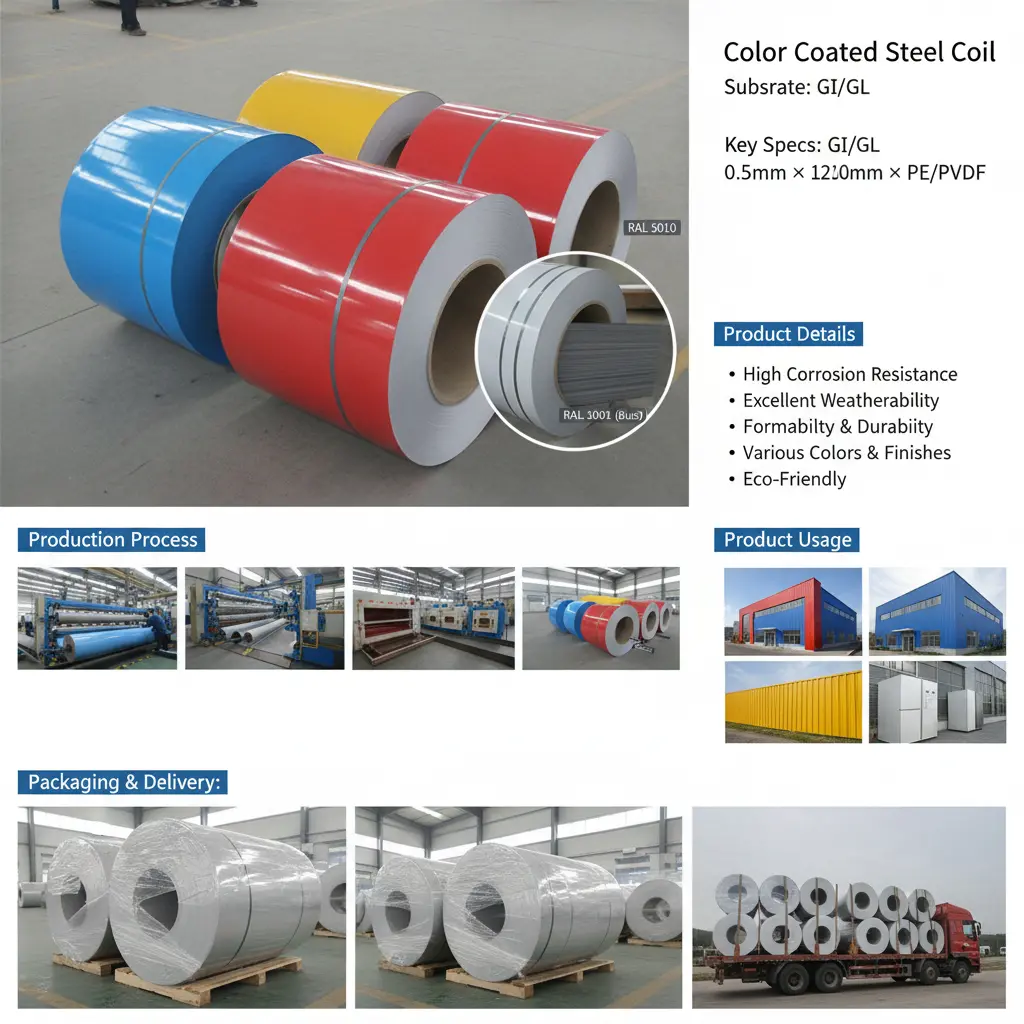
Applications des bobines d'acier prélaqué
La bobine d'acier prélaqué est transformée en pièces finies par profilage à froid, découpe, refendage, pliage, emboutissage et autres procédés de fabrication. Le matériau doit être sélectionné en fonction du composant final plutôt que traité comme un produit purement décoratif.
Toiture et bardage mural
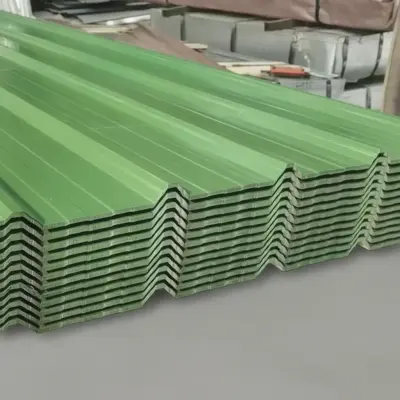
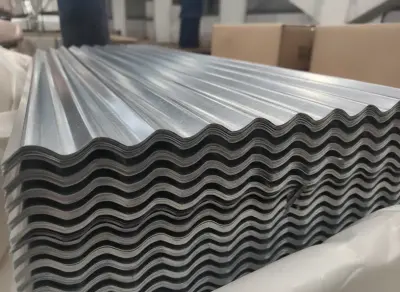
Les tôles de toiture profilées, les panneaux de façade, les bardages muraux, les solins et les composants d'évacuation des eaux pluviales constituent des applications majeures. Les produits extérieurs exigent une attention particulière à l'exposition aux ultraviolets, aux précipitations, aux contaminants atmosphériques, à la pente du toit, aux bords coupés, au drainage et au contact avec des matériaux dissemblables. Les sites côtiers ou industriels peuvent nécessiter une spécification différente de celle des projets intérieurs secs. Des conseils sur les profils de toiture et les produits compatibles sont disponibles via [[INTERNAL_LINK]].
Panneaux sandwich et systèmes de construction isolés
Les fabricants utilisent de la bobine prépeinte comme peaux externe et interne des panneaux isolés destinés aux usines, entrepôts, chambres froides et structures modulaires. La face extérieure doit convenir à l'environnement d'exposition, tandis que la face arrière peut nécessiter une compatibilité avec la mousse, l'adhésif ou les procédés de stratification. Les producteurs de panneaux doivent confirmer le traitement de surface, le type de back-coat, les essais de collage et les exigences en matière de film protecteur avant la production en volume.
Appareils ménagers et équipements intérieurs
Les boîtiers d'appareils, les panneaux d'armoires, les étagères, les systèmes de plafond, les cloisons et autres composants intérieurs peuvent utiliser de la bobine d'acier prélaqué pour éviter la peinture après fabrication. Ces applications privilégient souvent l'uniformité de surface, la résistance aux taches, le brillant contrôlé, la résistance aux rayures et la qualité de formage. La finition requise peut différer sensiblement d'un revêtement architectural extérieur, il convient donc de divulguer l'usage prévu lors de la demande de devis.
Portes, volets roulants et composants de bâtiment fabriqués
Les volets roulants, les panneaux de portes de garage, les parements de portes, les boîtiers de ventilation et les accessoires en tôle mince bénéficient d'une couleur continue et d'un formage efficace. Les pliages serrés et les surfaces visibles rendent importants l'adhérence, la ductilité du substrat, l'état des outils de profilage et le choix du film protecteur. Un profilage d'essai est conseillé lorsque la géométrie est exigeante ou qu'un ensemble d'outils existant a été développé pour un autre substrat.
Transport et fabrication industrielle générale
Certains composants de transport intérieur, enveloppes d'équipement, systèmes de stockage et boîtiers industriels peuvent être fabriqués à partir de bobines prépeintes. L'adéquation dépend de l'exposition, de la sévérité du formage, du contact chimique, des procédures de nettoyage et des exigences réglementaires. Pour la planification de la fabrication et les produits plats complémentaires, consultez [[INTERNAL_LINK]].
Comment choisir une bobine d'acier prépeint : guide d'achat
Un responsable des achats doit commencer par le composant fini et son environnement de service. Précisez si le matériau sera utilisé à l'intérieur ou à l'extérieur, s'il sera exposé au sel côtier, aux émissions industrielles, à une humidité élevée, à un fort ensoleillement, à la condensation, aux nettoyants chimiques ou à une chaleur continue. Ces informations permettent au fournisseur d'évaluer le substrat, le revêtement métallique, la couche primaire et la finition comme un seul système.
Définissez clairement les dimensions. Le bon de commande doit indiquer si l'épaisseur est spécifiée comme épaisseur du métal de base ou épaisseur du produit revêtu, car cette distinction peut affecter les calculs de poids et les comparaisons de tolérance. Incluez la largeur, le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids maximal ou cible de la bobine, les joints autorisés le cas échéant, l'état des bords et toute exigence de refendage. Confirmez les tolérances dimensionnelles selon la norme sélectionnée plutôt que de vous fier uniquement à une dimension nominale.
Sélectionnez la nuance d'acier en fonction du traitement. Une toiture formée par profilage peut nécessiter un équilibre résistance-ductilité différent de celui des pièces d'appareils embouties profondément. Fournissez des dessins de profil, les rayons de pliage minimaux, le sens de formage et les restrictions d'outillage connues lorsque cela est possible. Des échantillons ou des bobines d'essai peuvent être appropriés avant de s'engager dans un programme important, en particulier pour les profils complexes. Plus de détails sur l'approvisionnement sont disponibles à [[INTERNAL_LINK]].
Spécifiez la constitution complète du revêtement. « PPGI » ou « PPGL » seul ne définit pas la désignation du revêtement métallique, la chimie de la peinture, le primaire, l'épaisseur du film, la couche dorsale, la tolérance de couleur, le brillant ou les conditions de garantie. Indiquez la norme applicable, la norme et la nuance du substrat, la désignation du revêtement métallique, les exigences de prétraitement le cas échéant, le système de peinture, la finition en face supérieure et en face inférieure, ainsi que les essais requis. Pour les ouvrages architecturaux visibles, établissez un échantillon de couleur maître approuvé et précisez si différents lots de production peuvent être installés côte à côte.
Vérifiez la certification avant de passer commande. Selon le contrat, les acheteurs peuvent demander un certificat d'essai de l'usine ou un document d'inspection indiquant l'identification de la commande, la nuance du substrat, les dimensions, le revêtement métallique et les résultats d'essais disponibles. EN 10204 définit les types de documents d'inspection pour les produits métalliques ; si un document EN 10204 est exigé, le type exact de document doit être convenu dans le contrat d'achat. L'inspection par un tiers doit également préciser la portée, l'étape d'échantillonnage, les méthodes d'essai et la responsabilité des coûts.
La quantité minimale de commande doit être discutée par spécification exacte, et non uniquement par tonnage total. Un projet comportant plusieurs couleurs, largeurs, nuances et systèmes de revêtement peut impliquer des quantités de production distinctes pour chaque combinaison. Le minimum pratique peut dépendre de la disponibilité du substrat, de la préparation de la peinture, de la planification de la ligne, du refendage et de l'emballage. Demandez au fournisseur d'indiquer le minimum pour chaque article et si des commandes compatibles peuvent être regroupées ; ne présumez pas qu'il existe une quantité minimale de commande universelle.
Le délai de livraison doit couvrir l'approbation technique, l'approvisionnement du substrat, la correspondance des couleurs, la production, les essais, l'emballage et l'expédition. Les couleurs personnalisées ou les spécifications non courantes peuvent nécessiter une approbation d'échantillon avant que le calendrier de fabrication puisse être confirmé. Les plans d'approvisionnement doivent également prévoir du temps pour l'examen des documents et toute inspection désignée. Pour les affaires récurrentes, le partage des prévisions peut soutenir une planification de production plus stable sans remplacer un bon de commande ferme.
Les exigences logistiques doivent figurer dans la demande. Précisez la destination, la règle Incoterms et le lieu convenu, le mode d'expédition, les restrictions de poids des bobines, l'équipement de déchargement, l'orientation de l'œil de bobine, la langue de marquage et les exigences documentaires. L'emballage d'exportation doit être convenu selon les conditions de transport et de stockage, mais l'emballage n'élimine pas la nécessité d'un stockage au sec et d'une manutention soignée. Les acheteurs doivent consulter [[INTERNAL_LINK]] pour les pratiques de stockage et de manutention des bobines et inspecter l'état de l'emballage à la réception de la marchandise.
Questions fréquentes sur les bobines d'acier prélaqué
Q : Quelle est la différence entre une bobine d'acier prélaqué PPGI et PPGL ?
R : Le PPGI utilise un substrat en acier galvanisé à chaud, tandis que le PPGL utilise généralement un substrat en acier revêtu d'un alliage aluminium-zinc par immersion à chaud. Les deux reçoivent un prétraitement, une couche primaire et des couches de finition, mais leurs couches métalliques se comportent différemment selon diverses conditions d'exposition et de fabrication. Le matériau préféré dépend de la conception du composant, du procédé de formage, de l'exposition des bords coupés, du climat, de la norme applicable et des exigences du projet. Les dénominations PPGI et PPGL doivent donc être étayées par des désignations complètes de substrat et de revêtement.
Q : Quelles normes s'appliquent aux bobines d'acier prélaqué ?
A : Les normes de produit courantes comprennent ASTM A755/A755M, EN 10169, JIS G 3312, JIS G 3322 et GB/T 12754. Les normes de substrat peuvent comprendre ASTM A653/A653M, ASTM A792/A792M, EN 10346, JIS G 3302 ou JIS G 3321. La norme applicable doit correspondre au substrat, au marché et à l'usage final. Les acheteurs doivent indiquer la norme et l'édition requises dans la demande et éviter de mélanger des désignations de nuance ou de revêtement provenant de systèmes incompatibles sans confirmation technique.
Q : La couleur, la brillance et la texture de surface peuvent-elles être personnalisées ?
A : Ces caractéristiques peuvent généralement être spécifiées sous réserve de faisabilité technique, de disponibilité de la peinture, des exigences de production et de la confirmation du fournisseur. Les acheteurs doivent fournir une référence de couleur reconnue ou un échantillon physique, la plage de brillance requise, la description de la texture, l'environnement d'usage final et la quantité. Pour les projets de façade critiques, un échantillon de référence approuvé et une méthode de contrôle instrumental de la couleur convenue sont préférables à une approbation visuelle seule. Les exigences personnalisées peuvent affecter la quantité minimale de production et le délai de livraison.
Q : Quels certificats peuvent être fournis avec une commande d'exportation ?
A : La documentation dépend de la norme convenue, du contrat et des enregistrements de production disponibles. Les acheteurs peuvent demander un certificat identifiant la commande, la nuance, les dimensions, la désignation du revêtement et les résultats d'essais pertinents. Si une documentation d'inspection selon EN 10204 est requise, précisez le type exact de document avant de commander. Les certificats d'origine, les listes de colisage, les factures commerciales et les documents d'expédition doivent également être listés dans le contrat d'achat, car les exigences de destination varient.
Q : Quelle est la quantité minimale de commande pour une bobine d'acier prélaqué ?
A: Il n'existe pas de MOQ universel responsable pour chaque spécification. La quantité minimale peut varier selon le substrat, l'épaisseur, la largeur, la couleur, le système de peinture, la désignation du revêtement, le calendrier de production et les exigences de refendage. Plusieurs couleurs ou tailles peuvent chacune avoir un minimum distinct. Envoyez une spécification détaillée et une quantité estimée afin que le fournisseur puisse confirmer le MOQ applicable et si la production ou l'expédition peuvent être regroupées.
Q: Quels modes de paiement sont disponibles pour les commandes internationales ?
A: Les conditions de paiement sont convenues au cas par cas selon la valeur de la commande, la qualification du client, la destination, l'état de la production et les contrôles du risque commercial. Les arrangements internationaux courants peuvent inclure le virement bancaire ou la lettre de crédit, mais la disponibilité et les conditions détaillées doivent être confirmées dans le contrat commercial. Les acheteurs doivent vérifier les informations du bénéficiaire par un canal établi et s'assurer que les étapes de paiement correspondent aux documents de production, d'inspection et d'expédition.
Q: Combien de temps prennent la production et la livraison ?
A: Le délai dépend de l'approbation de la spécification, de la disponibilité du substrat et de la peinture, de l'adaptation des couleurs, de la quantité commandée, de la planification des lignes, des essais et de l'emballage. Le délai de livraison dépend également du mode de transport choisi, de l'itinéraire, des procédures douanières et de la destination. Un calendrier fiable ne peut être émis qu'après confirmation des détails techniques et des conditions commerciales. Les couleurs personnalisées, les inspections spéciales ou les dimensions inhabituelles peuvent nécessiter une préparation supplémentaire.
Q: Comment les bobines prépeintes doivent-elles être emballées, manipulées et stockées ?
A : L'emballage, l'orientation des bobines, la méthode de levage et la protection contre l'humidité doivent être convenus avant l'expédition. Lors de la manutention, un équipement adapté aux bobines doit être utilisé pour éviter les dommages aux bords, le télescopage ou les marques de pression. Les bobines doivent être stockées dans un endroit propre, sec et ventilé et protégées contre la condensation et les infiltrations d'eau. Un emballage mouillé doit être examiné rapidement car l'humidité piégée peut endommager la surface. Suivez les instructions de manutention du fournisseur et le [[INTERNAL_LINK]] pertinent.
Q : Comment un acheteur peut-il évaluer la performance du revêtement avant de passer une commande importante ?
A : Définissez l'exposition prévue et le processus de fabrication, puis convenez de tests mesurables et de critères d'acceptation. Selon l'application, ceux-ci peuvent porter sur la couleur, la brillance, l'épaisseur du film, l'adhérence après pliage, le comportement à l'impact, la dureté ou les performances liées à la corrosion. Les tests de laboratoire doivent être interprétés selon la méthode citée et ne doivent pas être considérés comme une prédiction directe du nombre d'années de service. L'évaluation d'échantillons ou une bobine d'essai peut également confirmer l'apparence et la compatibilité de formage.
Q : Un film protecteur peut-il être appliqué sur une bobine d'acier prélaqué ?
A : Un film protecteur peut être disponible pour les finitions nécessitant une protection supplémentaire lors du profilage, du transport ou de l'installation, sous réserve du type de surface et de la faisabilité de production. L'acheteur doit préciser le type de film, les exigences de pelage, la durée de stockage prévue, la température de traitement et le moment du retrait. Un film laissé en place trop longtemps ou exposé à une chaleur et à un ensoleillement inadaptés peut devenir difficile à retirer, il convient donc de convenir des instructions de manipulation et de la responsabilité du retrait avant la production.
Envoyez votre norme requise, la nuance du substrat, la désignation du revêtement métallique, les dimensions, le poids du coil, la référence de couleur, le brillant, le système de peinture, l'application, la quantité, les exigences d'inspection, la destination et les conditions commerciales préférées pour demander une revue technique et un devis pour du coil en acier prélaqué. Fournir un dessin de profil ou un échantillon approuvé aidera à clarifier les exigences de formage et d'aspect pour une fourniture personnalisée de PPGI ou PPGL.
Notes & avis
Connaître le fournisseur
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande