 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
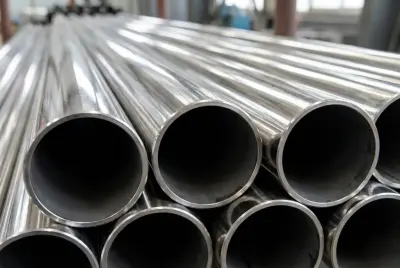
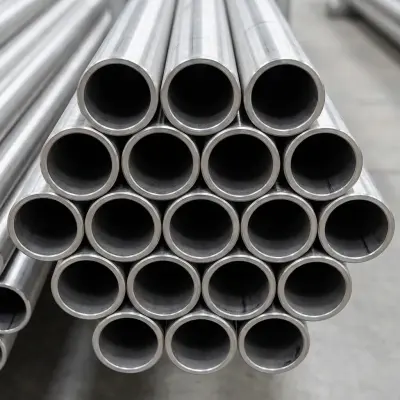
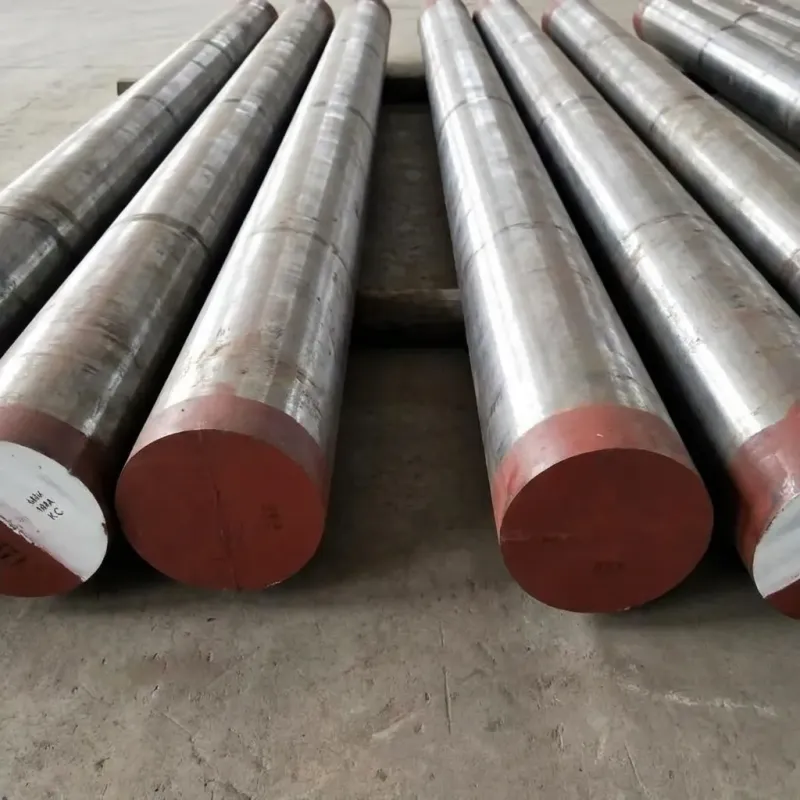
Tige en acier inoxydable 302 - Nuances étirées à froid de précision et laminées à chaud
 China
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande
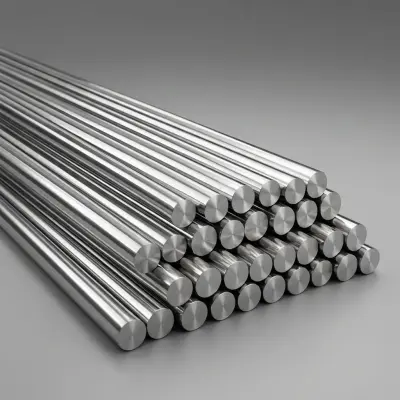
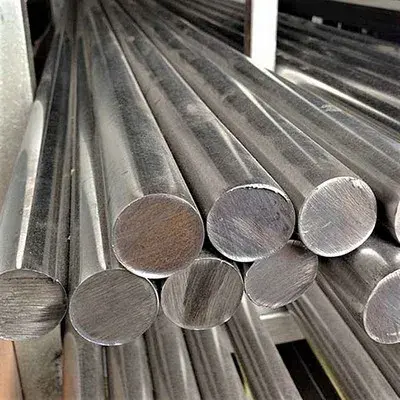
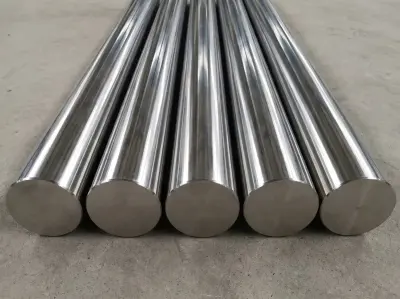
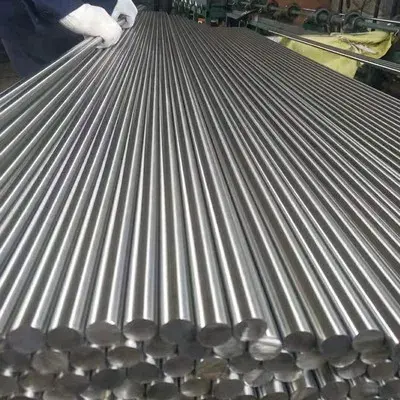
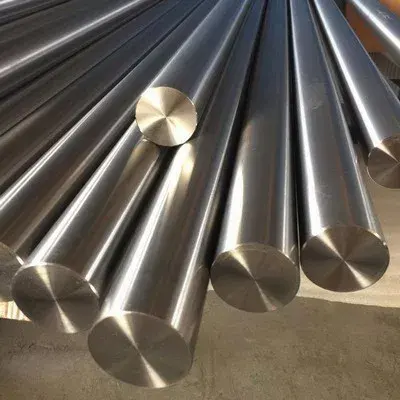
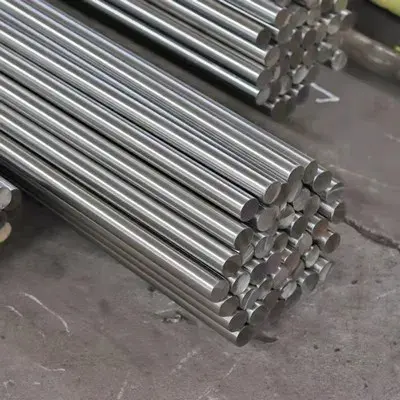
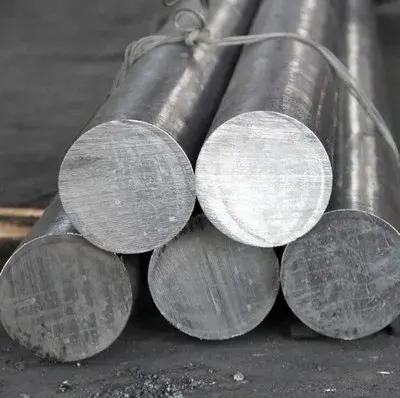
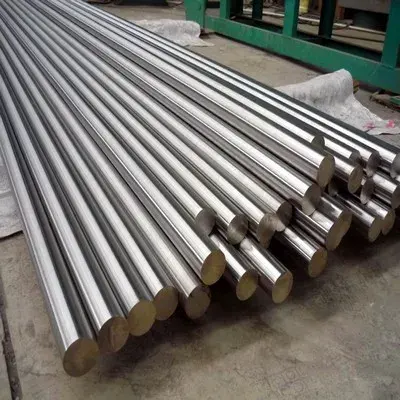
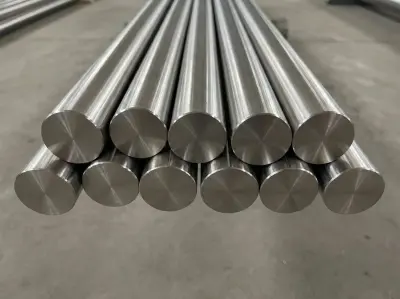
Détails du produit
Spécifications techniques de la tige en acier inoxydable 302
| Propriété | Paramètre | Description |
|---|---|---|
| Nom du produit | 302 Stainless Steel Rod | Barre en acier inoxydable austénitique au chrome-nickel |
| Nuance de matériau | AISI 302 / EN 1.4310 / UNS S30200 | Équivalents internationaux de nuance |
| Conformité aux normes | ASTM A276, ASTM A582, EN 10088-3 | Conforme aux principales normes internationales |
| Carbone (C) | ≤0.15% | Teneur en carbone pour la résistance et la dureté |
| Chrome (Cr) | 17.0-19.0% | Assure la résistance à la corrosion |
| Nickel (Ni) | 8.0-10.0% | Améliore la ductilité et la formabilité |
| Manganèse (Mn) | ≤2.0% | Améliore les caractéristiques d'écrouissage |
| Silicium (Si) | ≤1.0% | Désoxydant et renforçateur |
| Phosphore (P) | ≤0.045% | Contrôlé pour la ductilité |
| Soufre (S) | ≤0.030% | Faible teneur en soufre pour une meilleure usinabilité |
| Résistance à la traction | ≥515 MPa | Résistance à la traction minimale selon ASTM A276 |
| Limite d'élasticité | ≥205 MPa | Limite d'élasticité minimale à 0,2% de déformation |
| Allongement | ≥40% | Ductilité sur longueur de référence de 50mm |
| Dureté | ≤217 HBW / ≤95 HRB | Dureté Brinell et Rockwell maximale |
| Plage de diamètre | 3mm - 300mm | Options de diamètre de barre ronde disponibles |
| Longueur | 3m - 6m ou sur mesure | Longueurs standard et sur mesure disponibles |
| Finition de surface | Black, Bright, Polished, Centerless Ground | Plusieurs options de traitement de surface |
| Application | Springs, wire forms, fasteners, automotive trim | Applications à fort écrouissage |
| Certification | EN 10204 3.1, conformité ASTM, ISO 9001 | Certifications de qualité fournies |
| MOQ | 500 kg | Quantité minimale de commande |
Tige en acier inoxydable 302 - Nuances étirées à froid de précision et laminées à chaud
La tige en acier inoxydable 302 représente un alliage austénitique chrome-nickel polyvalent conçu pour des applications exigeant des caractéristiques supérieures d'écrouissage combinées à une excellente résistance à la corrosion. Ce produit fabriqué avec précision joue un rôle critique dans les fixations aérospatiales, les composants de ressorts et les assemblages mécaniques à haute contrainte où des propriétés de traction améliorées après formage à froid s'avèrent essentielles. Les fabricants des secteurs automobile, électronique et industriel comptent sur ce matériau pour des composants nécessitant à la fois une formabilité lors de la fabrication et une résistance dans l'application finale.
Qu'est-ce qu'une tige en acier inoxydable 302 ?
La tige en acier inoxydable 302 constitue un alliage austénitique contenant 17-19 % de chrome et 8-10 % de nickel, distingué par son taux d'écrouissage élevé par rapport à la nuance standard 304. Ce matériau présente une ductilité exceptionnelle à l'état recuit tout en atteignant une résistance à la traction nettement supérieure grâce aux processus de formage à froid. L'alliage maintient une structure austénitique stable sur de larges plages de température, offrant des performances fiables depuis les environnements cryogéniques jusqu'aux températures modérément élevées. Fabriquées selon les spécifications ASTM A276, ces tiges offrent des propriétés mécaniques constantes essentielles pour les applications d'ingénierie de précision.
Spécifications techniques de la tige en acier inoxydable 302
La composition chimique comprend au maximum 0,15 % de carbone, 2,00 % maximum de manganèse et 0,045 % maximum de phosphore selon les exigences de l'ASTM A276. Les propriétés mécaniques à l'état recuit incluent une résistance à la traction minimale de 515 MPa, une limite d'élasticité de 205 MPa et un allongement de 40 % sur une longueur de référence de 50 mm. Les variantes étirées à froid atteignent des résistances à la traction dépassant 1380 MPa selon les taux de réduction. Le matériau présente une densité de 7,94 g/cm³ à température ambiante avec une conductivité thermique de 16,2 W/m·K à 100 °C. Les plages de diamètre disponibles s'étendent de 3 mm à 300 mm, en finitions laminées à chaud et étirées à froid de précision.
Procédés de fabrication et finitions de surface
Les méthodologies de production englobent le laminage à chaud pour les tiges de grand diamètre, suivi d'opérations de décalaminage et de dressage. Les tiges étirées à froid de précision subissent plusieurs passes d'étirage à travers des filières en carbure, atteignant des tolérances de diamètre de ±0,05 mm et une rugosité de surface inférieure à 0,8 Ra. Les procédés de rectification sans centre améliorent encore la précision dimensionnelle jusqu'à ±0,02 mm pour les applications critiques. Les traitements de surface comprennent le recuit brillant dans des fours à atmosphère contrôlée produisant des finitions sans oxyde, ou le polissage mécanique jusqu'à 320 grains pour les applications décoratives. Les cycles de traitement thermique impliquent un recuit de mise en solution à 1040-1120 °C suivi d'une trempe rapide pour conserver la microstructure austénitique.
Applications clés dans diverses industries
Les fabricants aéronautiques utilisent la tige 302 pour les fixations structurelles d'aéronefs et les applications de fil de sécurité où une résistance à la traction élevée après refoulement à froid s'avère cruciale. L'industrie électronique emploie ce matériau pour les contacts à ressort et les broches de connecteur, bénéficiant d'une conductivité électrique supérieure de 2,5 % IACS. Les applications automobiles comprennent les ressorts de soupape, les composants de frein et les éléments de suspension nécessitant une résistance à la fatigue dépassant 10⁷ cycles. Les équipements de traitement chimique intègrent ces tiges pour les arbres de pompe et les composants d'agitateur exposés à des milieux légèrement corrosifs. Les fabricants de quincaillerie architecturale sélectionnent ce grade pour les ferme-portes et les mécanismes de verrouillage exigeant à la fois résistance et résistance à la corrosion.
Performance de résistance à la corrosion
Cet alliage présente une résistance exceptionnelle à la corrosion atmosphérique, maintenant l'intégrité de sa surface en environnements industriels et marins sans revêtements protecteurs. Ses performances en conditions acides incluent une résistance à l'acide nitrique à des concentrations allant jusqu'à 65 % à température ambiante, ainsi qu'aux acides organiques, notamment les solutions d'acide acétique et citrique. Un indice de résistance à la piqûration équivalent (PREN) d'environ 18 indique une résistance modérée à la corrosion localisée induite par les chlorures. Le matériau présente d'excellentes performances en environnements d'eau douce et de vapeur, bien que des concentrations en chlorures supérieures à 100 ppm puissent initier une fissuration par corrosion sous contrainte sous des charges de traction soutenues dépassant la limite d'élasticité.
Caractéristiques d'écrouissage
Les opérations de travail à froid transforment la structure austénitique par formation de martensite induite par déformation, élevant la dureté de 85 HRB à l'état recuit à 45 HRC après une déformation sévère. Ce phénomène permet aux fabricants de ressorts d'atteindre des résistances à la traction ultimes approchant 1930 MPa grâce à une réduction à froid contrôlée. L'exposant d'écrouissage (valeur n) d'environ 0,50 surpasse celui du grade 304, offrant une formabilité supérieure avant l'amorçage de la striction. Les fabricants exploitent cette caractéristique pour les opérations d'emboutissage profond, atteignant des rapports d'emboutissage supérieurs à 2,2:1 sans cycles de recuit intermédiaires.
Considérations et procédures de soudage
Le soudage à l'arc sous gaz tungstène (GTAW) représente la méthode d'assemblage privilégiée utilisant un métal d'apport ER308L pour empêcher la précipitation de carbures dans les zones affectées thermiquement. Les exigences de préchauffage restent inutiles pour les sections d'épaisseur inférieure à 25 mm, bien que les températures entre passes ne doivent pas dépasser 150 °C afin de minimiser la déformation. Le recuit de mise en solution après soudage à 1065 °C restaure la résistance à la corrosion en dissolvant les carbures de chrome formés pendant les cycles thermiques. Le soudage par résistance par points s'avère efficace pour les assemblages tôle-sur-tige utilisant des forces d'électrode de 2,5-4,0 kN et des temps de soudage de 10-20 cycles à une fréquence de 60 Hz.
Comparaison avec les nuances d'acier inoxydable alternatives
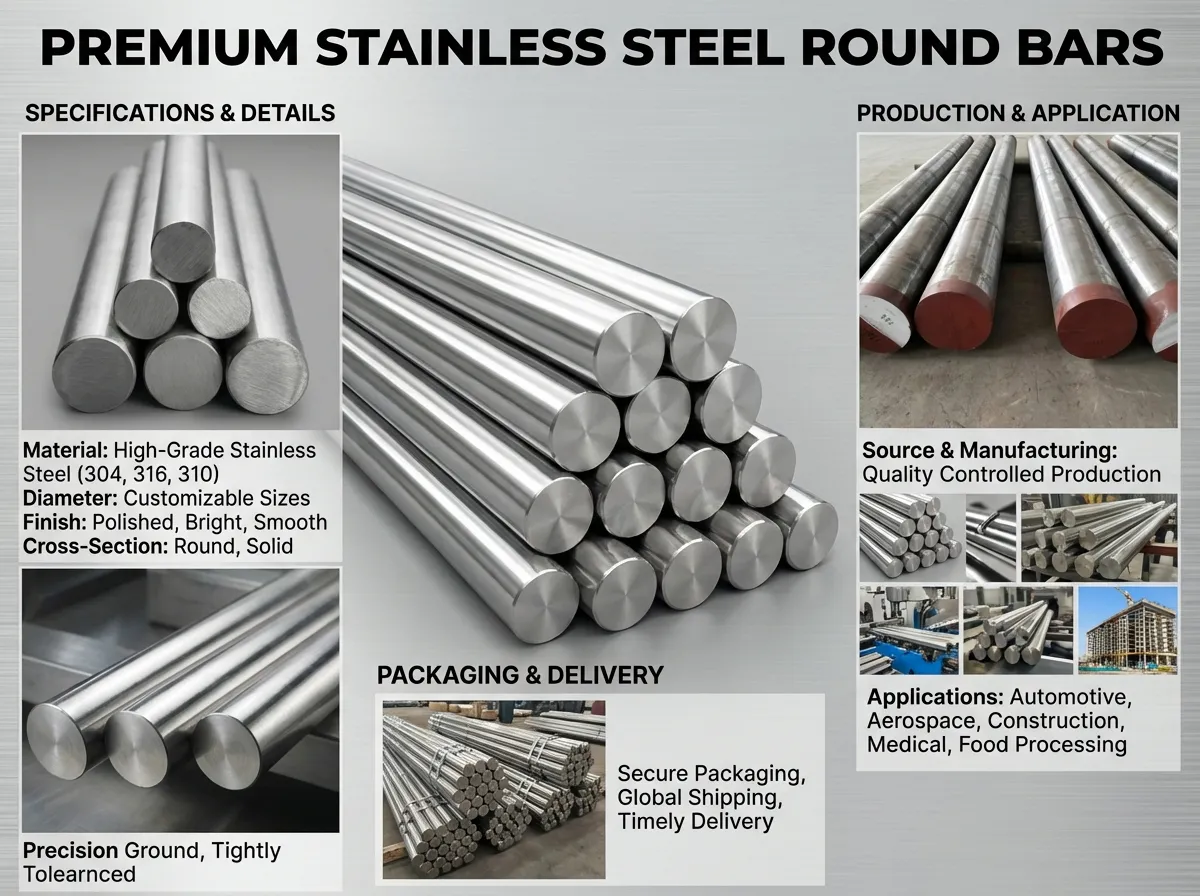
Par rapport à la tige en acier inoxydable 304, cette nuance offre un taux d'écrouissage supérieur d'environ 15 %, permettant des performances de ressort et des capacités de frappe à froid supérieures. Le type 301 offre un potentiel d'écrouissage encore plus grand mais sacrifie une partie de la résistance à la corrosion par une teneur en chrome réduite. Pour les applications nécessitant une résistance à la corrosion renforcée, la nuance 316L intègre des ajouts de molybdène, bien qu'à des taux d'écrouissage réduits. Les nuances à durcissement par précipitation comme le 17-4 PH atteignent des résistances ultimes plus élevées par traitement thermique mais n'ont pas les avantages de ductilité de l'alliage austénitique 302.
Assurance qualité et certifications
Les installations de fabrication maintiennent des systèmes de management de la qualité ISO 9001:2015 avec une traçabilité complète depuis le lot de fusion jusqu'à l'inspection finale. Les rapports d'essai des matériaux (MTR) documentent la composition chimique vérifiée par spectroscopie d'émission optique selon ASTM E415, et les propriétés mécaniques confirmées par essai de traction selon ASTM E8. La vérification dimensionnelle utilise des machines à mesurer tridimensionnelles (CMM) avec une précision de ±0,001mm pour la vérification des tolérances critiques. Les services d'inspection tiers, notamment Lloyd's Register et Bureau Veritas, fournissent une certification indépendante pour les applications nécessitant une validation qualité supplémentaire.
Protocoles d'essai et d'inspection
Les essais non destructifs comprennent l'examen par ultrasons selon ASTM A388 détectant les discontinuités internes dépassant 1,6mm de diamètre, et l'inspection par magnétoscopie pour la détection de fissures de surface dans les conditions écrouies à froid. Le contrôle par courants de Foucault vérifie l'intégrité de surface des barres à finition brillante avec une sensibilité de détection de défauts de 0,1mm de profondeur. Les essais de dureté utilisent l'échelle Rockwell B pour le matériau recuit et l'échelle C pour les produits écrouis à froid, avec des mesures à au moins trois emplacements par lot de production. L'examen métallographique confirme la conformité de la taille des grains aux exigences ASTM E112, généralement ASTM n° 6-8 pour l'état recuit.
Tolérances dimensionnelles et normes
Les barres laminées à chaud sont conformes aux tolérances de diamètre de +0,76mm/-0,00mm pour les tailles 19-25mm selon les spécifications ASTM A276. Les barres de précision étirées à froid atteignent le grade de tolérance h9 offrant une variation de ±0,052mm pour un diamètre de 20mm, ou h11 pour les applications commerciales permettant ±0,130mm. Les spécifications de rectitude limitent la déviation à 1,5mm par mètre de longueur pour les produits laminés à chaud, s'améliorant à 0,5mm par mètre pour les variantes de précision étirées à froid. Les exigences de finition de surface vont d'un équivalent grain 250 pour les barres tournées à un poli miroir atteignant 0,2 Ra pour les applications décoratives.
Questions fréquemment posées
Quelle est la quantité minimale de commande (MOQ) ?
Les quantités minimales de commande standard commencent à 500 kilogrammes par spécification, bien que des quantités plus petites de 100 à 200 kilogrammes puissent être acceptées pour des diamètres de précision étirés à froid inférieurs à 25 mm à partir du stock existant. Les exigences de diamètres personnalisés ou les coupes de longueurs spécifiques nécessitent généralement des minimums de 1000 kilogrammes pour justifier les coûts d'outillage et de configuration. Des quantités d'échantillons de 10 à 20 kilogrammes sont disponibles pour les essais de qualification des matériaux avant les engagements de production.
Fournissez-vous des certificats d'essai des matériaux ?
Des certificats d'essai complets des matériaux accompagnent toutes les expéditions, y compris la certification EN 10204 3.1 documentant l'analyse chimique, les propriétés mécaniques et les paramètres de traitement thermique. Les certificats font référence à des numéros de coulée spécifiques permettant une traçabilité complète jusqu'à la production de la coulée d'origine. Des essais supplémentaires, notamment des essais de corrosion intergranulaire selon ASTM A262 Practice E ou la mesure de la teneur en ferrite, peuvent être fournis sur demande avec un délai supplémentaire de 5 à 7 jours ouvrables.
Quel est le délai de livraison typique ?
Les tiges de diamètre standard de 10 mm à 50 mm à l'état recuit sont expédiées dans un délai de 15 à 20 jours ouvrables à partir du stock. Les tailles de précision étirées à froid ou les spécifications de diamètre personnalisées nécessitent 35 à 45 jours ouvrables, y compris le traitement des matériaux et la vérification de la qualité. Des calendriers de production accélérés peuvent réduire les délais à 25-30 jours ouvrables avec des frais supplémentaires de 15 à 20 % appliqués. Les expéditions internationales ajoutent 7 à 14 jours selon la destination et les procédures de dédouanement.
Pouvez-vous couper à des tailles personnalisées ?
Les services de découpe de précision répondent aux exigences de longueur de 100mm à 6000mm avec une tolérance de ±1mm en utilisant des méthodes de tronçonnage abrasif qui minimisent les zones affectées thermiquement. Le sciage offre un traitement économique pour les longueurs supérieures à 500mm avec des tolérances de ±3mm. Les opérations de dressage des extrémités garantissent une perpendicularité dans 0,5mm par 100mm de diamètre. Les services de chanfreinage et d'ébavurage éliminent les arêtes vives à un rayon de 0,5mm pour une manipulation sûre et les opérations d'assemblage.
Obtenez un devis compétitif pour la tige en acier inoxydable 302
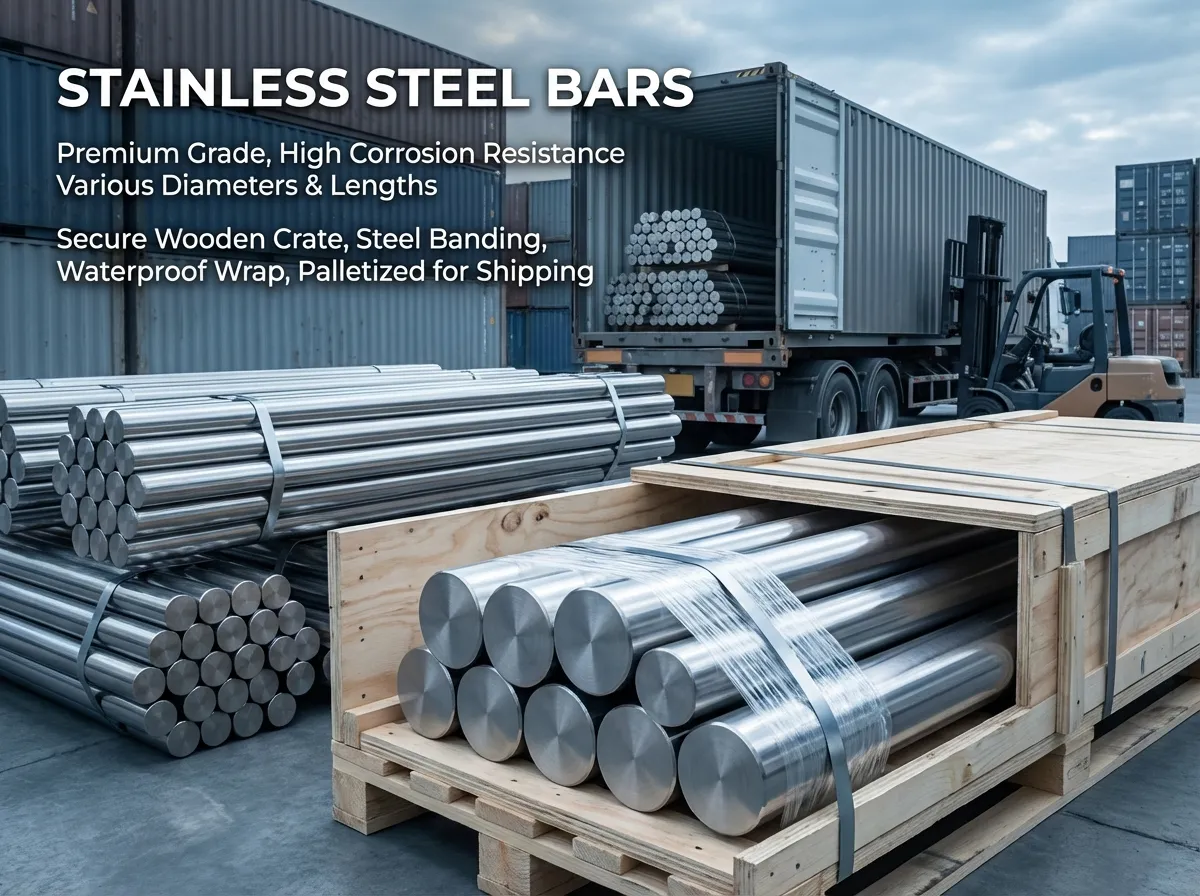
Notre équipe de vente technique fournit un support complet depuis la sélection des matériaux jusqu'à la livraison, soutenue par plus de 20 ans d'expérience dans la distribution d'acier inoxydable. Nous maintenons des positions de stock stratégiques permettant une réponse rapide aux exigences urgentes tout en offrant des prix directs d'usine pour les engagements de volume. Les protocoles d'assurance qualité garantissent que chaque expédition répond à vos spécifications exactes avec une documentation complète soutenant vos systèmes de gestion de la qualité.
- Support client 24/7 disponible par téléphone, e-mail et chat en ligne
- Échantillons gratuits pour l'évaluation de la qualité, y compris les certificats d'essai
- Tarification compétitive pour les commandes en gros avec paliers de remise sur volume
- Consultation technique professionnelle pour la sélection des matériaux et l'ingénierie d'application
- Conditions de paiement flexibles, y compris lettres de crédit et comptes à 30-60 jours net
- Réseau logistique mondial assurant une livraison à temps dans votre établissement
Contactez-nous dès aujourd'hui pour obtenir votre devis gratuit dans les 24 heures !
Notes & avis
Connaître le fournisseur
Capacités de personnalisation du fournisseur
- Personnalisation sur plan
- Personnalisation sur échantillon
- Personnalisation complète
Quantité minimale de commande : 1 tonne
Frais de transport : à négocier
- Délai :
- confirmé avec le devis
- Emballage :
- emballage export standard
- Échantillons :
- disponibles sur demande