 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
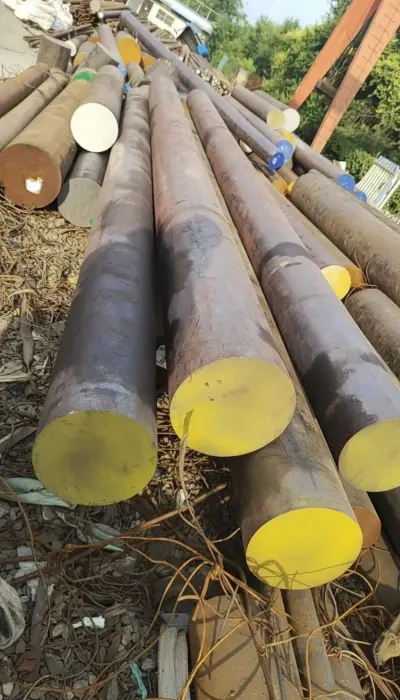
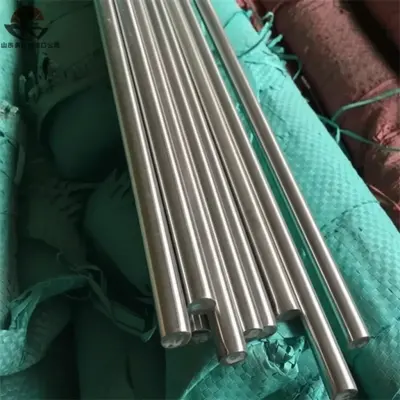
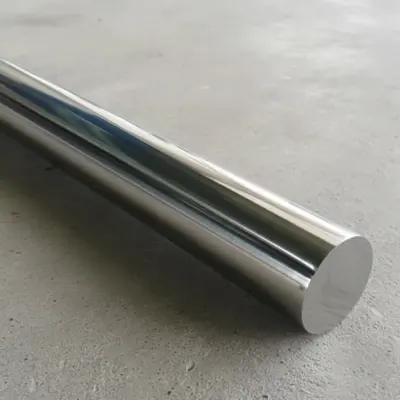
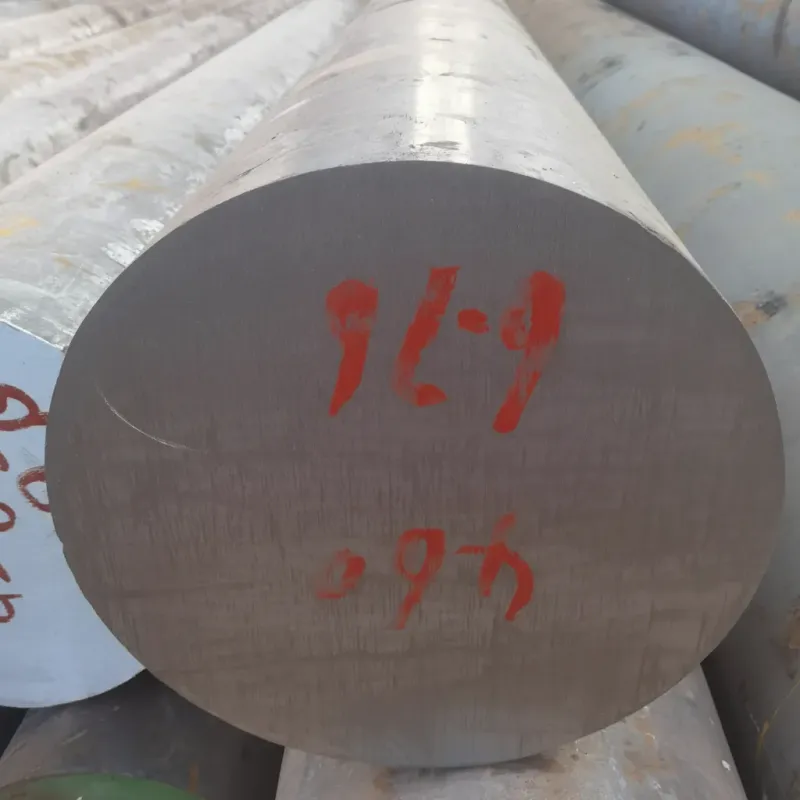
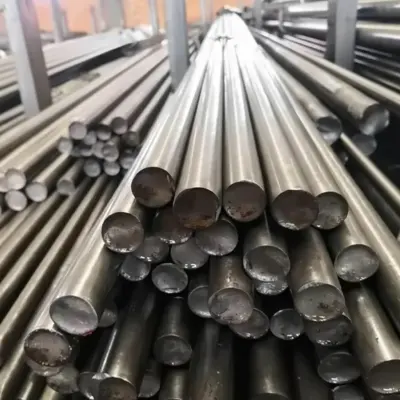
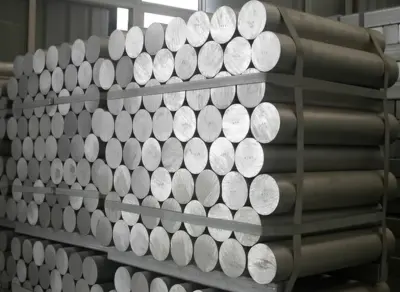
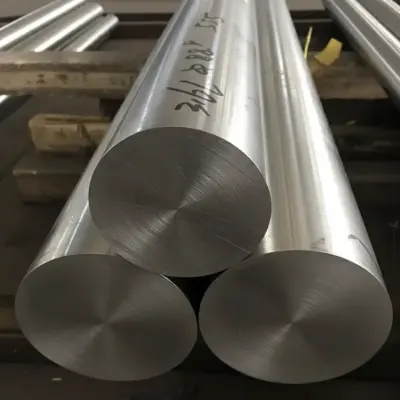
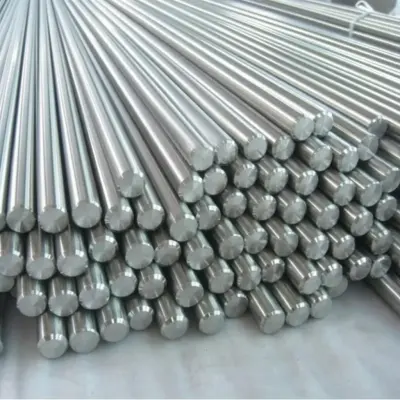
Cr12MoV模具钢棒 - 高碳铬钼钒合金
 China
- 交期:
- 随报价一并确认
- 包装:
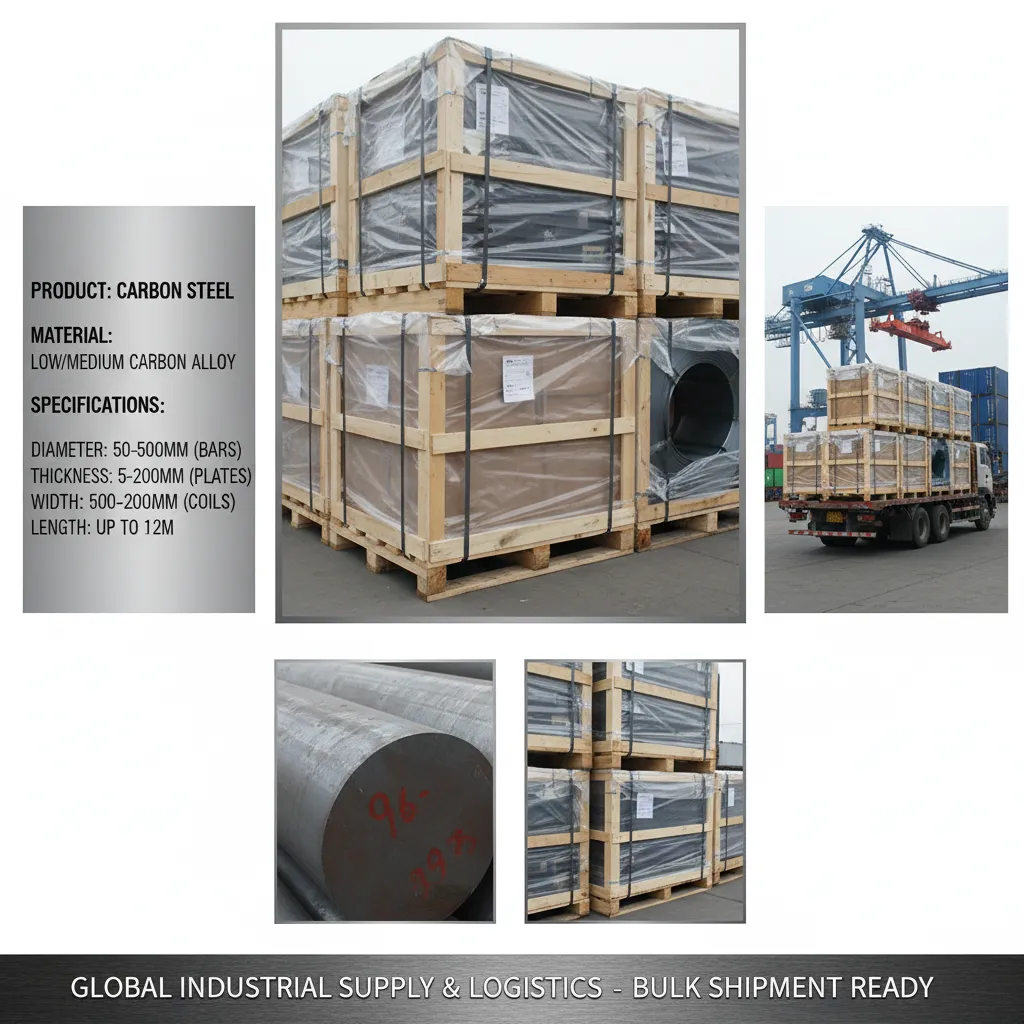
- 标准出口包装
- 样品:
- 可按需提供
产品详情
Cr12MoV模具钢棒技术规范
| 属性 | 参数 | 描述 |
|---|---|---|
| 产品名称 | Cr12MoV 工具钢棒 | 高淬透性和耐磨性的冷作模具钢 |
| 材料牌号 | Cr12MoV / AISI D2 / EN 1.2379 / JIS SKD11 | 国际等效牌号 |
| 标准符合性 | GB/T 1299, ASTM A681, JIS G4404 | 符合主要国际工具钢标准 |
| 碳 (C) | 1.45-1.70% | 高碳含量,提供硬度和耐磨性 |
| 铬 (Cr) | 11.0-13.0% | 提供淬透性和耐腐蚀性 |
| 钼 (Mo) | 0.40-0.60% | 增强韧性和抗回火性 |
| 钒 (V) | 0.15-0.30% | 细化晶粒结构并提高耐磨性 |
| 硅 (Si) | ≤0.40% | 脱氧剂和强化剂 |
| 锰 (Mn) | ≤0.60% | 提高淬透性 |
| 硬度(退火态) | ≤255 HBW | 退火状态下的布氏硬度 |
| 硬度(淬火态) | 58-62 HRC | 热处理后的洛氏硬度 |
| 抗拉强度 | ≥1800 MPa | 淬火后的最低抗拉强度 |
| 直径范围 | 6 - 300 mm | 可提供的圆棒直径选项 |
| 长度 | 3000 - 6000 mm 或定制 | 可提供标准长度和定制长度 |
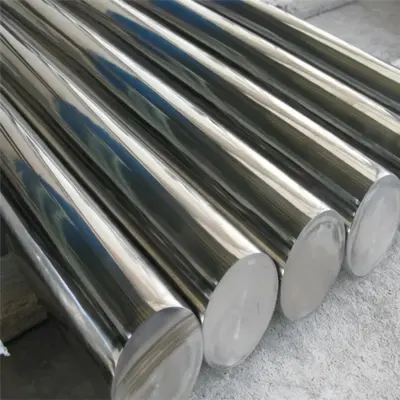
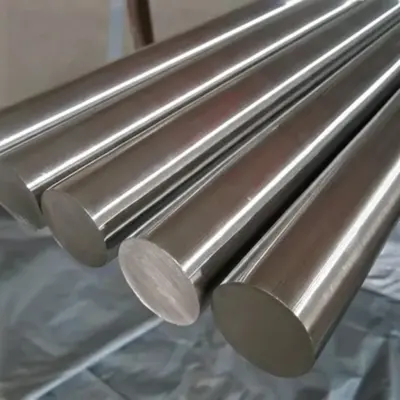
| 表面处理 | 黑皮、剥皮、磨光、抛光 | 多种表面处理选项 |
| 应用 | 冷冲压模具、切削工具、冲头、剪切刀片 | 典型应用行业 |
| 热处理 | 淬火 1000-1040°C,回火 150-200°C | 推荐的热处理工艺 |
| 认证 | EN 10204 3.1, ISO 9001, Material Test Certificate | 提供质量认证 |
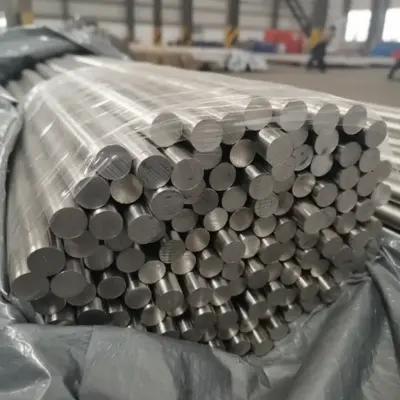
| 包装 | Bundled with steel strips, wooden case for export | 标准出口包装 |
| MOQ | 500 kg | 最小起订量 |
Cr12MoV模具钢棒 - 高碳铬钼钒合金
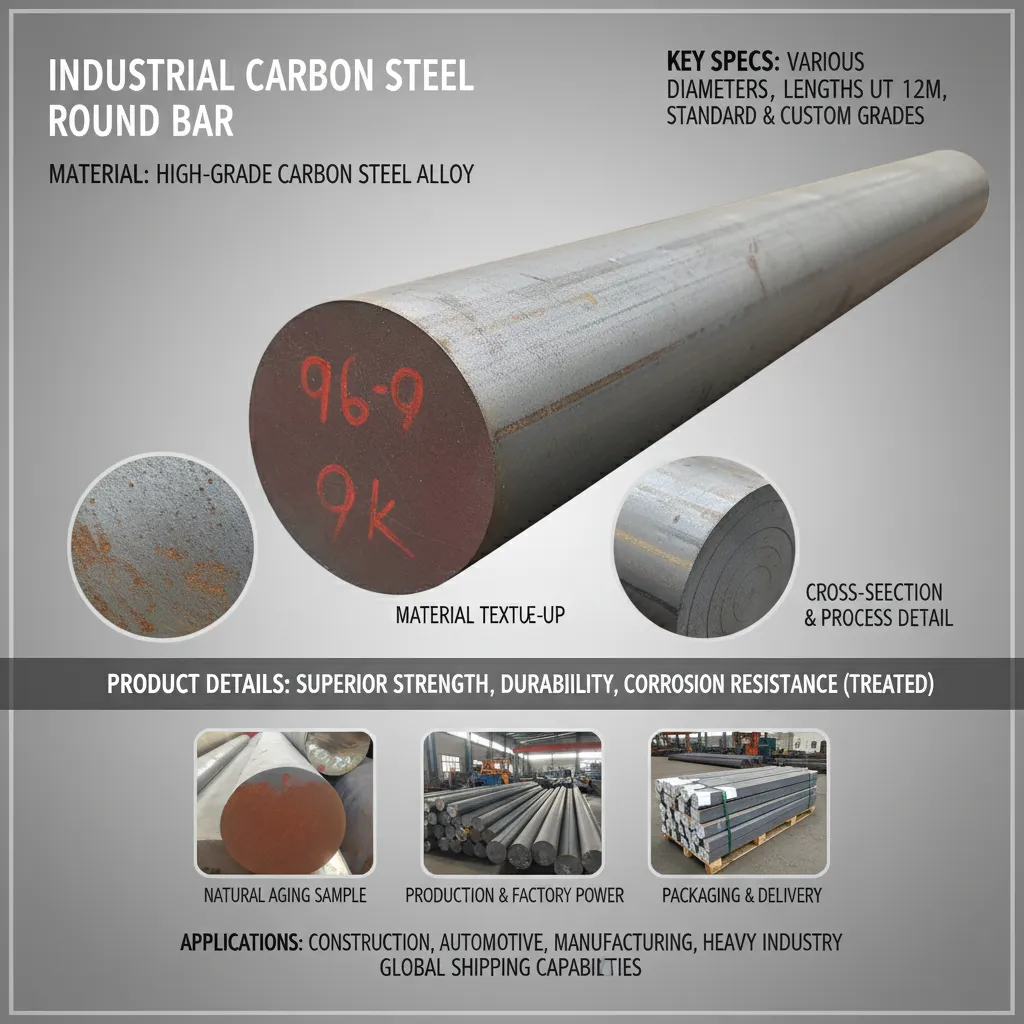
Cr12MoV 工具钢棒代表一种优质冷作模具钢,广泛应用于精密工装和模具制造行业。这种高碳、高铬合金通过添加钼和钒进行强化,在严苛的运行条件下具有优异的耐磨性和尺寸稳定性。Cr12MoV 专为需要卓越淬透性和刃口保持性的制造商而设计,在冲压模具、切削刀具和精密模具中发挥关键作用,在这些应用中,延长的使用寿命直接影响生产经济性。
什么是 Cr12MoV 工具钢棒?
Cr12MoV 工具钢棒是一种冷作模具钢,其特征是碳含量为 1.45-1.70%,铬含量为 11.00-13.00%,钼添加量为 0.40-0.60%,钒强化量为 0.15-0.30%。这种合金成分在提供出色抗磨料磨损性能的同时,还能为复杂模具几何形状保持足够的韧性,按照 GB/T 1299 标准制造,等效牌号包括 AISI D2 和 JIS SKD11。
Cr12MoV 工具钢棒技术规格
该材料在 20°C 时的密度为 7.70 g/cm³,在 1020-1050°C 的奥氏体化温度下经过适当热处理后,硬度可达 58-62 HRC。回火工艺通常采用 500-550°C 的双循环,以实现硬度保持与尺寸稳定性之间的最佳平衡,按照 ASTM E228 方法测得 20-300°C 之间的热膨胀系数为 11.5 × 10⁻⁶/°C。
关键性能特征
优异的耐磨性能
高碳化铬含量赋予其优异的抗磨粒磨损性能,在冲裁和成形操作中,与传统碳素工具钢相比,模具寿命延长200-300%。钼的添加增强了二次硬化响应,而钒则贡献了细小的MC型碳化物,在滑动接触条件下抵抗颗粒脱落。
热处理过程中的尺寸稳定性
Cr12MoV表现出最小的变形特性,在完整淬火循环中线性尺寸变化限制在0.03-0.05%。这种稳定性源于均衡的碳化物分布和受控的奥氏体晶粒尺寸,使其成为热处理后公差要求在±0.01mm以内的精密模具的首选材料。
切削加工性与磨削特性
在退火状态下(硬度≤255 HBW),该材料表现出令人满意的切削加工性,使用硬质合金刀具的推荐切削速度为15-25 m/min。淬火后磨削操作使用氧化铝砂轮可达到Ra 0.2-0.4 μm的表面光洁度,不过复杂型腔几何形状通常采用电火花加工。
工业应用
冷冲压与冲裁模具
广泛用于制造级进模、复合模和传递模,加工厚度达3mm的材料。耐磨性与2800-3200 MPa抗压强度的结合,支持在汽车零部件制造中超过500,000次冲程的生产运行。
精密切削刀具
用于生产剪切刀片、分条刀和圆盘切刀,在这些应用中,刃口保持性直接影响切割质量。与常规高速钢相比,钒碳化物在长时间使用中保持刃口几何形状,将重磨频率降低40-60%。
塑料注射模具
被选用用于加工玻璃纤维增强热塑性塑料和磨蚀性填充化合物的模具型腔。该材料可承受高达180 MPa的注射压力,同时在超过100万次注射的生产周期内将型腔尺寸保持在±0.02mm以内。
热处理工艺指南
退火规程
在840-860°C下进行去应力退火,并以不超过20°C/小时的速率随炉冷却,可获得207-241 HBW的均匀硬度。此状态优化了可加工性,同时为最终热处理前的粗加工操作提供了足够的韧性。
淬火与回火程序
在1020-1050°C下进行奥氏体化,每25mm截面厚度保温15-25分钟,随后进行油淬以实现马氏体转变。在500-550°C下进行两次各2小时的循环回火,将残余奥氏体含量稳定在5%以下,确保使用期间的尺寸可预测性。
质量保证与测试
材料验证包括按ASTM E415进行的光学发射光谱分析以确认化学成分,按ASTM A388进行的超声波检测以验证内部健全性,以及按ASTM E407进行的显微组织评估以评定碳化物分布均匀性。力学性能验证包括按ASTM E18进行的洛氏硬度测试,以及使用室温下无缺口夏比试样进行的冲击韧性评估。
常见问题
最小起订量(MOQ)是多少?
标准最低起订量定为每种规格 500 kg,以确保通过受控热处理批次实现经济加工。定制尺寸和特定力学性能要求可能需要将最低起订量调整为 1000 kg,以满足专业制造规程和质量验证程序。
你们提供材质测试证书吗?
每次发货均随附全面的钢厂测试证书,记录按炉号进行的化学成分分析、包括硬度和晶粒度测量在内的力学性能验证,以及尺寸检验报告。对于需要按照 ASTM A1058 标准进行独立验证的关键应用,可应要求提供由认可实验室出具的第三方认证。
典型交货时间是多少?
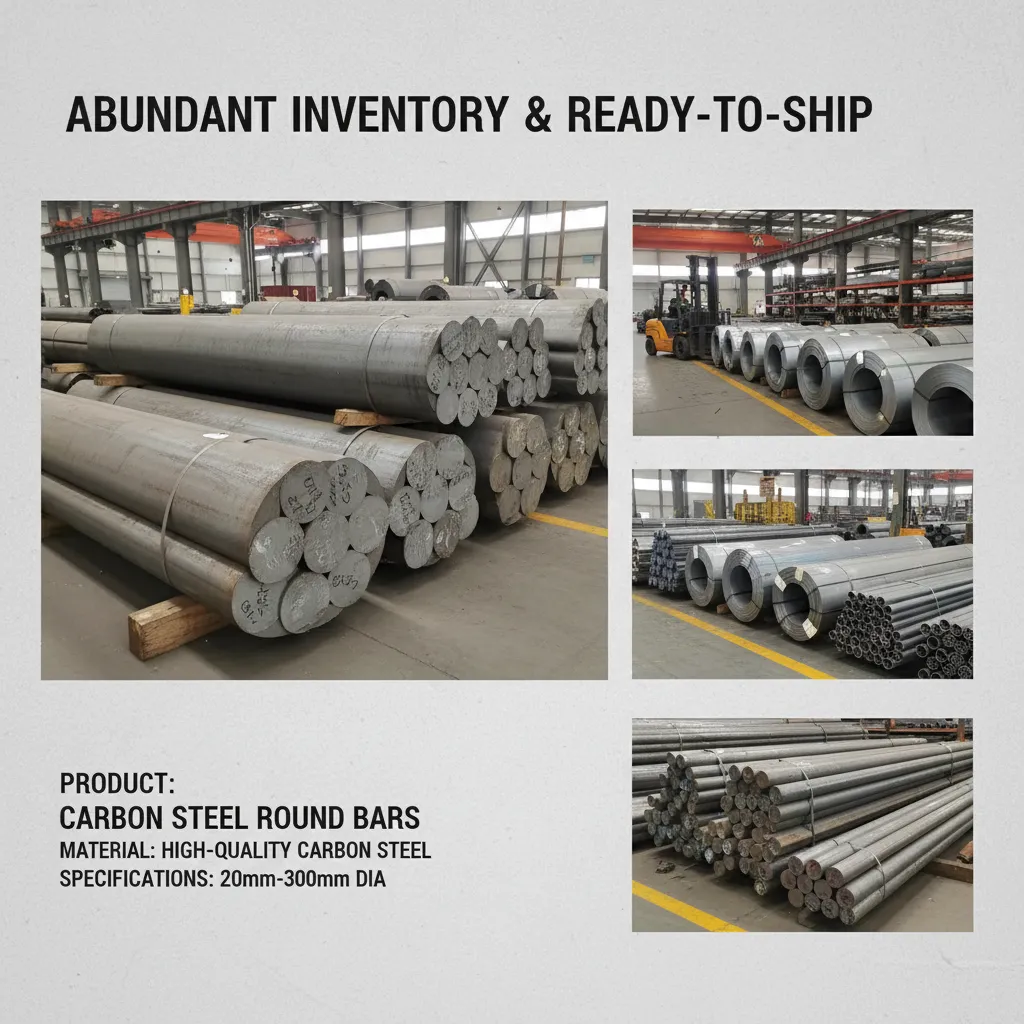
直径从 16mm 到 300mm 的标准圆钢库存,在订单确认后 15-20 个工作日内发货。需要特定热处理条件或非标准尺寸公差的定制尺寸,通常需要 35-45 天,以配合生产排程和质量保证程序。
你们能按定制尺寸切割吗?
可提供精密切割服务,长度达 6000mm 时公差为 ±0.5mm,采用可最大限度减少热影响区的砂轮切割方法。通过优化切割参数,表面脱碳层深度控制在 0.1mm 以下,并可提供额外的无心磨削服务,为关键应用实现 ±0.02mm 的直径公差。
获取 Cr12MoV 工具钢棒的竞争力报价
请联系我们的技术销售团队,获取针对您具体应用需求定制的 Cr12MoV 模具钢棒材的钢厂直供价格。我们提供全面的选材支持、热处理建议以及由 ISO 9001:2015 认证质量管理体系支持的供应链解决方案。立即索取详细报价,了解我们在冷作模具钢方面的专业知识如何优化您的制造运营。
评分与评价
了解供应商
- 交期:
- 随报价一并确认
- 包装:
- 标准出口包装
- 样品:
- 可按需提供