 English
 Español
 Français
 Deutsch
 Português (Brasil)
 Русский
 العربية
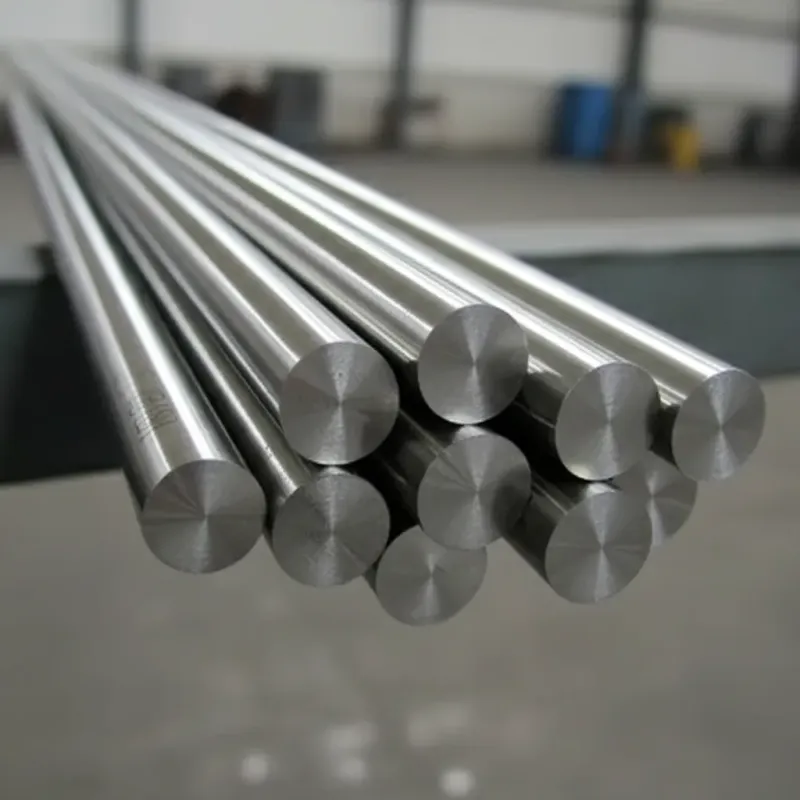
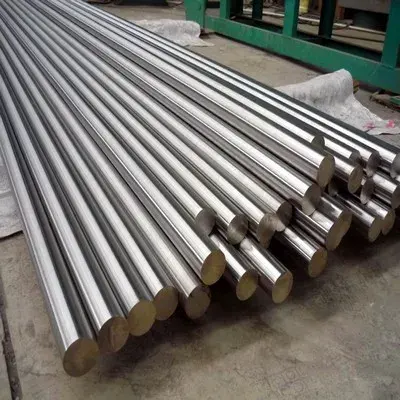
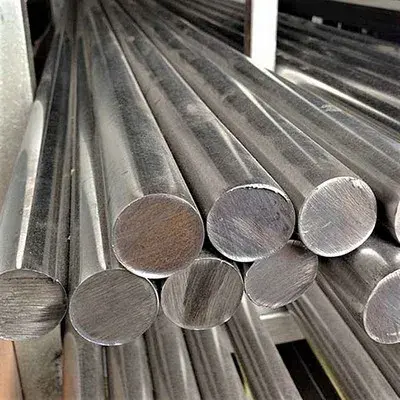
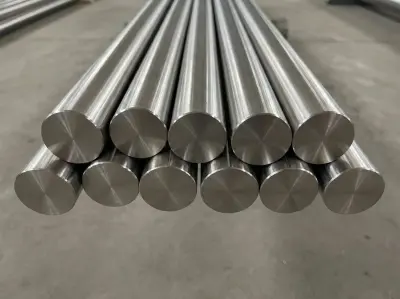
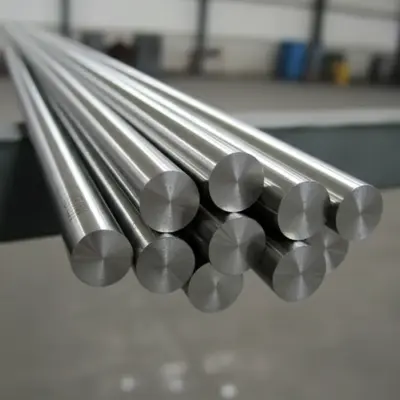
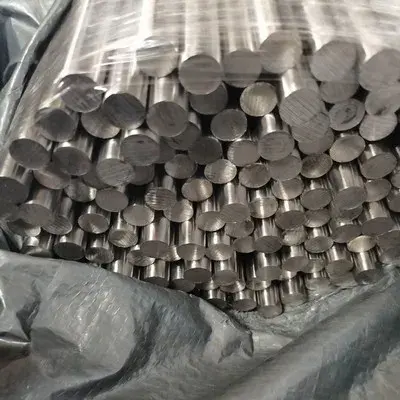
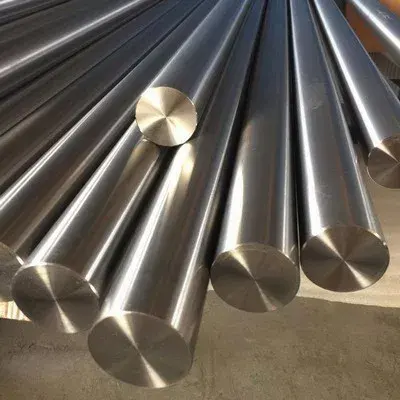
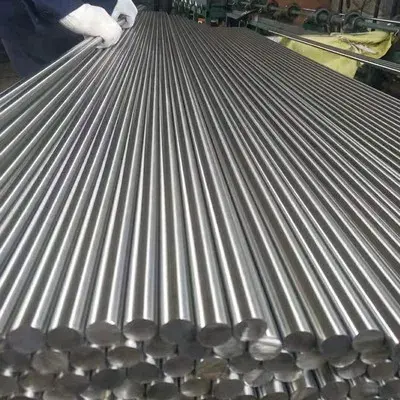
20mm不锈钢棒 - AISI 304/316工业用圆形金属棒
 China
- 交期:
- 随报价一并确认
- 包装:
- 标准出口包装
- 样品:
- 可按需提供
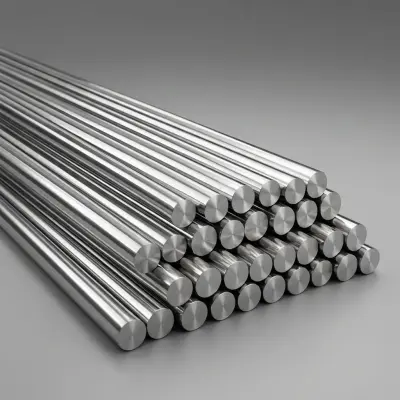
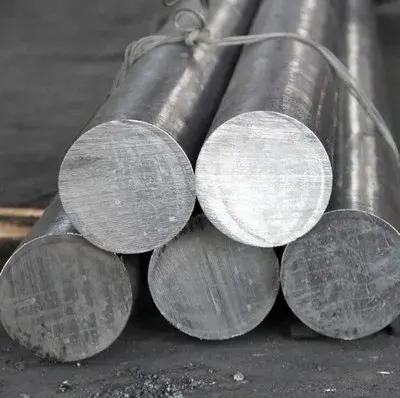
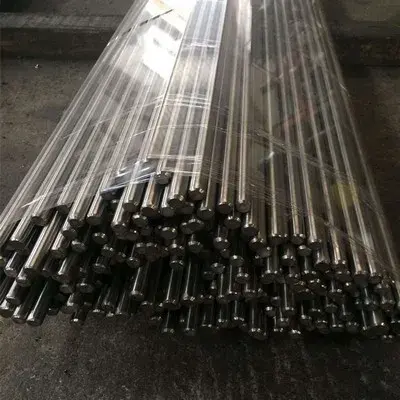
产品详情
20mm不锈钢棒的技术规格
| 属性 | 参数 | 描述 |
|---|---|---|
| 产品名称 | 20mm 不锈钢圆棒 | 直径 20mm 的圆棒,适用于工业应用 |
| 材料牌号 | 304 / 316 / 316L / 310S / 321 | 可提供多种奥氏体不锈钢牌号 |
| 标准合规 | ASTM A276, ASTM A479, EN 10088-3 | 符合不锈钢棒材的国际标准 |
| 直径 | 20mm(±0.2mm 公差) | 精密直径,公差严格 |
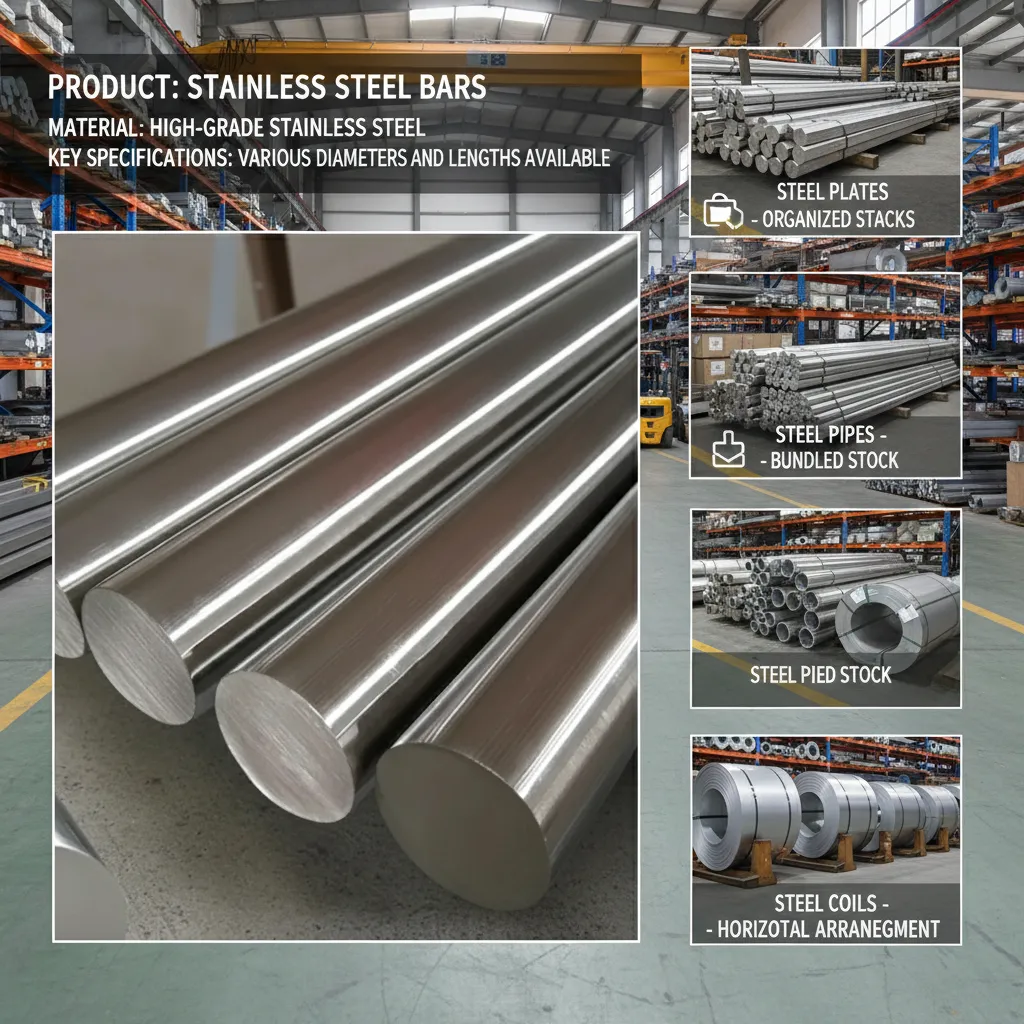
| 长度范围 | 1000mm - 6000mm 或定制 | 可提供标准长度和定制长度 |
| 表面处理 | 热轧、冷拔、光亮、抛光 | 多种表面处理选项 |
| 抗拉强度(304) | ≥515 MPa | 符合 ASTM A276 的最低抗拉强度 |
| 屈服强度(304) | ≥205 MPa | 0.2% 偏移量下的最低屈服强度 |
| 延伸率 | ≥40% | 50mm 标距内的延展性 |
| 硬度 | ≤217 HBW (304) / ≤187 HBW (316L) | 布氏硬度最大值 |
| 碳含量(316L) | ≤0.03% | 低碳含量,改善焊接性能 |
| 铬(Cr) | 16.0-18.0% (316) / 18.0-20.0% (304) | 提供耐腐蚀性 |
| 镍(Ni) | 10.0-14.0% (316) / 8.0-10.5% (304) | 增强延展性和韧性 |
| 钼(Mo) | 2.0-3.0% (316/316L) | 提高抗点蚀和缝隙腐蚀能力 |
| 应用 | 海洋五金、化学加工、食品设备、紧固件 | 适用于腐蚀性环境 |
| 耐腐蚀性 | 在海洋和化学环境中表现优异 | 316/316L 牌号具有更优越的耐腐蚀性 |
| 认证 | EN 10204 3.1, ISO 9001, ASTM compliance | 提供材料测试证书 |
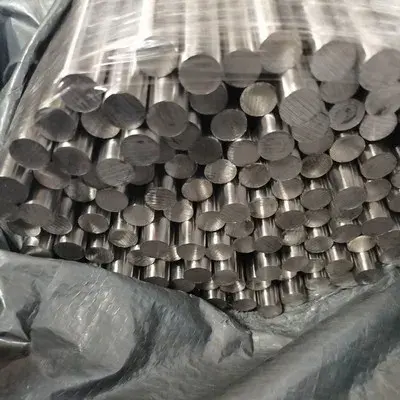
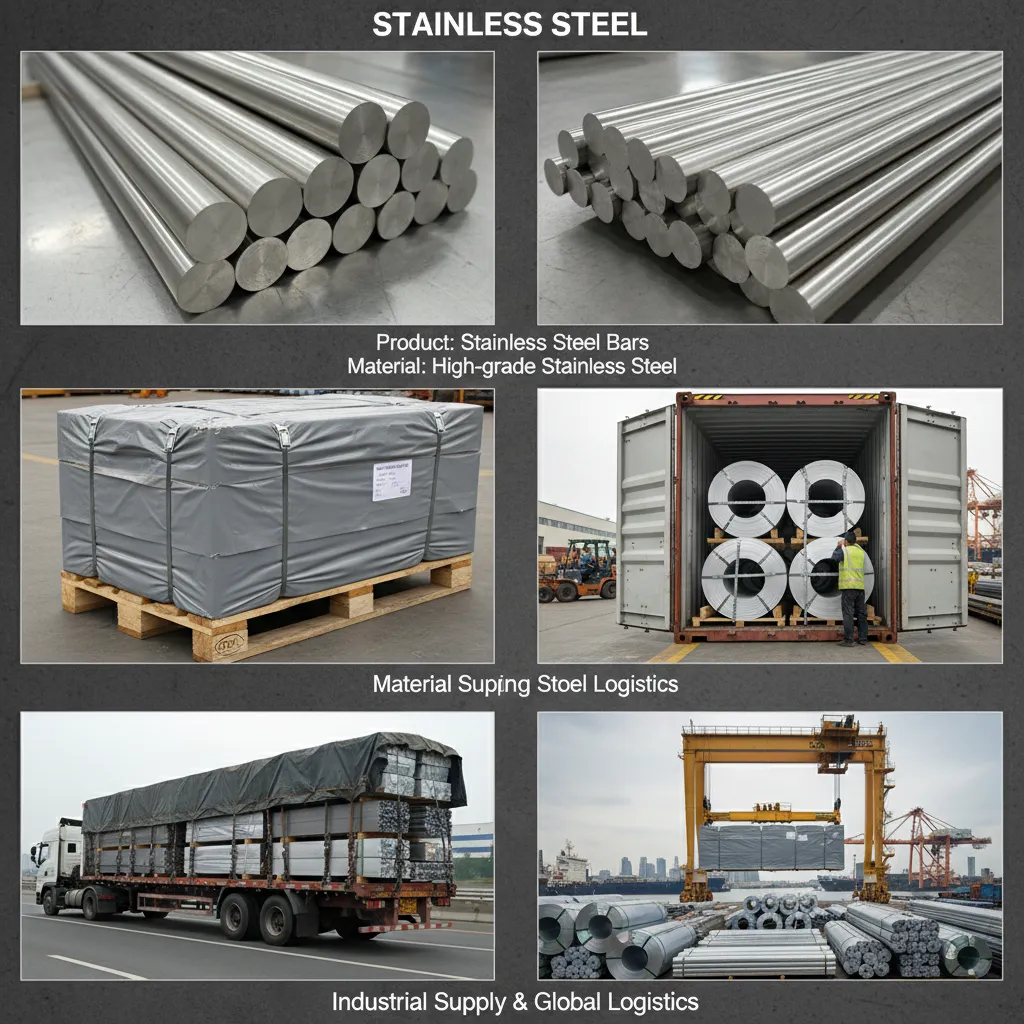
| 包装 | 钢带捆扎,塑料端盖,木箱包装 | 出口标准包装以提供保护 |
| MOQ | 500 kg | 标准牌号的最低订购量 |
20mm不锈钢棒 - AISI 304/316工业用圆形金属棒
20mm 不锈钢圆棒是一种多用途的圆柱形棒材,广泛应用于制造业、建筑业和精密工程领域。该直径规格提供包括 AISI 304 和 316L 在内的优质牌号,兼具卓越的机械性能和优异的耐腐蚀性。从食品加工设备到船舶五金等各行业,均依赖这些圆形金属棒材,因其出色的耐用性并符合国际质量标准。
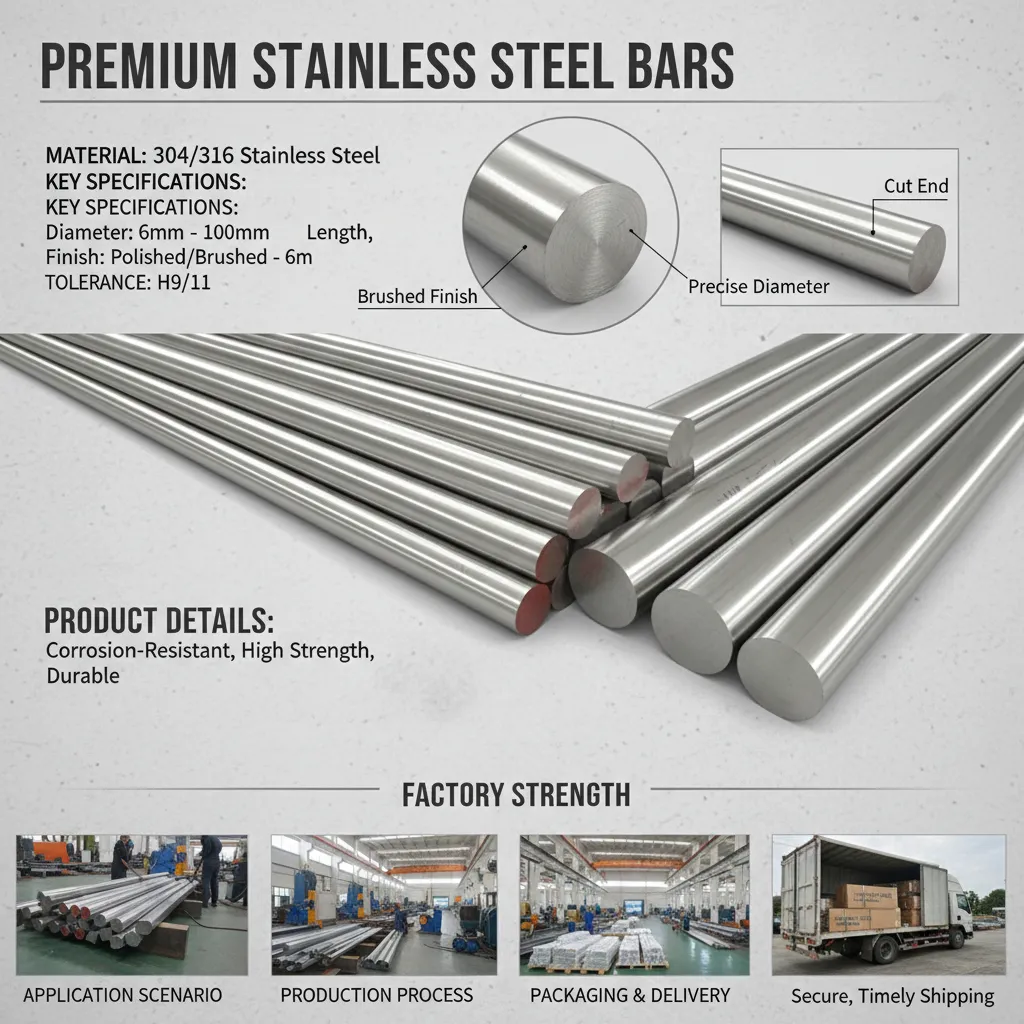
什么是 20mm 不锈钢圆棒?
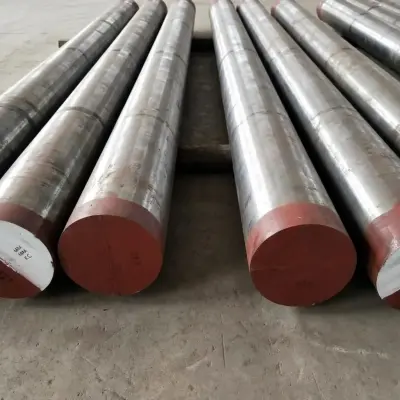
20mm 不锈钢圆棒是一种以精确的 20 毫米直径制造的实心圆柱形棒材,通过热轧或冷拔工艺生产。这些圆棒符合 ASTM A276/A276M-17 对奥氏体牌号的规定以及 EN 10088-3:2014 对欧洲市场的要求。制造过程确保尺寸公差稳定在标准要求的 ±0.25mm 以内,使其成为需要严格规格的机加工操作的理想选择。
20mm 不锈钢圆棒技术规格
20mm 直径圆棒的标准尺寸包括 3000mm 至 6000mm 的长度选项,并提供定制切割服务。AISI 304 牌号在 20°C 时的密度为 7.93 g/cm³,而 316L 变体则为 8.00 g/cm³。根据 ASTM A240 要求,退火状态下的抗拉强度最低为 515 MPa。表面处理包括光亮退火(BA)、热轧酸洗(HRP)以及精密研磨选项,对于关键应用可实现低于 0.8μm 的 Ra 值。
20mm 圆棒的材料牌号选项
AISI 304 不锈钢圆棒性能
304 等级含 18-20% 铬和 8-10.5% 镍,具有优异的成形性和焊接性。根据 ASTM A240 第 5.1 节,碳含量最高限制在 0.08%,确保最佳焊接性能且不会析出碳化物。该成分对大气腐蚀和温和化学环境具有足够的耐蚀性,使其成为建筑应用和一般制造工作的首选。
AISI 316L 低碳变体优势
316L 规格在碳含量降至 0.03% 以下的同时加入了 2-3% 钼,在富氯化物环境中具有更强的抗点蚀能力。该等级在海洋大气和化学加工设施中表现出优越的性能。低碳成分可防止焊接过程中的敏化,根据 AWS D1.6 焊接规范要求,在大多数应用中无需焊后退火。
表面光洁度对性能的影响
光亮退火表面通过可控气氛热处理达到 Ra 0.4-0.8μm 的表面粗糙度值,兼具美观性和改善的耐腐蚀性。热轧酸洗表面符合结构应用的工业标准,此类应用中外观光洁度次于机械性能。精密研磨棒材的直径公差保持在 ±0.05mm 以内,这对于轴承滚道和液压缸应用至关重要,这些应用要求精确的规格。
20mm 直径棒材的工业应用
精密加工零部件制造
CNC 加工中心使用 20mm 不锈钢棒材生产紧固件、轴和定制配件。该直径在高速操作期间保持刚性的同时,提供了最佳的的材料去除率。304 牌号的切削加工性评级相对于 B1112 易切削钢达到 45%,配合适当的刀具选择和切削液应用,确保高效的生产周期。
食品加工设备制造
卫生设备制造商指定 20mm 棒材用于混合桨叶、输送机组件和结构支撑件,满足 FDA 21 CFR 177.2600 要求。该材料的无孔表面可防止细菌定植,同时耐受含高达 5% 硝酸的清洁剂,确保长期卫生合规性。电抛光处理进一步提升了制药级应用的可清洁性。
船舶五金与沿海基础设施
316L 牌号棒材在暴露于盐水环境的船用配件、码头五金和海上平台组件中发挥关键作用。钼含量提供了在停滞海水条件下对缝隙腐蚀的抵抗力,根据 EN 1993-1-4 计算方法,点蚀抗力当量数(PREN)超过 24。在维护良好的海洋设施中,这一性能可将使用寿命延长至 20 年以上。
制造工艺与质量控制
热轧与冷拔方法
热轧生产包括将钢坯加热至1150-1200°C,然后通过轧机进行压下,产生需要酸洗处理的氧化皮表面。冷拔工艺在环境温度下将退火后的棒材拉过精密模具,通过加工硬化实现优异的尺寸精度和机械性能。与退火状态相比,屈服强度提高40-60%,根据ASTM A582规范,304牌号最低达到310 MPa。
热处理与退火程序
奥氏体牌号的固溶退火在1010-1120°C之间进行,随后快速水淬以防止碳化物析出。该热循环恢复延展性和耐腐蚀性,同时消除冷加工操作产生的残余应力。退火后的硬度值对于304牌号范围为170-220 HB,按照ASTM E10标准程序通过布氏硬度测试验证。
尺寸检验与测试规程
质量保证计划包括使用可溯源至NIST标准的校准千分尺进行100%直径验证,确保在指定公差范围内的一致性。直线度测量采用精密花岗岩平台配合千分表,保持每米长度偏差低于1.5mm。超声波检测可检测超过1.5mm等效平底孔尺寸的内部不连续性,保证关键承载应用的结构完整性。
机械性能与性能数据
抗拉强度与屈服特性
退火态304等级的极限抗拉强度最低为515 MPa,在50mm标距内延伸率超过40%,依据ASTM A370测试程序。0.2%偏移屈服强度最低达到205 MPa,为结构部件提供足够的塑性变形抗力。室温下弹性模量为193 GPa,对于悬臂梁应用中的挠度计算至关重要。
变温条件下的冲击韧性
夏比V型缺口冲击试验表明,奥氏体等级在低至-196°C时仍保持韧性,在低温条件下吸收能量值超过100焦耳。这一特性使液化天然气设施和在极端热环境中运行的航空航天系统得以应用。面心立方晶体结构防止了铁素体钢在-20°C以下出现的脆性转变现象。
循环载荷下的疲劳抗力
根据ASTM E466协议进行的旋转梁疲劳试验中,抛光304试样在10⁷循环下的耐久极限达到240 MPa。表面光洁度显著影响性能,磨削表面相比热轧状态显示出高30%的疲劳强度。在3.5% NaCl溶液中的腐蚀疲劳抗力保持为空气测试值的65%,对海洋部件设计计算至关重要。
耐腐蚀性能
大气暴露耐久性
现场暴露研究表明,304等级在农村和城市大气中保持钝化膜完整性,腐蚀速率低于0.1 μm/年。含二氧化硫浓度高达150 μg/m³的工业环境在10年期间仅显示轻微表面污渍,无结构退化。使用中性pH清洁剂定期清洁可保持美观外观,同时防止可能引发局部腐蚀的沉积物积累。
耐化学性特征
316L 牌号在常温下可耐受浓度高达 80% 的有机酸(包括乙酸和甲酸)的持续接触。含氢氧化钠浓度高达 50% 的碱性溶液在温度不超过 60°C 时,腐蚀速率低于 0.25 mm/年。氧化性酸如浓度 20% 的硝酸表现出优异的相容性,而还原性酸则需要根据温度及充气条件进行仔细评估。
耐点蚀与缝隙腐蚀性能
根据 ASTM G48 方法 A 测试,316L 牌号在 10% 氯化铁溶液中的临界点蚀温度(CPT)超过 25°C,表明其耐局部腐蚀性能优于 304 变体。钼的添加提升了耐缝隙腐蚀性能,在相同测试条件下临界缝隙温度可达 15°C。这些性能对于含氯化物工艺流中的螺栓组件和垫片接头至关重要。
加工与机加工指南
切割与锯切建议
带锯操作使用每英寸 10-14 齿的双金属锯条,以 60-80 米/分钟的表面速度运行,可获得最佳效果。大量使用冷却液可防止加工硬化,同时将锯条寿命延长 200-300%。磨料切割方法采用额定周边速度为 80 m/s 的氧化铝砂轮,可产生干净的切口,热影响区极小,仅需后续少量机加工。
车削与铣削参数
CNC 车削操作使用正前角几何形状的硬质合金刀片,粗加工走刀时保持 120-180 m/min 的切削速度。切削深度范围为 2-4mm,进给率为 0.2-0.4 mm/rev,产生的切屑载荷可防止加工硬化,同时保持刀具寿命超过 45 分钟。铣削操作采用涂层硬质合金立铣刀,速度 80-120 m/min,径向啮合量低于刀具直径的 50%,以实现最佳排屑效果。
焊接工艺与填充材料选择
钨极气体保护焊(GTAW)工艺使用 ER308L 填充金属对 304 母材进行焊接,可获得优异的焊缝质量,根据 AWS D1.6 建议,热输入保持在 0.8-1.2 kJ/mm 之间。氩气保护气体纯度超过 99.95%,流量为每分钟 12-15 升,同时保护熔池和背面保护区域。焊后使用 20% 硝酸溶液进行钝化处理,通过去除热氧化色并重建氧化铬层来恢复耐腐蚀性能。
常见问题解答
最小起订量(MOQ)是多少?
标准最小起订量从 500 公斤起,适用于 304 和 316L 等常备牌号的 6 米定尺产品。定制直径公差或特殊表面处理可能需要 1000 公斤的最小起订量,以覆盖生产调试成本。在做出生产承诺之前,可提供 10-20 件的样品数量用于材料资格测试。
你们提供材质证明书吗?
所有货物均附有 EN 10204 3.1 型工厂测试证书,记录通过光电发射光谱法测定的化学成分以及来自批次特定拉伸测试的力学性能。证书引用的炉号可追溯至原始钢厂生产记录。可通过 SGS 或 Bureau Veritas 安排额外的第三方检验服务,交货周期为 5-7 个工作日。
典型的交货时间是多少?
304 和 316L 牌号的常备产品从区域配送中心发货,3-5 个工作日内交付。需要切割服务的定制长度在标准交货时间基础上增加 2-3 天。321 或 2205 双相钢等特殊牌号根据钢厂生产计划需要 4-6 周的生产交货时间,紧急需求可选择加急方案。
能否按定制尺寸切割?
精密切割服务可满足从100mm到6000mm的长度规格,公差为±2mm,采用自动化锯切系统。直径研磨服务可将标准20mm棒材加工至19.5-19.95mm之间的尺寸,公差为±0.02mm,适用于轴承应用。螺纹加工可根据客户图纸提供UNC、UNF和公制螺纹形式,符合ISO 965-1公差等级6g标准。
获取20mm不锈钢棒材的竞争力报价
我们的技术销售团队在24小时内提供全面报价,包括材料认证、定制加工选项和物流协调。我们在北美和欧洲保持战略库存布局,确保为您的生产需求提供一致的供应链可靠性。立即申请报价,获取钢厂直供价格,年度采购协议可享受批量折扣。
- 通过电话、电子邮件和在线聊天提供24/7客户支持
- 免费样品用于质量评估,附材料测试证书
- 批量订单竞争力价格,付款条件灵活
- 来自冶金工程师的专业技术咨询
立即联系我们,24小时内获取免费报价!
评分与评价
了解供应商
- 交期:
- 随报价一并确认
- 包装:
- 标准出口包装
- 样品:
- 可按需提供